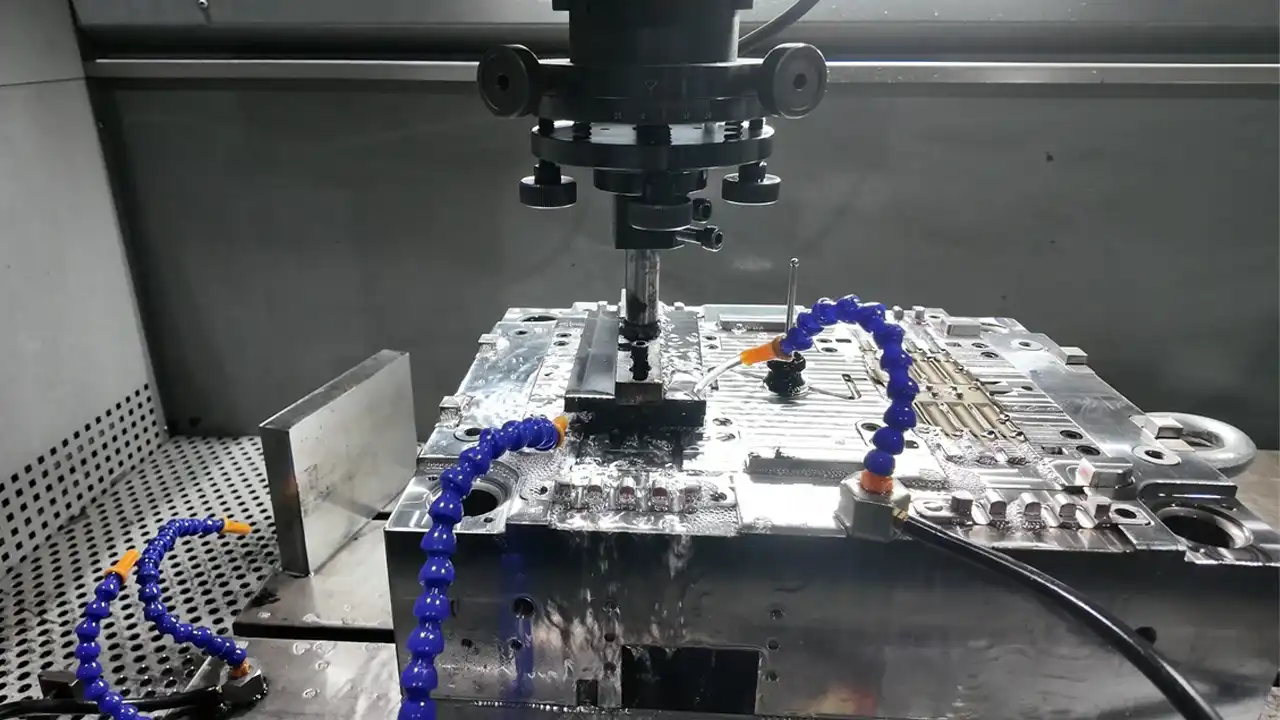
El mecanizado CNC son las siglas de «Computer Numerical Control» (control numérico por ordenador). Se trata de un proceso típico de fabricación sustractiva: en primer lugar, se forma una pieza en bruto a partir de metal, plásticos técnicos o materiales compuestos; a continuación, un sistema CNC controla la máquina herramienta, el husillo y las herramientas de corte para eliminar material de forma progresiva según una secuencia preprogramada, produciendo finalmente una pieza que cumple con las dimensiones, tolerancias, rugosidad superficial y especificaciones funcionales requeridas.
Sin embargo, en un proyecto de fabricación real, el mecanizado CNC implica mucho más que simplemente “importar un modelo 3D a una máquina herramienta”. Un resultado fiable es fruto de una cadena de ingeniería completa: revisión del diseño, selección de materiales, planificación de referencia del mecanizado, adaptación de equipos y herramientas, diseño de utillajes, programación CAM, posprocesamiento, simulación del programa, verificación del primer artículo, control del proceso, inspección dimensional y tratamiento de superficies. El CAD define la geometría del producto, el CAM genera las trayectorias de la herramienta y el posprocesador convierte estas trayectorias en código NC ejecutable por una máquina herramienta específica; el código G suele controlar el movimiento y el posicionamiento, mientras que el código M controla funciones de la máquina como el husillo, el refrigerante y los cambios de herramienta.
Este proceso resulta especialmente adecuado para las siguientes necesidades: verificar la funcionalidad utilizando materiales de ingeniería reales; fabricar piezas metálicas o de plástico de alta precisión; obtener prototipos rápidamente sin necesidad de utillaje; producir piezas personalizadas en volúmenes pequeños o medianos; y mecanizar componentes de moldes de inyección, plantillas, insertos metálicos, carcasas, casquillos, conectores, disipadores térmicos y componentes estructurales móviles.
Para los responsables de compras y los gestores de producto, la pregunta más importante no es “¿Se puede hacer con CNC?”, sino más bien: ¿Es la pieza adecuada para este proceso de fabricación? ¿Son razonables las tolerancias críticas? ¿Es más rentable el mecanizado de tres, cuatro o cinco ejes? ¿Cómo afectarán a los costes los requisitos relativos al material, el tratamiento superficial y la inspección? ¿Puede el proveedor garantizar la coherencia entre los prototipos, la producción piloto y los lotes posteriores? En este artículo se abordarán uno a uno cada uno de estos puntos clave para la toma de decisiones en el proyecto.
¿Cómo funciona el mecanizado CNC?
La esencia del mecanizado CNC radica en traducir la intención del diseño en movimientos y parámetros de proceso que la máquina herramienta pueda ejecutar de forma fiable y que puedan verificarse mediante mediciones. La cadena de control puede resumirse de la siguiente manera:
Requisitos del modelo y de ingeniería del producto → Trayectorias de mecanizado CAM → Programa NC posprocesado → Sistema CNC → Movimiento de los ejes servo y del husillo → Corte con la herramienta → Medición y retroalimentación.
1. Modelo CAD
Los ingenieros suelen partir de modelos 3D en formatos como STEP, STP, IGES y Parasolid, al tiempo que revisan planos 2D en formatos PDF, DWG o DXF. Los modelos 3D definen la geometría, mientras que los planos 2D se utilizan para especificar requisitos que no pueden transmitirse por completo solo con los modelos, como las tolerancias dimensionales, las tolerancias geométricas, las normas de roscado, la rugosidad superficial, el tratamiento térmico, los recubrimientos, las características críticas y los métodos de inspección.
Si solo se facilitan modelos 3D sin requisitos de tolerancia, los proveedores normalmente solo pueden presentar un presupuesto basándose en sus capacidades generales de mecanizado; si solo se facilitan capturas de pantalla en 2D sin la geometría completa, es probable que surjan malentendidos en relación con las versiones, los radios, las profundidades y los puntos de referencia. Por lo tanto, los proyectos bien definidos deberían proporcionar tanto datos 3D editables como versiones controladas de los planos técnicos en 2D.
2. Sistema CAM
El software CAM genera trayectorias de herramienta basándose en el modelo, la pieza en bruto, la configuración de la máquina herramienta, los dispositivos de sujeción, las herramientas de corte y las estrategias de mecanizado. Los programadores deben definir la velocidad del husillo, la velocidad de avance, la profundidad de corte, el tamaño del paso, los métodos de entrada y salida de la herramienta, los parámetros del refrigerante, el margen de mecanizado y la secuencia de cambio de herramientas. Una vez completado este proceso, el posprocesador convierte las trayectorias de herramienta genéricas en código G y código M que la máquina herramienta y el sistema de control de destino pueden leer.
La simulación del programa permite detectar con antelación posibles riesgos, como colisiones, sobrecorte, subcorte, interferencias con el portaherramientas, superación de los límites de desplazamiento y cambios de herramienta incorrectos.
3. El sistema de coordenadas vincula el programa digital con la pieza real.
Una máquina herramienta debe saber “dónde está el cero”. Antes del mecanizado, el operario establece el sistema de coordenadas de la máquina, el sistema de coordenadas de la pieza y la compensación de longitud y radio de la herramienta, y determina la posición de la pieza en bruto mediante un localizador de aristas, una sonda, un bloque patrón o un corte de prueba. Por muy preciso que sea el programa en sí, si el punto cero de la pieza, la compensación de la herramienta o la dirección de sujeción se configuran incorrectamente, la pieza seguirá estando desplazada en su conjunto, las dimensiones estarán fuera de tolerancia e incluso podrían producirse colisiones.
Los ejes lineales habituales son X, Y y Z, mientras que los ejes rotativos suelen designarse con las letras A, B y C. El mecanizado de tres ejes utiliza principalmente los tres ejes lineales; el mecanizado de cuatro ejes añade un eje rotativo; y las máquinas de cinco ejes permiten que la herramienta o la pieza se desplacen de forma continua o posicional en direcciones adicionales.
El principal valor de la capacidad multieje no es “alcanzar automáticamente una mayor precisión”, sino reducir la necesidad de configuraciones repetidas, mecanizar elementos en más direcciones, acortar el saliente de la herramienta en cavidades profundas y minimizar los errores acumulativos causados por la alineación repetida. Los fabricantes de máquinas-herramienta, como Haas, también señalan la reducción de las configuraciones y la mejora de la tasa de finalización por configuración como ventajas clave del mecanizado de cinco ejes.
4. Las herramientas de corte eliminan material de forma controlada
Durante el fresado, la herramienta de corte gira mientras que la pieza de trabajo suele estar fijada a la mesa de trabajo o en un dispositivo de sujeción; durante el torneado, la pieza de trabajo gira mientras que la herramienta de torneado se desplaza axialmente o radialmente. Procesos como el taladrado, el escariado, el mandrinado, el roscado, el ranurado y el rectificado satisfacen los requisitos relativos al diámetro de los orificios, su posición, su redondez, las roscas, las ranuras y las superficies de alta precisión, respectivamente.
Una mayor velocidad de arranque de material no es necesariamente mejor. Las velocidades de corte excesivamente altas pueden provocar sobrecalentamiento, desgaste de la herramienta, acumulación de material en el filo o endurecimiento por deformación de la pieza; por el contrario, las velocidades de avance excesivamente bajas pueden dar lugar a fricción en la herramienta en lugar de a un corte eficaz. Las piezas de paredes delgadas, los voladizos largos de la herramienta, las cavidades profundas, los materiales difíciles de mecanizar y los cortes interrumpidos son especialmente propensos a sufrir vibraciones, deformaciones y ondulaciones en la superficie.
Por lo tanto, el resultado viene determinado, en realidad, por una combinación de factores: la rigidez de la máquina herramienta, el sistema de herramientas de corte, la estabilidad de la sujeción, los parámetros de corte, el control térmico y los métodos de medición.
5. El sistema CNC funciona de forma repetida, pero el proceso sigue requiriendo un control técnico.
El control por ordenador puede mejorar la repetibilidad, pero no puede eliminar automáticamente las variaciones en los lotes de material, el desgaste de las herramientas, la deriva térmica, la deformación de los accesorios de sujeción, el margen de material desigual o los errores del operario. Una producción estable suele requerir la inspección de la primera pieza, la inspección rutinaria de las dimensiones críticas, la gestión de la vida útil de las herramientas, la compensación de las sondas, el control de la temperatura y la trazabilidad de las anomalías.
Por eso, la “precisión de la máquina” no equivale a la “precisión estable a largo plazo de las piezas”. Los compradores deben centrarse en si los proveedores cuentan con procedimientos claros de evaluación comparativa, normas sobre la vida útil de las herramientas, informes de la primera pieza, inspecciones durante el proceso e inspecciones finales, en lugar de basarse únicamente en las marcas de las máquinas-herramienta o en las tolerancias mínimas anunciadas.
Guía sobre el flujo de trabajo del mecanizado CNC

A continuación se describe un flujo de trabajo de mecanizado CNC adecuado para la creación de prototipos, la producción en lotes pequeños y la producción en serie. No solo explica cómo lleva a cabo la fábrica el mecanizado, sino que también indica a los clientes qué deben proporcionar y verificar en cada paso, así como qué cuestiones deben resolverse antes de que comience el corte.
Paso 1: Definir la función de la pieza y los criterios de aceptación
Al inicio del proyecto, se deberá presentar lo siguiente:
- Modelos CAD en 3D y versiones controladas de planos en 2D;
- Clases de materiales, condiciones y restricciones relativas a los materiales sustitutivos;
- Cantidades estimadas, consumo anual y calendarios de producción;
- Dimensiones clave, tolerancias geométricas y sus superficies de referencia;
- Rugosidad superficial, requisitos de aspecto y defectos admisibles;
- Tratamiento térmico, anodizado, galvanoplastia, pasivación, recubrimiento u otros procesos posteriores;
- Relaciones de montaje, cargas de servicio, temperaturas, entornos corrosivos y requisitos normativos;
- Informes de inspección, certificados de materiales, informes de inspección de primer artículo o requisitos de trazabilidad.
“Las especificaciones de ”dimensiones completas y alta precisión» sin funciones claramente definidas pueden aumentar considerablemente los costes. Un enfoque más adecuado consiste en distinguir entre características críticas, características de acoplamiento, dimensiones generales y geometrías no funcionales, de modo que los recursos de mecanizado e inspección puedan centrarse en aquellas áreas que realmente afectan al montaje y al rendimiento.
Paso 2: Realizar evaluaciones de DFM y de riesgos
Las revisiones de DFM para CNC deben analizar las cavidades profundas, las ranuras estrechas, los filetes internos pequeños, las paredes delgadas, las relaciones de aspecto, los orificios que se cruzan, la accesibilidad de las herramientas, las superficies de sujeción, la dirección de las rebabas y la accesibilidad para la inspección. Entre las optimizaciones habituales se incluyen:
- Ajustar los redondeos interiores que sean demasiado pequeños al radio estándar de mecanizado de la herramienta de corte;
- Evita cavidades innecesariamente profundas y salientes de herramientas excesivamente largos;
- Añadir soportes temporales, márgenes de mecanizado o una secuencia de mecanizado adecuada para las piezas de paredes delgadas;
- En lugar de establecer tolerancias extremadamente ajustadas para todas las dimensiones, clasifícalas como dimensiones críticas;
- Diseñar planos de referencia fiables para la sujeción secundaria;
- Comprueba las dimensiones de los orificios piloto roscados, las ranuras de retracción y las herramientas de corte estándar;
- Tenga en cuenta la compensación dimensional antes del tratamiento de la superficie.
DIMUD realiza revisiones técnicas antes de elaborar el presupuesto y la programación, y puede ofrecer recomendaciones de fabricación basadas en el diseño del producto, las herramientas y los requisitos de montaje. Para proyectos que requieran ajustes en los modelos o planos, consulte nuestro diseño de productos y asistencia en DFM.
Paso 3: Seleccionar materiales y formularios en blanco
El material no solo afecta al rendimiento de la pieza, sino que también influye en el desgaste de la herramienta, el calor de corte, la deformación, el tiempo de ciclo y el acabado superficial. Entre los metales más habituales se encuentran las aleaciones de aluminio, el acero inoxidable, el acero al carbono, el acero para herramientas, el cobre, el latón, el titanio y las aleaciones de magnesio; entre los plásticos técnicos más comunes se encuentran el POM, el PC, el ABS, el PA, el PMMA y el PEEK.
Una misma designación de material puede abarcar múltiples calidades y condiciones. Por ejemplo, la resistencia, el aspecto anodizado y la maquinabilidad de las aleaciones de aluminio varían en función de la calidad y las condiciones del tratamiento térmico; el acero inoxidable puede presentar endurecimiento por deformación; y los plásticos higroscópicos pueden sufrir cambios dimensionales durante su procesamiento y en el entorno de uso.
La selección de materiales debe basarse en una evaluación exhaustiva de la carga, la temperatura, la resistencia a la corrosión, las propiedades eléctricas, el peso, el aspecto, las certificaciones y el coste total, y no únicamente en una comparación de los precios unitarios de las materias primas.
A la hora de tomar decisiones sobre la selección de materiales, puede consultar nuestros recursos sobre materiales para la fabricación de precisión y nuestro análisis en profundidad Guía para la selección de materiales para el mecanizado CNC. DIMUD puede mecanizar una amplia gama de metales y plásticos técnicos, y puede ofrecer asistencia en la adquisición y la evaluación de procesos para calidades no estándar.
Paso 4: Planificar el flujo del proceso y el equipamiento
Los ingenieros de procesos determinan si una pieza debe mecanizarse mediante fresado, torneado, torneado y fresado combinados, rectificado o una combinación de varios procesos. Entre los principios habituales se incluyen:
- El torneado es el método más adecuado para ejes, manguitos, roscas y estructuras concéntricas que se someten principalmente a movimientos rotatorios;
- Las carcasas, los soportes, las cavidades, las superficies planas y los patrones de orificios multidireccionales suelen mecanizarse mediante fresado;
- Se puede considerar el mecanizado combinado de torneado y fresado cuando en una pieza giratoria coexisten orificios excéntricos, superficies planas, ranuras o superficies laterales complejas;
- Se puede añadir el rectificado tras el tratamiento térmico en el caso de materiales de alta dureza, superficies de acoplamiento de precisión o requisitos de acabado superficial extremadamente exigentes;
- El mecanizado de cuatro o cinco ejes puede utilizarse para piezas complejas con múltiples superficies, con el fin de reducir el número de configuraciones.
El método de mecanizado debe seleccionarse en función de la geometría de la pieza y del coste total, en lugar de centrarse únicamente en el número de ejes de la máquina. Para conocer la lógica de selección que subyace a estos dos procesos principales, consulte el artículo sobre las diferencias entre Torneado y fresado CNC.
Paso 5: Puntos de referencia de diseño, sujeción y utillajes
El sistema de sujeción de la pieza determina si esta se mantiene estable bajo las fuerzas de corte y si es posible un posicionamiento repetible entre las distintas operaciones de mecanizado. Entre los métodos más habituales se encuentran las abrazaderas de tornillo de banco, las mordazas blandas, los mandriles, las pinzas de sujeción, las ventosas, las placas de sujeción, los dispositivos de sujeción especiales y los sistemas de posicionamiento de punto cero.
Si la fuerza de sujeción sobre piezas de paredes delgadas es demasiado elevada, estas pueden recuperar su forma original tras ser liberadas; si la superficie de contacto para materiales blandos es demasiado pequeña, son propensas a sufrir daños por la sujeción; las piezas con ejes largos pueden requerir un contrapunto o un soporte central; y, en el caso de piezas con geometrías complejas, deben preverse zonas de sujeción ocultas.
En el caso de la producción en serie, aunque los dispositivos de sujeción específicos aumentan los costes iniciales, pueden reducir el tiempo de preparación, mejorar la uniformidad en el posicionamiento y disminuir la dependencia de la destreza del operario.
Paso 6: Selecciona la herramienta de corte y completa la programación CAM
Los programadores seleccionan fresas de cara, fresas de extremo, fresas de punta redonda, brocas, escariadores, herramientas de mandrinado, herramientas de torneado, herramientas de ranurado y herramientas de roscado en función del material y las características, y planifican las operaciones de desbaste, semiacabado y acabado.
El objetivo del mecanizado en bruto es eliminar la mayor parte del material de forma estable y eficiente; el semiracado se utiliza para igualar el material restante y reducir la carga en las operaciones posteriores; y el acabado controla las dimensiones finales, la forma y el acabado superficial.
Intentar realizar todas las operaciones de mecanizado con una sola herramienta suele suponer un compromiso entre la eficiencia, la vida útil de la herramienta y la calidad de la superficie.
Paso 7: Posprocesamiento, simulación y revisión del código
Las trayectorias de mecanizado CAM deben convertirse en código NC mediante un posprocesador compatible con el sistema de control de la máquina herramienta. La revisión del programa debe verificar, como mínimo, lo siguiente:
- Si el sistema de coordenadas coincide con la orientación de sujeción;
- Si existe riesgo de colisión entre la herramienta de corte, el portaherramientas, el dispositivo de sujeción y el husillo;
- Si las dimensiones de la pieza en bruto y la altura de seguridad son correctas;
- Si los cambios de herramienta, la orientación del husillo, el refrigerante y los comandos de pausa son adecuados;
- Si el recorrido de la máquina, la velocidad del husillo y las velocidades de avance superan los límites;
- Si hay zonas de sobremecanizado, material residual o zonas imposibles de mecanizar.
Los proyectos complejos de 5 ejes, con cavidades profundas y que combinan torneado y fresado, en particular, requieren una simulación exhaustiva del modelo de la máquina, en lugar de limitarse a examinar la trayectoria de la punta de la herramienta.
Paso 8: Configuración de la máquina, corte de prueba y verificación de la primera pieza
Los operarios instalan el accesorio, la pieza en bruto y las herramientas de corte; ajustan el punto cero de la pieza de trabajo y las compensaciones de las herramientas; y, en primer lugar, realizan una prueba en seco, una pasada de un solo segmento o un corte de prueba a una altura segura. Una vez terminada la primera pieza, deben inspeccionarse las dimensiones clave, las posiciones, las características geométricas y los requisitos de superficie de acuerdo con los planos.
Si la primera pieza no supera la inspección, el equipo debe determinar si el problema se debe al programa, a las compensaciones de la herramienta, a la sujeción, al material, a la deformación térmica, al desgaste de la herramienta o a una interpretación incorrecta de los planos. Solo una vez identificada y corregida la causa raíz podrá iniciarse una producción en serie estable.
En el caso de las piezas de precisión, el mero hecho de modificar un valor de compensación sin identificar la causa raíz suele provocar que la desviación se repita en los lotes posteriores.
Paso 9: Control de procesos y procesamiento por lotes
Para garantizar una producción estable, es necesario establecer lo siguiente: aprobación de la primera pieza, frecuencia de inspección, planes de control para las dimensiones críticas, umbrales de cambio de herramientas, inspecciones de los equipos, aislamiento de anomalías y trazabilidad de los lotes. En el caso del mecanizado de ciclo largo, el calentamiento de la máquina herramienta, la temperatura ambiente y el estado del refrigerante pueden afectar a la precisión dimensional.
DIMUD integra el mecanizado CNC en sus procesos de control de calidad (IQC, IPQC y FQC) y cuenta con una máquina de medición por coordenadas (CMM), un medidor de altura, un microscopio industrial y equipos de medición óptica.
Antes de la entrega o la firma del contrato, deben documentarse en el acuerdo de calidad unas normas de inspección específicas basadas en los planos del cliente, los planes de muestreo y los requisitos del sector; un compromiso vago con la “calidad ISO” por sí solo no es suficiente. Consulte la sección «Sistema de calidad y certificación» para obtener información sobre nuestros sistemas actuales.
Paso 10: Posprocesamiento, inspección final, embalaje y entrega
Tras el mecanizado, las piezas pueden requerir desbarbado, limpieza, tratamiento térmico, anodizado, galvanoplastia, niquelado químico, pasivación, chorro de arena, pulido, cepillado, recubrimiento, marcado por láser o montaje.
El posprocesamiento puede alterar las dimensiones, los bordes, el color, la rugosidad de la superficie y la conductividad eléctrica; por lo tanto, deben tenerse en cuenta estas variaciones durante la fase de mecanizado, y deben definirse claramente las zonas de enmascaramiento y los criterios de aceptación visual.
La inspección final debe realizarse utilizando equipos adecuados para el grado de tolerancia, y deben facilitarse, según sea necesario, informes dimensionales, certificados de materiales, certificados de tratamiento superficial, informes de primer artículo o documentación sobre la trazabilidad del lote.
DIMUD también puede integrar piezas mecanizadas con componentes plásticos, elementos de fijación, componentes electrónicos y placas de circuito impreso ensambladas (PCBA) en subconjuntos o productos acabados, con el fin de reducir el coste que supone para los clientes la gestión de múltiples proveedores. Para obtener más información sobre estas capacidades, consulte nuestro Soluciones de tratamiento de superficies y montaje & Servicios de procesamiento secundario.
Ventajas y aplicaciones habituales del mecanizado CNC

Ventaja 1: Validación funcional con materiales de ingeniería reales
A diferencia de los modelos conceptuales, que solo verifican la forma exterior, los prototipos CNC pueden fabricarse directamente utilizando los mismos materiales previstos para la producción en serie —como el aluminio, el acero inoxidable, el cobre, el POM y el PEEK—, lo que los hace más adecuados para pruebas de montaje, carga, resistencia al desgaste, conductividad térmica, estanqueidad y pruebas ambientales.
De DIMUD Servicio de prototipado rápido por CNC facilita una transición fluida desde la prueba de concepto, los prototipos funcionales y la validación técnica hasta la producción de prueba en lotes pequeños.
Ventaja 2: Puesta en marcha rápida sin necesidad de moldes
En el caso de piezas únicas, prototipos, piezas de recambio y piezas fabricadas en lotes pequeños, el mecanizado CNC no requiere la fabricación previa de moldes de producción. Los costes del proyecto se derivan principalmente de la programación, la puesta a punto, el tiempo de mecanizado, los materiales, las herramientas de corte, la inspección y el posprocesamiento; por lo tanto, la fabricación puede comenzar más rápidamente una vez finalizado el diseño.
Esto no significa que el CNC sea siempre la mejor opción para grandes cantidades. Cuando el diseño de una pieza de plástico está consolidado, la demanda alcanza niveles de gran volumen y la estructura es adecuada para el moldeo, el moldeo por inyección suele ofrecer un coste unitario más bajo; cuando una pieza presenta canales internos complejos a los que las herramientas de corte tradicionales no pueden acceder, la fabricación aditiva puede resultar más adecuada.
La elección del proceso adecuado debe basarse en una comparación de los costes totales a lo largo del ciclo de vida, y no solo en el presupuesto inicial.
Ventaja 3: Equilibrio entre precisión, repetibilidad y estructuras complejas
El uso de máquinas-herramienta, accesorios y sistemas de control de procesos adecuados permite la producción de patrones de orificios con tolerancias estrictas, superficies de acoplamiento, estructuras coaxiales, patrones de múltiples orificios y superficies curvas complejas.
Los programas digitales también facilitan la reutilización en series de producción posteriores, siempre que el material, el equipo, las fijaciones, las herramientas de corte, los desplazamientos y las condiciones de inspección se mantengan bajo control.
Ventaja 4: Amplia selección de materiales y tratamientos superficiales
El mecanizado CNC permite trabajar con una amplia gama de metales y plásticos técnicos, y puede combinarse con procesos como el anodizado, el niquelado, la pasivación, el chorro de arena, el pulido, el recubrimiento en polvo y el marcado por láser.
Para los equipos de diseño, esto significa que la estructura, el peso, la conductividad térmica, la resistencia a la corrosión, el aspecto y el coste pueden optimizarse de forma integral en un mismo proyecto.
Ventaja 5: Adecuado para una fabricación flexible, que abarca desde la producción de una sola unidad hasta la producción en lotes estables
Los dispositivos de sujeción universales permiten la producción rápida de pequeños lotes de prototipos; a medida que aumenta la demanda, es posible mejorar la eficiencia mediante el uso de pinzas flexibles, dispositivos de sujeción especializados, sistemas de sujeción multiestación, alimentación automática y gestión de la vida útil de las herramientas.
Esto permite que un único proveedor se encargue de la creación de prototipos, la validación técnica, la producción piloto y el reabastecimiento continuo, lo que reduce el riesgo de tener que volver a validar los procesos al cambiar de fabricante.
Aplicaciones habituales
- Prototipos funcionales y muestras de validación técnica;
- Soportes, bases, placas de montaje y piezas móviles de equipos de automatización;
- Ejes, manguitos, bridas, acoplamientos, cuerpos de válvulas y componentes roscados;
- Cajas para equipos electrónicos, disipadores térmicos, componentes de blindaje y conectores de precisión;
- Componentes estructurales para dispositivos médicos, piezas de instrumentos y dispositivos de ensayo;
- Carcasas, soportes, casquillos y utillaje para sensores de automoción;
- Articulaciones robóticas, componentes de reductores de engranajes, soportes de montaje y piezas de efectores finales;
- Núcleos, cavidades, insertos, electrodos, correderas y dispositivos de inspección para moldes de inyección.
Una comparación rápida entre el mecanizado CNC y la impresión 3D
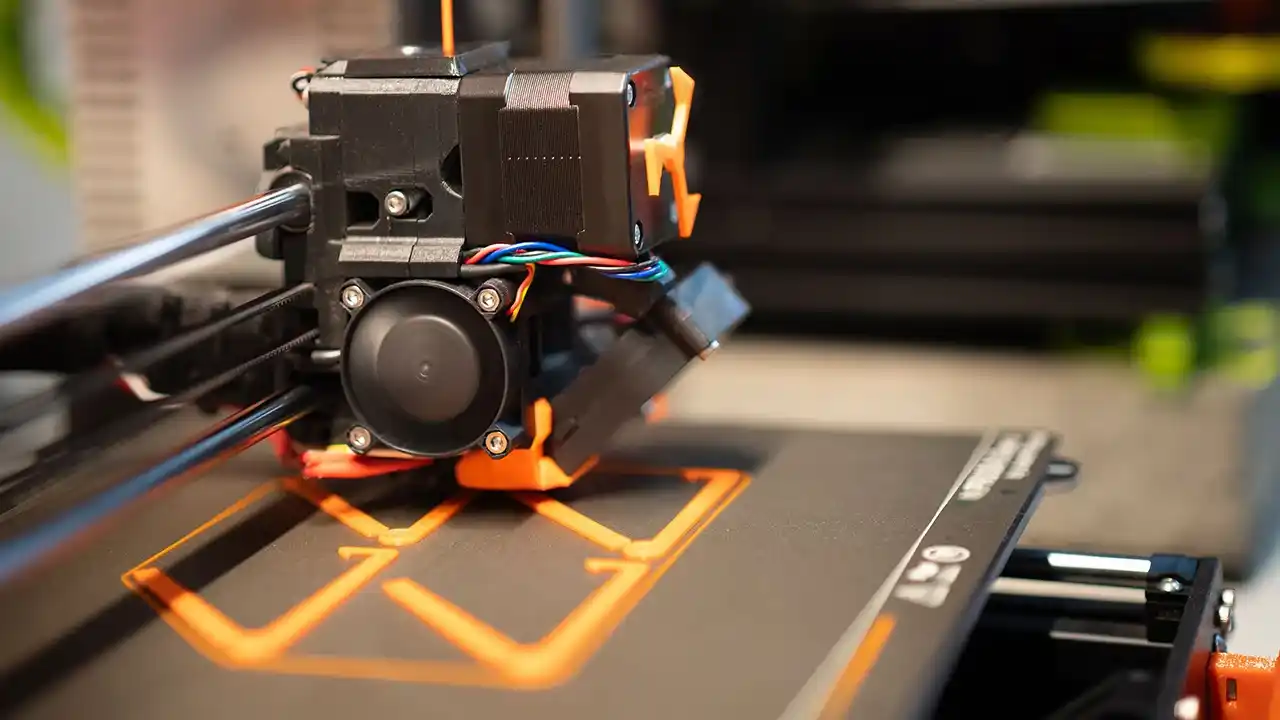
Tanto el mecanizado CNC como la impresión 3D se utilizan habitualmente en el desarrollo de productos, la validación funcional y la fabricación de lotes pequeños, pero se basan en principios de fabricación totalmente diferentes. El CNC es un proceso de fabricación sustractiva que elimina material de una pieza en bruto sólida mediante herramientas de corte; la impresión 3D es un proceso de fabricación aditiva que crea piezas depositando material capa a capa.
Ninguno de los dos procesos es intrínsecamente superior al otro; la elección adecuada debe basarse en una evaluación exhaustiva del material de la pieza, su complejidad estructural, los requisitos de tolerancia, las propiedades mecánicas, la calidad de la superficie, el volumen de producción y la fase del proyecto.
| Elementos de comparación | Mecanizado CNC | Impresión 3D |
|---|---|---|
| Principios de fabricación | Eliminación del exceso de material de piezas en bruto de metal o plástico | Fabricación de piezas mediante la superposición de capas de material |
| Materiales habituales | Materiales de ingeniería reales, como el aluminio, el acero inoxidable, el acero, el cobre, el latón, el titanio, el POM, el PC, el ABS, el PA, el PEEK, etc. | Resina fotopolimérica, polvo de nailon, filamento de plástico, polvo metálico y materiales de impresión especializados |
| Propiedades de los materiales | Por lo general, se conservan las propiedades mecánicas originales del material en forma de chapa, barra o bloque. | El rendimiento se ve afectado por la orientación de la impresión, la adhesión entre capas, la porosidad y el posprocesamiento. |
| Precisión dimensional | Más adecuado para tolerancias ajustadas, superficies de acoplamiento, orificios de posicionamiento y dimensiones críticas de montaje | En general, es adecuado para la verificación geométrica y estructural; los requisitos de alta precisión suelen requerir un mecanizado secundario. |
| Calidad de la superficie | Ofrece de inmediato una superficie mecanizada de alta calidad y permite un posterior rectificado, pulido o tratamiento superficial. | Estas superficies suelen presentar líneas de capas, marcas de soporte o residuos de polvo, y requieren un lijado, un pulverizado o un mecanizado. |
| Estructura interna compleja | Con sujeción a las limitaciones relativas al diámetro, la longitud y la dirección de mecanizado de la herramienta | Más adecuado para canales internos, estructuras en celosía y zonas a las que algunas herramientas convencionales no pueden acceder |
| Estructuras de paredes delgadas y de pequeña escala | Las estructuras demasiado delgadas pueden deformarse durante la sujeción y el mecanizado. | Permite fabricar algunas piezas complejas de paredes finas, pero es propenso a la deformación, a la necesidad de estructuras de soporte y a problemas de posprocesado. |
| Preparación para la puesta en marcha | Es necesario realizar la programación CAM, la selección de herramientas, el ajuste y la preparación de la máquina | Una vez que hayas terminado de procesar, colocar, dividir en capas y diseñar los soportes para tu modelo, ya puedes empezar a imprimir. |
| Índice de utilización de materiales | Este proceso genera virutas y el aprovechamiento del material es relativamente bajo. | Dado que el material se deposita según las necesidades, el aprovechamiento del material suele ser elevado en el caso de las piezas complejas. |
| Velocidad de producción de piezas individuales | Las piezas sencillas y los materiales estándar pueden mecanizarse rápidamente; en el caso de las piezas complejas, el tiempo necesario depende del proceso de mecanizado. | Se pueden crear formas complejas directamente, pero la velocidad de impresión depende de la altura y el volumen de la pieza, así como del equipo utilizado. |
| Volumen de la producción económica | Adecuado para prototipos funcionales, piezas individuales, producción en lotes pequeños y algunas piezas en lotes medianos | Más adecuado para modelos conceptuales, prototipos complejos y productos fabricados en lotes pequeños que no requieren moldes |
| Consistencia entre lotes | La repetibilidad es buena cuando el programa, los accesorios, las herramientas de corte y las condiciones de inspección están bajo control. | Es necesario controlar el estado del dispositivo, el lote de material, la orientación de impresión y las condiciones de posprocesamiento. |
| Requisitos de posprocesamiento | Entre los procesos habituales se incluyen el desbarbado, la limpieza, el tratamiento térmico, la anodización, la galvanoplastia o el recubrimiento en polvo. | Entre los procesos habituales se incluyen la eliminación del aglutinante, la eliminación del polvo, la limpieza, el curado, el tratamiento térmico, el esmerilado o la pulverización. |
| Aplicaciones típicas | Piezas metálicas de precisión, piezas de plástico técnico, casquillos, carcasas, soportes, componentes de moldes y conjuntos | Modelos de aspecto, prototipos conceptuales, trayectorias de flujo complejas, estructuras ligeras y validación rápida del diseño |
¿Cuándo es el mecanizado CNC la mejor opción?
El mecanizado CNC suele ser la opción preferida en las siguientes situaciones:
Las piezas deben estar fabricadas con metales o plásticos técnicos de calidad industrial especificados;
Se deben verificar la resistencia real, la rigidez, la conductividad térmica, la resistencia al desgaste o el rendimiento en el montaje;
Las piezas incluyen orificios para rodamientos, superficies de estanqueidad, orificios de fijación, roscas y dimensiones de ajuste de precisión;
Existen requisitos específicos en cuanto a planitud, coaxialidad, perpendicularidad o rugosidad superficial;
Las piezas requieren anodizado, galvanoplastia, pasivación, chorro de arena u otros tratamientos superficiales industriales;
El proyecto debe pasar de los prototipos funcionales a una producción estable en lotes pequeños.
¿Cuándo es la impresión 3D la mejor opción?
La impresión 3D suele ser la opción preferida en las siguientes situaciones:
El proyecto se encuentra en la fase de prueba de concepto o de evaluación de la forma;
Es necesario comparar rápidamente varias iteraciones de diseño;
La pieza presenta canales de flujo internos complejos, estructuras reticulares o zonas a las que las herramientas de corte convencionales no pueden acceder;
Actualmente, la atención se centra en verificar el aspecto, las relaciones espaciales o el montaje básico, más que en las propiedades finales de los materiales;
Los volúmenes de producción son bajos y, por el momento, no resulta viable invertir en moldes ni en utillaje complejo.
El mecanizado CNC y la impresión 3D también pueden utilizarse de forma combinada
En el desarrollo real de productos, estos dos procesos no suelen utilizarse como sustitutos el uno del otro, sino más bien de forma conjunta. Por ejemplo, la impresión 3D puede utilizarse en primer lugar para validar rápidamente la forma, la ergonomía y el espacio de montaje de un producto, y a continuación pueden crearse prototipos funcionales mecanizados con CNC para verificar la resistencia del material, el ajuste dimensional, la disipación del calor y el rendimiento a largo plazo.
En el caso de piezas con canales de flujo internos complejos que, además, requieren superficies de montaje, superficies de sellado o roscas de alta precisión, el cuerpo principal puede fabricarse primero mediante impresión 3D en metal, para posteriormente realizar un acabado CNC en las zonas críticas. Este enfoque de fabricación híbrido aprovecha tanto la libertad de diseño que ofrece la impresión 3D como la precisión dimensional del mecanizado CNC.
Por lo tanto, a la hora de seleccionar un proceso de fabricación, no basta con comparar el coste por unidad, sino que hay que determinar si el proyecto en cuestión requiere la validación de la geometría, la estructura o el rendimiento de los materiales, o si está destinado a la producción en serie definitiva. La combinación adecuada de procesos suele reducir los costes de las iteraciones de diseño y evita inversiones prematuras en utillaje de producción para diseños que aún no han sido validados.
Tipos de máquinas CNC de precisión

El tipo de equipo debe determinarse en función de una combinación de la geometría, las dimensiones, el material, el volumen de producción, los requisitos de precisión y los riesgos de sujeción de la pieza. A continuación se enumeran los tipos más comunes de máquinas-herramienta que se utilizan en la fabricación de piezas de precisión.
Centro de mecanizado CNC de tres ejes
La herramienta se desplaza a lo largo de los ejes X, Y y Z, lo que la hace adecuada para el mecanizado de superficies planas, orificios, cavidades, ranuras, escalones y contornos 3D a los que se puede acceder desde una única dirección.
La programación y la configuración de las máquinas de tres ejes son relativamente sencillas, lo que las convierte en una opción rentable para la fabricación de placas, soportes, carcasas sencillas y piezas mecánicas en general.
Centro de mecanizado CNC de cuatro ejes
La incorporación de un eje de rotación a la configuración de tres ejes permite mecanizar orificios, ranuras y superficies planas a lo largo de la circunferencia de una pieza, al tiempo que se reduce la necesidad de darle la vuelta manualmente.
Se utiliza habitualmente para elementos situados a lo largo de la circunferencia de cilindros, estructuras con múltiples caras y piezas que requieren mantener relaciones angulares.
Centro de mecanizado CNC de cinco ejes
Las máquinas-herramienta de cinco ejes permiten un movimiento relativo entre la herramienta de corte y la pieza de trabajo en más direcciones, lo que las hace adecuadas para superficies complejas, impulsores, cavidades profundas, orificios con múltiples ángulos, componentes médicos y piezas multifacéticas de alta precisión.
Sus ventajas suelen derivarse de un menor número de configuraciones, herramientas de corte más cortas y una mayor precisión en la alineación de los elementos; sin embargo, los costes de programación, simulación, sujeción y equipamiento son más elevados, por lo que el uso del mecanizado de cinco ejes para piezas sencillas puede que no resulte necesariamente más rentable.
El mecanizado de cinco ejes se divide, a su vez, en posicionamiento 3+2 y mecanizado simultáneo de cinco ejes. En el mecanizado 3+2, el eje giratorio se posiciona primero en un ángulo específico, tras lo cual se realiza el corte en tres ejes; por su parte, el mecanizado simultáneo en cinco ejes controla varios ejes al mismo tiempo durante el proceso de corte, lo que lo hace más adecuado para superficies continuas y complejas.
Tornos CNC y centros de torneado
El torneado consiste principalmente en la rotación de la pieza de trabajo y resulta adecuado para ejes, manguitos, discos, bridas, acoplamientos, roscas y estructuras concéntricas. Los centros de torneado también pueden equiparse con herramientas motorizadas, un eje Y o un subhusillo para realizar taladrado, ranurado y el mecanizado de elementos excéntricos.
De DIMUD Servicios de torneado CNC abarca procesos como el torneado exterior, el mandrinado interior, el roscado, el torneado cónico, el ranurado, el torneado a través del husillo y el mecanizado combinado de torneado y fresado.
Torno CNC con husillo pasante
Un torno CNC sujeta la barra de material cerca del punto de corte mediante un manguito guía, lo que lo hace adecuado para ejes delgados, piezas de pequeño diámetro y componentes de precisión fabricados en grandes series, como microconectores, ejes de sensores, piezas pequeñas para dispositivos médicos y elementos de fijación de precisión.
Su ventaja radica en reducir la deformación en piezas esbeltas y mejorar la eficiencia de la producción en serie gracias a la alimentación automática de barras.
Centro de mecanizado de torneado y fresado
Las máquinas combinadas de torneado y fresado pueden realizar operaciones de torneado, fresado, taladrado y roscado en una sola configuración, lo que las hace especialmente adecuadas para piezas giratorias con superficies planas, orificios laterales, ranuras y características complejas en los extremos.
Una única configuración reduce la necesidad de realizar cambios en el proceso y de volver a alinear la máquina, pero plantea mayores exigencias en cuanto a la planificación del proceso y la verificación del programa. Sandvik también señala como objetivos clave del mecanizado multitarea la finalización de las piezas en una única configuración, la reducción del tiempo de mecanizado y la mejora de la precisión.
Máquinas rectificadoras de precisión CNC
El rectificado consiste en la eliminación de una pequeña cantidad de material mediante herramientas abrasivas, como los discos de rectificado. Es adecuado para materiales endurecidos tras un tratamiento térmico, diámetros de ejes de precisión, superficies planas, componentes de moldes y superficies de acoplamiento que requieren altos niveles de redondez, planitud y rugosidad superficial.
No suele ser la primera opción para el mecanizado en bruto, sino que se utiliza más bien como operación de acabado o de dimensionado final. El sistema de DIMUD Capacidades de rectificado CNC Se puede integrar con procesos de fresado, torneado y tratamiento térmico.
Cómo elegir una máquina herramienta
| Características de la pieza | Da prioridad a | Motivo principal |
|---|---|---|
| Componentes en forma de placa o soportes que requieren un mecanizado por una sola cara o un giro mínimo. | Centro de mecanizado de 3 ejes | Excelente relación calidad-precio y eficiencia en la programación |
| Orificios circunferenciales, ranuras y elementos poligonales | Centro de mecanizado de 4 ejes | Reducir la indexación y el cambio de páginas manuales |
| Superficies curvas con múltiples ángulos, cavidades profundas y relaciones entre múltiples caras de alta precisión. | Centro de mecanizado de 5 ejes | Reducir los tiempos de preparación y mejorar la accesibilidad a las herramientas |
| Ejes, manguitos, bridas y cuerpos de revolución roscados | Torno CNC | La estructura giratoria ofrece una alta eficiencia y permite controlar fácilmente la concentricidad. |
| Piezas delgadas y de pequeño diámetro | Torno de tipo suizo | Soporte cerca del punto de corte; adecuado para la producción continua de barras |
| El cuerpo del revolver presenta orificios laterales, ranuras y superficies planas. | Torneado-fresado (o fresado-torneado) | Realizar varias operaciones de mecanizado en una sola configuración |
| Superficie de acoplamiento de precisión endurecida | Rectificadora CNC | Adecuado para acabados de precisión con una eliminación mínima de material y requisitos elevados de calidad superficial |
¿Cuáles son las herramientas de corte más utilizadas en el mecanizado CNC?

La elección de las herramientas de corte influye directamente en el tiempo de mecanizado, la estabilidad dimensional, la calidad de la superficie, la presencia de rebabas y el coste unitario. Las herramientas de corte CNC de uso habitual no deben seleccionarse basándose únicamente en sus nombres; por el contrario, la selección debe tener en cuenta el material de la pieza, las dimensiones de las características, la potencia de la máquina herramienta, la interfaz del husillo, el saliente de la herramienta, las condiciones de refrigeración y el tamaño del lote.
1. Fresadora de caras
Las fresas frontales se utilizan para el mecanizado rápido de grandes superficies planas y para el establecimiento de superficies de referencia. Las fresas frontales con plaquitas intercambiables son adecuadas para superficies más amplias y altas tasas de arranque de material, mientras que las fresas de menor diámetro ofrecen mayor flexibilidad en aplicaciones con rigidez limitada o en zonas estrechas.
Factores como el número de plaquitas, el ángulo de entrada y el diámetro de la fresa influyen en las fuerzas de corte, la planitud y la textura de la superficie. La documentación de Sandvik sobre herramientas de fresado clasifica las aplicaciones —entre las que se incluyen superficies planas, rebordes, ranuras, engranajes y formas 3D complejas— según los tipos específicos de fresas utilizadas.
2. Fresa de fondo plano
Las fresas de fondo plano se utilizan para el mecanizado de paredes laterales, ranuras, cavidades, escalones y contornos. Las herramientas de desbaste dan prioridad a la evacuación de virutas y a las tasas de arranque de material, mientras que las herramientas de acabado se centran en la calidad del filo de corte y la estabilidad dimensional.
Los diámetros de herramienta más pequeños permiten mecanizar radios de esquina más cerrados y ranuras más estrechas, pero conllevan una menor rigidez y un mayor tiempo de mecanizado.
3. Fresas de punta redonda y fresas de punta redondeada
Las fresas de punta esférica se utilizan habitualmente para el acabado de superficies de moldes, superficies de forma libre y contornos 3D; las fresas de punta redondeada (o fresas con radio en las esquinas) ofrecen un equilibrio entre la capacidad de mecanizar fondos planos y la resistencia del filo de corte.
El mecanizado de superficies complejas suele requerir avances más pequeños para minimizar las marcas de festoneado residuales, aunque esto aumenta el tiempo de mecanizado. Las herramientas de perfilado de Sandvik incluyen soluciones con plaquitas de punta esférica y redondas, diseñadas para el fresado por copia y el mecanizado de superficies en 3D.
4. Broca
Las brocas se utilizan para realizar agujeros rápidamente; entre los tipos más comunes se encuentran las brocas helicoidales, las brocas de centrado, las brocas con puntas intercambiables y las brocas de metal duro macizo. La profundidad y el diámetro del agujero, el material y las condiciones de eliminación de virutas determinan si es necesario recurrir al taladrado por etapas, a la refrigeración interna o a procesos especializados de taladrado profundo.
Por lo general, el taladrado solo proporciona una precisión básica en el orificio; si se requieren requisitos más exigentes en cuanto a diámetro, redondez y acabado superficial, también es necesario recurrir al escariado o al mandrinado.
5. Escariadores y herramientas de mandrinado
Los escariadores se utilizan para acabar los diámetros y las superficies de los orificios con un pequeño margen de mecanizado, lo que los hace adecuados para orificios de precisión en la producción en serie estable; las herramientas de mandrinado, por su parte, pueden corregir la posición, el diámetro y la coaxialidad de los orificios, al tiempo que permiten controlar las dimensiones mediante el ajuste de la herramienta.
En el caso de los orificios para cojinetes o los orificios de posicionamiento de alta precisión, una secuencia de mecanizado como «taladrado – mandrinado en bruto – mandrinado de acabado» o «taladrado – escariado» suele ser más fiable que taladrar directamente hasta la cota final.
6. Machos y fresas de roscar
Los machos se utilizan para mecanizar roscas internas mediante conformado o corte, lo que les confiere una gran eficiencia y los hace adecuados para diámetros de orificio estándar y series de producción continuas.
Las fresas de roscado generan roscas mediante interpolación helicoidal, lo que les permite adaptarse a diferentes diámetros dentro del rango de capacidad de una misma herramienta y reduce el riesgo de que se rompa todo el macho de roscar dentro del orificio al mecanizar orificios ciegos, materiales difíciles de mecanizar o piezas de gran valor. Sandvik utiliza machos de roscar para una amplia variedad de formas de rosca y para el mecanizado de orificios pasantes y ciegos.
7. Insertos de torneado y barras de mandrinado
Las plaquitas de torneado se utilizan para el mecanizado de superficies cilíndricas externas, caras frontales, orificios internos, contornos y roscas. La geometría de la plaquita, el radio de la punta, las ranuras rompevirutas y el tipo de material influyen en las fuerzas de corte, la ruptura de virutas, el acabado superficial y la vida útil de la herramienta.
El mandrinado interno con voladizos largos es propenso a las vibraciones; por lo tanto, se debe dar prioridad al aumento de la rigidez del vástago, a la reducción del voladizo y a la optimización de los parámetros de corte.
8. Fresas para ranuras y fresas de corte
Estas herramientas se utilizan para cortar ranuras para juntas tóricas, ranuras para anillos de retención, ranuras estrechas y barras.
El ancho y la profundidad de la ranura, la resistencia de las plaquitas y la evacuación de virutas son los principales factores limitantes; las ranuras profundas y estrechas requieren una atención especial a las fuerzas laterales que actúan sobre las plaquitas y a la refrigeración.
9. Fresas para biselar, fresas para avellanar y fresas para desbarbar
Se utilizan para biselar cantos, avellanar orificios, suavizar aristas afiladas y servir de guía para el montaje.
Los planos deben especificar claramente las dimensiones de los chaflanes y las condiciones aceptables de los bordes; el “desbarbado completo” no significa que los bordes críticos puedan modificarse a voluntad.
10. Discos abrasivos y herramientas abrasivas
Los discos abrasivos se utilizan en el rectificado de superficies, el rectificado cilíndrico exterior, el rectificado cilíndrico interior y el rectificado de perfiles. El tipo de abrasivo, el tamaño del grano, el aglutinante y las condiciones de rectificado influyen en la tasa de eliminación de material, el riesgo de quemado y la rugosidad de la superficie.
Antes del rectificado, también hay que tener en cuenta la deformación debida al tratamiento térmico y el margen de rectificado.
Materiales habituales para herramientas
- Carburo cementado: gracias a su amplia gama de aplicaciones, su buena rigidez, su resistencia al desgaste y su elevada eficiencia productiva, es el pilar fundamental del corte de metales moderno;
- Acero rápido: gracias a su buena tenacidad y a su coste relativamente bajo, se utiliza habitualmente en machos de roscar, brocas y herramientas de corte de formas especiales;
- PCD (diamante policristalino): adecuado para el mecanizado de alta calidad de aleaciones de aluminio, cobre y determinados materiales no metálicos; no es adecuado para el mecanizado de aceros de uso general;
- CBN (nitruro de boro cúbico): Se utiliza habitualmente para el mecanizado de acabado de acero templado y materiales de alta dureza;
- Herramientas de corte cerámicas: pueden utilizarse para determinadas aleaciones de alta temperatura, hierro fundido o aplicaciones de corte a alta velocidad, pero requieren una gran estabilidad operativa.
Desde el punto de vista del comprador, no es necesario especificar la marca de cada herramienta de corte, pero se debe exigir al proveedor que describa el proceso de mecanizado en lo que respecta a las características clave, la disponibilidad de las herramientas y las medidas de control de rebabas. En el caso de piezas de gran valor, también deben confirmarse los métodos para detectar roturas de herramientas y aislar anomalías.
Principales aplicaciones y sectores de las piezas de precisión CNC

Equipos para la automoción y el transporte
Entre las piezas CNC más habituales en los proyectos del sector de la automoción se incluyen casquillos, soportes, carcasas de sensores, elementos de fijación, dispositivos de sujeción para herramientas, dispositivos de inspección, componentes de moldes y piezas estructurales de prototipos.
Entre las consideraciones técnicas clave suelen figurar la consistencia dimensional, la fatiga, las vibraciones, la temperatura, la resistencia a la corrosión y la trazabilidad. Durante la fase de desarrollo de un nuevo producto, a menudo se recurre a la creación de prototipos mediante CNC para verificar el montaje y el funcionamiento antes de pasar a la producción de moldes o a la producción en serie.
De DIMUD soluciones para la fabricación de piezas de automoción integrar el mecanizado CNC, la fabricación de utillaje, el moldeo por inyección, la electrónica y el montaje en un único flujo de trabajo del proyecto.
Equipos médicos y sanitarios
Las piezas mecanizadas de los dispositivos médicos pueden utilizarse en estructuras de instrumentos, componentes de instrumentos quirúrgicos, dispositivos de ensayo, conectores, carcasas y conjuntos de control de fluidos.
Además de las dimensiones, el proyecto también puede centrarse en materiales biocompatibles, limpieza, pasivación, defectos superficiales, registros de lotes y validación reglamentaria. Los requisitos específicos deben determinarse en función del uso previsto del producto y de la normativa aplicable; no se puede dar por sentado automáticamente que las piezas cumplan las normas de conformidad médica simplemente porque un proveedor cuente con una certificación de calidad general.
Equipos electrónicos y de semiconductores
Entre los componentes habituales se incluyen disipadores térmicos, cubiertas de blindaje, conectores de precisión, dispositivos de prueba, bases para equipos, accesorios para cámaras de vacío y cajas para instrumentos.
En este tipo de proyectos, suele prestarse especial atención a las dimensiones, la planitud, la conductividad térmica, la conductividad eléctrica, la limpieza, el aspecto y el tratamiento superficial. Las aleaciones de aluminio se utilizan ampliamente para estructuras ligeras y que disipan el calor, mientras que el cobre se emplea para componentes que requieren una alta conductividad eléctrica o térmica; sin embargo, los materiales y tratamientos superficiales concretos deben determinarse en función del entorno operativo específico.
Robots y sistemas de almacenamiento de energía
Las articulaciones de los robots, los soportes de montaje, los bastidores estructurales, los componentes de los reductores de engranajes, los soportes para sensores y los efectores finales suelen presentar geometrías multifacéticas, tolerancias dimensionales relacionadas con el montaje y requisitos de diseño ligero.
Los equipos de almacenamiento de energía y de generación eléctrica también pueden requerir disipación de calor, aislamiento, resistencia a la corrosión y conexiones fiables. El mecanizado de cuatro y cinco ejes, así como el torneado-fresado, pueden reducir el número de operaciones de sujeción en estructuras complejas; sin embargo, los diseños para la producción en serie deben tener en cuenta las herramientas de corte estándar, las tolerancias de montaje y los costes de mantenimiento.
Automatización industrial y equipos de uso general
Los equipos de automatización requieren un gran número de componentes estructurales a medida, como placas de posicionamiento, soportes para carriles guía, soportes de montaje para cilindros, pinzas, plantillas, ejes, bridas y estructuras de protección.
El verdadero reto en este tipo de proyectos no suele ser el tamaño de las piezas individuales, sino más bien el paralelismo, la perpendicularidad, la coaxialidad y la suavidad del movimiento una vez montadas todas las piezas. Por lo tanto, los proveedores deben comprender el sistema de referencia del montaje, en lugar de mecanizar las piezas de forma aislada.
Equipos aeroespaciales y de alto rendimiento
Los sectores aeroespacial y de equipos de alto rendimiento utilizan con frecuencia aluminio de alta resistencia, aleaciones de titanio, acero inoxidable y superaleaciones, prestando especial atención al peso, la fatiga, los certificados de los materiales, la trazabilidad de los procesos y las inspecciones rigurosas.
El titanio y las superaleaciones generan un calor de corte concentrado y provocan un rápido desgaste de las herramientas, por lo que el coste suele ser considerablemente superior al de las piezas estándar de aluminio. Estos proyectos deben evaluarse caso por caso, de acuerdo con las normas del cliente, los procesos especiales y las cualificaciones de los proveedores.
Moldes, utillaje y dispositivos de inspección
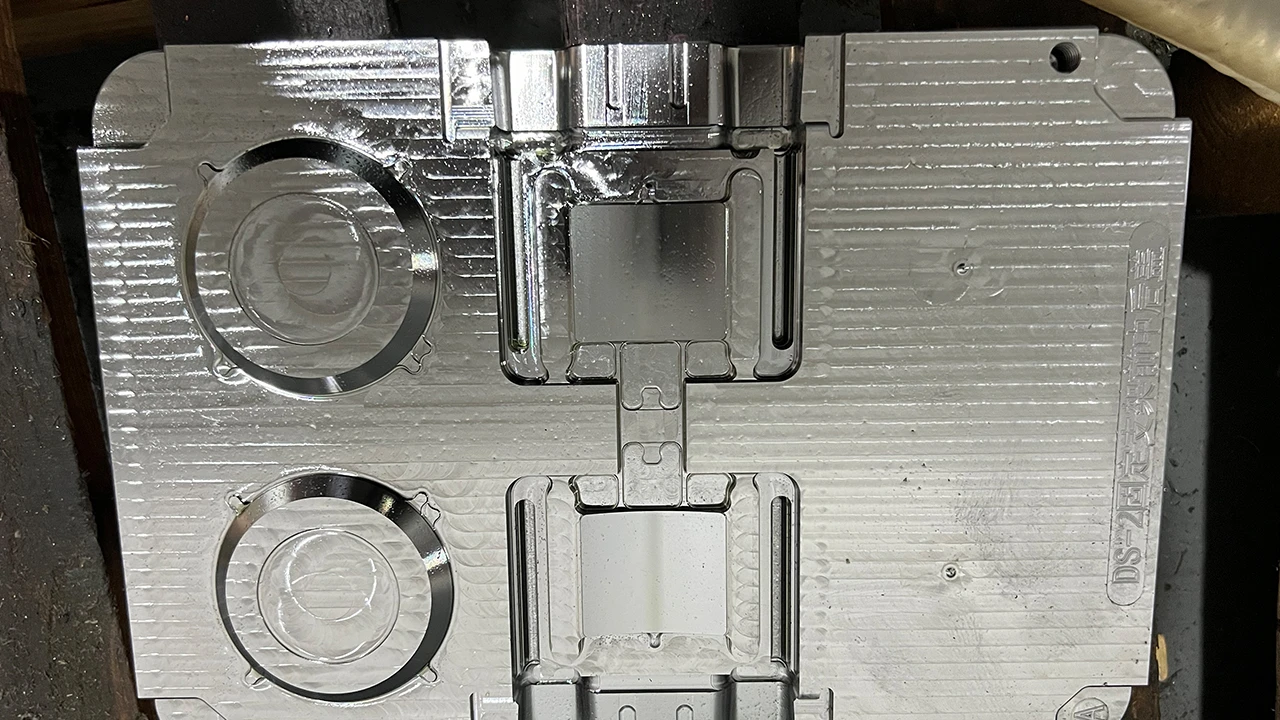
El mecanizado CNC es uno de los procesos fundamentales en la fabricación de moldes, y se utiliza para mecanizar bases de moldes, núcleos, cavidades, correderas, insertos, electrodos y estructuras de refrigeración.
Para aquellas áreas que requieren una alta dureza o un acabado superficial de alta calidad, también se incorporan procesos como el electroerosionado (EDM), el corte por hilo, el rectificado y el pulido. DIMUD cuenta con capacidades integradas en la fabricación de moldes, el mecanizado CNC, el moldeo por inyección y la inspección; por lo tanto, en lugar de limitarnos a realizar pasos de mecanizado individuales, podemos evaluar no solo si una pieza es mecanizable, sino también su idoneidad para el diseño del molde, el montaje y la producción en serie estable.
¿Cómo evaluar a un proveedor de mecanizado CNC?

No te limites a comparar la “tolerancia mínima alcanzable”
Solicite al proveedor que especifique: el rango de dimensiones, materiales, características y tamaños de lote a los que se aplica esta tolerancia; el equipo y los métodos de inspección utilizados; si se requieren control de temperatura, rectificado u operaciones de acabado múltiples; y el aumento de costes resultante.
±0,005 mm puede ser adecuado para determinadas características críticas, pero no debe especificarse como valor por defecto para todas las dimensiones del plano en su conjunto.
Comprueba si la revisión del proyecto es específica
Un comentario constructivo de alta calidad abordará cuestiones como la accesibilidad de la herramienta, los radios internos, la deformación de las paredes delgadas, los puntos de referencia, la sujeción, las rebabas, las tolerancias del tratamiento superficial y los métodos de inspección, en lugar de limitarse a responder: “Se puede hacer”.”
Si un proveedor no identifica los posibles riesgos antes de presentar un presupuesto, suelen surgir problemas tras el mecanizado, como retrasos, repetición del trabajo o costes adicionales.
Métodos de control, desde la validación del prototipo hasta la producción en serie
Averigüe si las fuentes de las máquinas-herramienta, los dispositivos de sujeción, los programas, las herramientas de corte y los materiales, así como los planes de inspección, se mantienen coherentes de un lote a otro; cómo se controlan los cambios de ingeniería; cómo se aíslan las versiones antiguas de los programas y los planos; y cómo se gestiona la vida útil de las herramientas y la compensación de procesos.
Solo cuando estas condiciones estén bajo control se podrá considerar realmente que los pedidos recurrentes son recurrentes.
Verificación de las capacidades de ensayo y los formatos de los informes
Los calibres no son adecuados para verificar todas las tolerancias estrictas ni todos los requisitos geométricos y de posición. En función de las características, se debe elegir entre un micrómetro, un medidor de altura, un perfilómetro, un rugosímetro, un sistema de medición por imagen o una máquina de medición por coordenadas (CMM), y se deben especificar claramente el número de informes, la proporción de muestreo y los criterios de aceptación antes de presentar un presupuesto.
DIMUD cuenta con equipos de inspección, como las máquinas de medición por coordenadas (CMM) de Hexagon, y puede proporcionar los registros de calidad correspondientes en función de los requisitos del proyecto. La lista de equipos puede consultarse en la Página de instalaciones de fabricación.
Evaluación de las capacidades integrales de prestación de servicios
Muchas piezas siguen requiriendo un tratamiento térmico, un tratamiento superficial, la impresión, el montaje y el embalaje una vez finalizado el mecanizado. Si estos pasos los gestionan por separado varios proveedores, resulta más difícil controlar las tolerancias dimensionales, los estándares de aspecto, los daños durante el transporte y los límites de responsabilidad.
El valor de DIMUD no solo reside en el suministro de piezas mecanizadas a medida mediante CNC, sino también en la integración del mecanizado CNC con la fabricación de utillaje, el moldeo por inyección, los componentes electrónicos, el montaje de placas de circuito impreso (PCBA), el procesamiento secundario, el montaje y la logística global, todo ello bajo un marco unificado de gestión de proyectos.
Lista de comprobación práctica antes de solicitar un presupuesto para un proyecto CNC
Antes de enviar una solicitud de presupuesto, por favor, confirma al menos la siguiente información:
- ¿Los modelos 3D y los planos 2D son de la misma versión?
- ¿Se especifican claramente los tipos de material y las condiciones concretas?
- ¿Qué dimensiones influyen realmente en la funcionalidad y el montaje?
- ¿Existen puntos de referencia claros para las tolerancias geométricas?
- ¿Se especifica la rugosidad superficial únicamente en las zonas necesarias?
- ¿Cómo se verifican las dimensiones finales tras el tratamiento superficial?
- ¿Están señalizadas las superficies visibles, las superficies ocultas y los lugares en los que no se permiten hendiduras?
- ¿Se trata de la cantidad necesaria para un prototipo único, una producción piloto o una producción en serie continuada?
- ¿Se requieren certificados de materiales, informes de inspección del primer artículo, informes de dimensiones completas o trazabilidad de lotes?
- ¿Existen requisitos específicos para las piezas de plástico, los componentes electrónicos, los elementos de fijación o el montaje?
Cuanto más completa sea la información, más se acercará el presupuesto al coste real y menos aclaraciones técnicas y cambios en el calendario de entrega habrá una vez que comiencen los trabajos.
PREGUNTAS FRECUENTES
Podemos ofrecer una evaluación preliminar, pero para elaborar un presupuesto preciso suele ser necesario disponer de un modelo 3D editable y planos en 2D que especifiquen los requisitos clave. Si solo se dispone de una muestra física o un boceto, podemos realizar primero un escaneo, ingeniería inversa o diseño técnico.
Sí. El espesor del recubrimiento, la preparación de la superficie y los métodos de enmascaramiento pueden influir en las dimensiones finales o en el acabado superficial. Las superficies de acoplamiento críticas deben especificarse en los planos, y deben preverse tolerancias durante la fase de mecanizado.
No. Que un prototipo supere las pruebas solo demuestra que puede fabricarse en las condiciones existentes en ese momento; la uniformidad de la producción también depende de los utillajes, los programas, los materiales, la vida útil de las herramientas, la inspección durante el proceso y el control de cambios.
Sí, pero los requisitos relativos al desbarbado, la limpieza, el tratamiento de superficies, la inspección de roscas, las tolerancias de ajuste y el embalaje deben especificarse con antelación. De lo contrario, que el mecanizado esté “terminado” no significa necesariamente que la pieza esté “lista para el montaje”.”
En la solicitud de presupuesto, especifique las dimensiones críticas que deben inspeccionarse, el tamaño de la muestra, el equipo de ensayo, el formato del informe y los criterios de aceptación. En caso de requisitos de alta precisión, también debe confirmar que el entorno de medición y la incertidumbre de medición sean adecuados.
Se deben utilizar números de plano, números de versión y fechas de emisión únicos, y los proveedores deben realizar los cambios correspondientes en los procedimientos, las fichas de proceso, los documentos de inspección y los materiales en stock; las versiones antiguas deben aislarse o desecharse.
Cuando los planos, los diseños de productos, las especificaciones técnicas o los planes de marketing estén sujetos a requisitos de confidencialidad, se recomienda firmar un acuerdo de confidencialidad antes de enviar la documentación completa y definir claramente las normas que rigen el acceso a la información, su almacenamiento y su divulgación a terceros.
Conclusión
El mecanizado CNC es un método de fabricación fundamental para convertir diseños digitales en piezas reales de alta precisión, pero el funcionamiento automatizado de las máquinas-herramienta es solo una parte de la historia.
Lo que realmente determina el éxito de un proyecto son: unos requisitos técnicos claros, unas tolerancias razonables, los materiales y procesos adecuados, estrategias estables de sujeción y utillaje, programas validados y medidas de control de calidad adaptadas a los riesgos funcionales.
Para los equipos de I+D, permite una rápida validación de los diseños utilizando materiales reales; para los equipos de aprovisionamiento, ofrece un acceso flexible a piezas personalizadas sin necesidad de moldes; y para proyectos de producción en serie, también permite fabricar componentes de moldes, plantillas, conjuntos metálicos y accesorios de montaje.
Al mismo tiempo, un diseño deficiente, unas tolerancias excesivas, una selección incorrecta de los materiales o unos requisitos de inspección poco claros pueden aumentar rápidamente los costes y los plazos de entrega.
DIMUD no considera el mecanizado CNC como un proceso aislado de “corte según planos”. Nuestros equipos de diseño de productos, DFM, utillaje, CNC, moldeo por inyección, calidad, tratamiento de superficies, electrónica y montaje colaboran dentro de un marco de proyecto unificado, lo que nos permite evaluar los riesgos relacionados con el montaje, la producción en serie y la cadena de suministro en función de la fabricabilidad de las piezas.
Si estás evaluando un prototipo, una pieza metálica de precisión, una pieza de plástico técnico, un componente de molde o un proyecto de producto completo, puedes envía tus dibujos y solicite una revisión técnica facilitando modelos 3D, planos 2D, materiales, cantidades y requisitos clave. A continuación, nuestro equipo confirmará el proceso de fabricación, los riesgos y el plan de entrega antes de facilitarle un presupuesto.