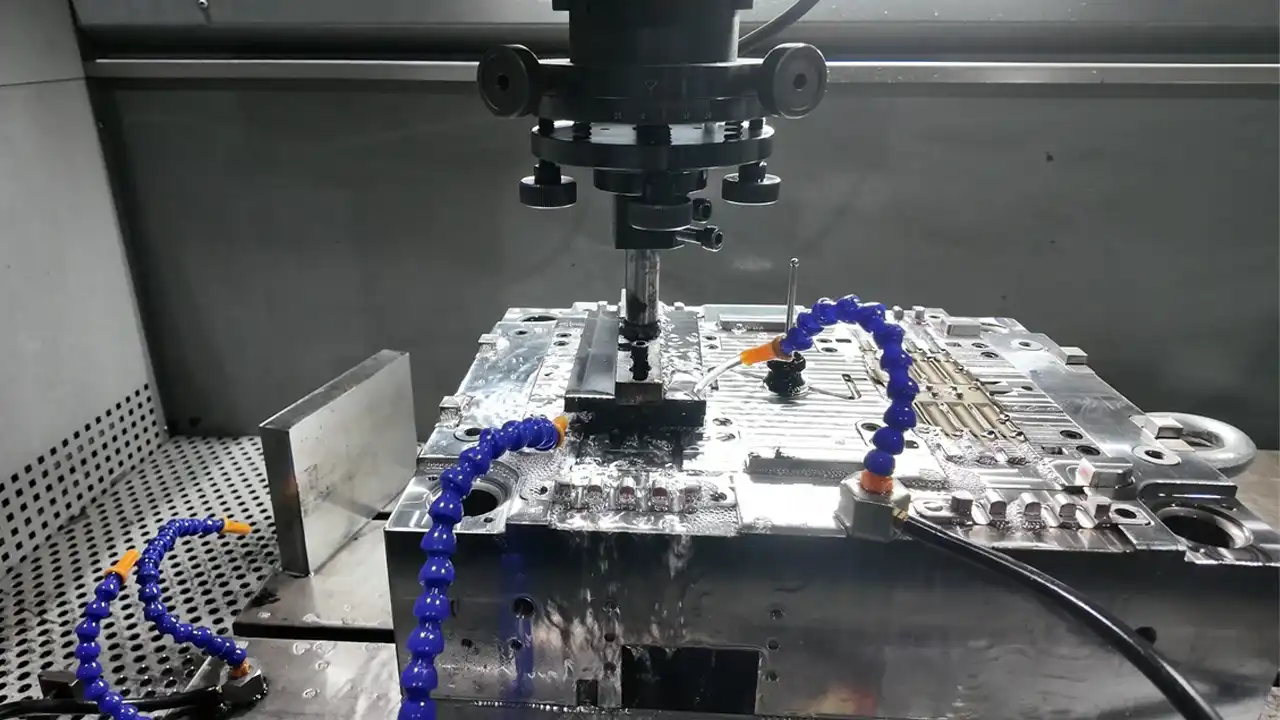
Обработка с ЧПУ (Computer Numerical Control) — это обработка с использованием компьютерного числового программного управления. Это типичный субтрактивный производственный процесс: сначала из металла, инженерных пластиков или композитных материалов формируется заготовка; затем система ЧПУ управляет станком, шпинделем и режущими инструментами, постепенно удаляя материал в соответствии с заранее запрограммированной последовательностью, в результате чего получается деталь, соответствующая требуемым размерам, допускам, шероховатости поверхности и функциональным характеристикам.
Однако в реальных производственных условиях обработка на станках с ЧПУ — это гораздо больше, чем просто “импорт 3D-модели в станок”. Надежный результат является следствием полной цепочки инженерных работ: экспертиза проекта, выбор материала, планирование этапов обработки, подбор оборудования и инструмента, проектирование зажимных приспособлений, CAM-программирование, постпроцессорная обработка, моделирование программы, проверка первого изделия, контроль процесса, контроль размеров и обработка поверхности. CAD определяет геометрию изделия, CAM генерирует траектории инструмента, а постпроцессор преобразует эти траектории в код ЧПУ, исполняемый конкретным станком; G-код обычно управляет движением и позиционированием, а M-код — такими функциями станка, как шпиндель, подача охлаждающей жидкости и смена инструмента.
Данный процесс особенно хорошо подходит для следующих задач: проверка работоспособности с использованием реальных инженерных материалов; изготовление высокоточных металлических или пластиковых деталей; быстрое получение прототипов без использования пресс-форм; производство небольших и средних партий деталей по индивидуальному заказу; а также механическая обработка компонентов для литьевых форм, приспособлений, металлических вставок, корпусов, втулок, соединителей, радиаторов и подвижных конструктивных элементов.
Для менеджеров по закупкам и менеджеров по продукции самый важный вопрос заключается не в том, “может ли ЧПУ это сделать?”, а в следующем: подходит ли деталь для данного производственного процесса? Являются ли критические допуски разумными? Что более экономично: трехосевая, четырехосевая или пятиосевая обработка? Как требования к материалу, обработке поверхности и контролю качества повлияют на затраты? Может ли поставщик обеспечить стабильность качества между прототипами, пробным производством и последующими партиями? В этой статье мы поочередно рассмотрим каждый из этих ключевых моментов принятия решений в рамках проекта.
Как работает ЧПУ-обработка?
Суть обработки с ЧПУ заключается в преобразовании замысла конструктора в движения и технологические параметры, которые станок может надежно реализовать, а их точность — проверить с помощью измерений. Цепочку управления можно описать следующим образом:
Модель изделия и технические требования → Траектории инструмента в CAM → Обработанная постпроцессором программа ЧПУ → Система ЧПУ → Движение сервоосей и шпинделя → Резка инструментом → Измерение и обратная связь.
1. CAD-модель
Инженеры, как правило, начинают работу с 3D-моделей в таких форматах, как STEP, STP, IGES и Parasolid, а также изучают 2D-чертежи в форматах PDF, DWG или DXF. 3D-модели определяют геометрию, а 2D-чертежи используются для указания требований, которые невозможно полностью передать с помощью одних только моделей, — таких как допуски на размеры, геометрические допуски, стандарты резьбы, шероховатость поверхности, термообработка, покрытия, критические элементы и методы контроля.
Если предоставляются только 3D-модели без указания допусков, поставщики, как правило, могут составить коммерческое предложение лишь на основе общих возможностей механической обработки; если же предоставляются только 2D-скриншоты без полной геометрии, высока вероятность возникновения недоразумений относительно версий, радиусов, глубин и опорных точек. Поэтому в рамках хорошо налаженных проектов следует предоставлять как редактируемые 3D-данные, так и контролируемые версии 2D-технических чертежей.
2. Система CAM
Программное обеспечение CAM генерирует траектории инструмента на основе модели, заготовки, конфигурации станка, приспособлений, режущих инструментов и стратегий обработки. Программисты должны задать частоту вращения шпинделя, скорость подачи, глубину резания, размер шага, способы входа и выхода инструмента, параметры подачи охлаждающей жидкости, припуск на обработку и последовательность смены инструмента. По завершении постпроцессор преобразует общие траектории движения инструмента в G-код и M-код, которые могут быть прочитаны целевым станком и системой управления.
Моделирование программы позволяет заранее выявить потенциальные риски, такие как столкновения, чрезмерное или недостаточное вырезание, столкновение держателя инструмента, превышение пределов перемещения и некорректная смена инструмента.
3. Система координат связывает цифровую программу с реальной заготовкой
Станк должен “знать, где находится нулевая точка”. Перед началом обработки оператор устанавливает систему координат станка, систему координат заготовки, а также компенсацию длины и радиуса инструмента, а также определяет положение заготовки с помощью датчика края, щупа, эталонного блока или пробного реза. Независимо от того, насколько точна сама программа, если нулевая точка заготовки, компенсация инструмента или направление зажима установлены неверно, деталь всё равно будет смещена в целом, размеры выйдут за пределы допуска, и могут даже произойти столкновения.
Распространенными линейными осями являются X, Y и Z, тогда как оси вращения обычно обозначаются буквами A, B и C. При трехосном обработке в основном используются три линейные оси; при четырехосном — добавляется одна ось вращения; а пятиосевые станки позволяют инструменту или заготовке перемещаться непрерывно или позиционно в дополнительных направлениях.
Основная ценность многоосевой обработки заключается не в “автоматическом достижении более высокой точности”, а в сокращении необходимости повторной настройки, обработке деталей в большем количестве направлений, уменьшении вылета инструмента при обработке глубоких карманов и минимизации накопительных погрешностей, вызванных многократной центровкой. Производители станков, такие как Haas, также называют сокращение количества настроек и повышение производительности за одну настройку ключевыми преимуществами пятиосевой обработки.
4. Режущие инструменты удаляют материал контролируемым образом
При фрезеровании режущий инструмент вращается, а заготовка, как правило, закреплена на рабочем столе или в зажимном приспособлении; при токарной обработке заготовка вращается, а токарный инструмент перемещается в осевом или радиальном направлении. Такие процессы, как сверление, развертывание, растачивание, нарезание резьбы, прорезание канавок и шлифование, соответственно обеспечивают соблюдение требований к диаметру отверстий, их положению, округлости, резьбе, канавкам и высокоточным поверхностям.
Более быстрое удаление материала не всегда является лучшим решением. Чрезмерно высокие скорости резания могут привести к перегреву, износу инструмента, образованию наплавленного слоя или упрочнению заготовки; напротив, чрезмерно низкие скорости подачи могут привести к трению инструмента, а не к эффективному резанию. Тонкостенные детали, длинные вылеты инструмента, глубокие полости, труднообрабатываемые материалы и прерывистые резы особенно подвержены вибрации, деформации и волнистости поверхности.
Таким образом, конечный результат действительно зависит от совокупности таких факторов, как жесткость станка, система режущего инструмента, устойчивость зажимного устройства, параметры резания, контроль температурного режима и методы измерения.
5. Система ЧПУ работает в автоматическом режиме, но процесс по-прежнему требует инженерного контроля
Компьютерное управление может повысить повторяемость, но не способно автоматически устранить отклонения, связанные с партиями материала, износом инструмента, температурным дрейфом, деформацией зажимных приспособлений, неравномерным припуском на обработку или ошибками оператора. Для обеспечения стабильного производства, как правило, требуется контроль первой детали, регулярный контроль критических размеров, управление сроком службы инструмента, компенсация датчиков, контроль температуры и отслеживание аномалий.
Именно поэтому “точность станка” не равнозначна “долгосрочной и стабильной точности детали”. Покупателям следует обращать внимание на то, имеются ли у поставщиков четкие процедуры сравнительного анализа, правила эксплуатации инструмента, отчеты о проверке первой детали, промежуточные и окончательные приемочные проверки, а не полагаться исключительно на бренды станков или заявленные минимальные допуски.
Руководство по технологическому процессу обработки с ЧПУ

Ниже приведена схема технологического процесса обработки с ЧПУ, подходящая для изготовления прототипов, мелкосерийного и серийного производства. В ней не только объясняется, как завод осуществляет обработку, но и указывается, что заказчики должны предоставить и проверить на каждом этапе, а также какие вопросы необходимо решить до начала резки.
Шаг 1: Определите назначение детали и критерии приемки
В начале проекта необходимо предоставить следующее:
- 3D-модели CAD и контролируемые версии 2D-чертежей;
- Марки материалов, условия и ограничения в отношении замещающих материалов;
- Расчетные объемы, годовой объем потребления и графики выпуска партий;
- Основные размеры, геометрические допуски и их опорные поверхности;
- Шероховатость поверхности, требования к внешнему виду и допустимые дефекты;
- Термическая обработка, анодирование, гальваника, пассивация, нанесение покрытий или иные виды последующей обработки;
- Условия монтажа, нагрузки на оборудование, температуры, коррозионные среды и нормативные требования;
- Протоколы приемочных испытаний, сертификаты на материалы, протоколы приемочных испытаний первой единицы продукции или требования к прослеживаемости.
“Указание ”полных размеров и высокой точности» без четкого определения функций может значительно увеличить затраты. Более эффективный подход заключается в том, чтобы проводить разграничение между критическими элементами, сопрягаемыми элементами, общими размерами и нефункциональными геометрическими элементами, что позволит сконцентрировать ресурсы, затрачиваемые на механическую обработку и контроль качества, на тех областях, которые действительно влияют на сборку и эксплуатационные характеристики.
Шаг 2: Проведение анализа технологичности (DFM) и оценки рисков
В ходе анализа DFM для ЧПУ следует учитывать глубокие полости, узкие пазы, небольшие внутренние скругления, тонкие стенки, соотношение сторон, пересекающиеся отверстия, доступность для инструмента, зажимные поверхности, направление образования заусенцев и доступность для контроля качества. К типичным мерам оптимизации относятся:
- Приведите слишком малые внутренние скругления в соответствие со стандартным радиусом, поддающимся обработке режущим инструментом;
- Следует избегать излишне глубоких карманов и чрезмерно длинных вылетов инструмента;
- Добавьте временные опоры, припуски на обработку или разумную последовательность обработки для тонкостенных деталей;
- Вместо того чтобы устанавливать для всех размеров чрезвычайно узкие допуски, отнесите их к категории критических размеров;
- Разработать надёжные опорные плоскости для вторичного зажима;
- Проверить размеры резьбовых направляющих отверстий, пазов для втягивания и стандартных режущих инструментов;
- Перед обработкой поверхности следует предусмотреть компенсацию размеров.
Компания DIMUD проводит техническую экспертизу до составления коммерческого предложения и начала программирования, а также может предоставить рекомендации по производству с учетом конструкции изделия, инструментального оснащения и требований к сборке. По проектам, требующим доработки моделей или чертежей, пожалуйста, ознакомьтесь с нашим разработка продукции и поддержка в области DFM.
Шаг 3: Выбор материалов и бланков
Материал не только определяет эксплуатационные характеристики детали, но и влияет на износ инструмента, тепловыделение при резании, деформацию, продолжительность цикла и качество поверхности. К распространённым металлам относятся алюминиевые сплавы, нержавеющая сталь, углеродистая сталь, инструментальная сталь, медь, латунь, титан и магниевые сплавы; к распространённым инженерным пластикам относятся POM, PC, ABS, PA, PMMA и PEEK.
Одно обозначение материала может охватывать несколько марок и состояний. Например, прочность, внешний вид после анодирования и обрабатываемость алюминиевых сплавов варьируются в зависимости от марки и состояния термической обработки; нержавеющая сталь может подвергаться упрочнению при деформации; а гигроскопичные пластмассы могут изменять свои размеры в процессе обработки и в условиях эксплуатации.
Выбор материала должен основываться на комплексной оценке нагрузки, температуры, коррозионной стойкости, электрических свойств, веса, внешнего вида, сертификатов и общей стоимости, а не только на сравнении цен на сырье в расчете на единицу.
При принятии решений о выборе материалов вы можете ознакомиться с нашими материалами по следующим темам: материалы для высокоточного производства и наш подробный руководство по выбору материалов для обработки на станках с ЧПУ. Компания DIMUD может обрабатывать широкий спектр металлов и инженерных пластиков, а также оказывает содействие в закупке и оценке технологических процессов для нестандартных марок материалов.
Шаг 4: Планирование технологического процесса и оборудования
Инженеры-технологи определяют, каким способом следует обрабатывать деталь: фрезерованием, токарной обработкой, комбинированной токарно-фрезерной обработкой, шлифованием или комбинацией нескольких процессов. К типичным принципам относятся:
- Токарная обработка является предпочтительным методом для изготовления валов, втулок, резьбы и концентрических конструкций, которые в основном подвергаются вращательному движению;
- Корпуса, кронштейны, полости, плоские поверхности и многонаправленные системы отверстий обычно обрабатываются с помощью фрезерования;
- Комбинированную токарно-фрезерную обработку можно рассматривать в тех случаях, когда на вращающейся детали одновременно присутствуют эксцентричные отверстия, плоские поверхности, пазы или сложные боковые поверхности;
- Шлифование может проводиться после термической обработки в случае материалов с высокой твердостью, прецизионных сопрягаемых поверхностей или при чрезвычайно высоких требованиях к чистоте поверхности;
- Для обработки сложных деталей с большим количеством поверхностей можно применять четырехосевую или пятиосевую обработку, что позволяет сократить количество перенастроек.
Метод обработки следует выбирать исходя из геометрии детали и общей стоимости, а не просто ориентируясь на количество осей станка. Что касается логики выбора между этими двумя основными процессами, см. статью о различиях между Токарная и фрезерная обработка с ЧПУ.
Шаг 5: Проектирование опорных точек, зажимов и приспособлений
Система закрепления заготовки определяет, сохраняет ли заготовка устойчивость под действием режущих сил и возможно ли повторяемое позиционирование между различными операциями обработки. К распространенным методам относятся тиски, мягкие губки, патроны, цанги, вакуумные присоски, зажимные пластины, специальные приспособления и системы позиционирования с нулевой точкой.
Если усилие зажима для тонкостенных деталей слишком велико, они могут пружинить после ослабления зажима; если площадь контакта для мягких материалов слишком мала, они подвержены повреждениям при зажиме; для деталей с длинным валом может потребоваться использование задней бабки или центральной опоры; а для деталей со сложной геометрией необходимо предусмотреть скрытые зоны зажима.
Что касается серийного производства, то, хотя специализированные приспособления увеличивают первоначальные затраты, они позволяют сократить время наналадку, повысить стабильность позиционирования и уменьшить зависимость от квалификации оператора.
Шаг 6: Выберите режущий инструмент и завершите программирование ОУП
Программисты подбирают торцевые фрезы, концевые фрезы, фрезы с шаровидным наконечником, сверла, развертки, расточные инструменты, токарные инструменты, инструменты для нарезания канавок и резьбы с учетом материала и особенностей детали, а также планируют операции черновой, получистовой и чистовой обработки.
Цель черновой обработки заключается в стабильном и эффективном удалении большей части материала; получистовая обработка применяется для выравнивания оставшегося материала и снижения нагрузки на последующие операции; а чистовая обработка обеспечивает контроль конечных размеров, формы и качества поверхности.
Попытка выполнить все операции механической обработки одним инструментом зачастую приводит к необходимости поиска компромисса между производительностью, сроком службы инструмента и качеством поверхности.
Шаг 7: Постобработка, моделирование и рецензирование кода
Траектории инструмента, созданные в программе ЧПУ, необходимо преобразовать в код ЧПУ с помощью постпроцессора, совместимого с системой управления станка. При проверке программы необходимо, как минимум, убедиться в следующем:
- Совпадает ли система координат с ориентацией зажима;
- Существует ли риск столкновения между режущим инструментом, держателем инструмента, зажимным приспособлением и шпинделем;
- Правильны ли размеры заготовки и высота безопасности;
- Соответствуют ли требованиям команды смены инструмента, изменения ориентации шпинделя, подачи охлаждающей жидкости и команды паузы;
- Превышают ли предельные значения перемещения станка, частоты вращения шпинделя и скорости подачи;
- Имеются ли участки с избыточной обработкой, остаточный материал или участки, не поддающиеся обработке.
В частности, сложные 5-осевые проекты, предполагающие глубокую выемку и комбинированную токарно-фрезерную обработку, требуют всестороннего моделирования работы станка, а не простого анализа траектории движения кончика инструмента.
Шаг 8: Настройка станка, пробная резка и проверка первого изделия
Операторы устанавливают зажимное приспособление, заготовку и режущие инструменты; задают нулевую точку заготовки и смещения инструмента; а затем сначала выполняют пробный проход, односегментную обработку или пробную резку на безопасной высоте. После завершения обработки первой заготовки следует проверить основные размеры, положения, геометрические характеристики и требования к поверхности в соответствии с чертежами.
Если первая партия не проходит проверку, команда должна определить, связана ли проблема с программой, смещениями инструмента, зажимом, материалом, термической деформацией, износом инструмента или неверным толкованием чертежей. Только после выявления и устранения первопричины можно приступить к стабильному серийному производству.
В случае с прецизионными деталями простое изменение значения компенсации без выявления первопричины зачастую приводит к повторному возникновению отклонений в последующих партиях.
Шаг 9: Управление процессами и пакетная обработка
Для обеспечения стабильного производства необходимо внедрить следующие меры: утверждение первого изделия, частоту проверок, планы контроля критических размеров, пороги замены инструмента, проверки оборудования, локализацию отклонений и отслеживаемость партий. При обработке с длительным циклом на точность размеров могут влиять прогрев станка, температура окружающей среды и состояние охлаждающей жидкости.
Компания DIMUD интегрирует обработку с ЧПУ в свои процессы контроля качества на этапах входного (IQC), промежуточного (IPQC) и конечного (FQC) контроля и располагает координатно-измерительной машиной (CMM), высотомером, промышленным микроскопом и оптическим измерительным оборудованием.
До выпуска продукции или подписания контракта в соглашении о качестве должны быть зафиксированы конкретные стандарты контроля, основанные на чертежах заказчика, планах отбора проб и отраслевых требованиях; одного лишь расплывчатого обязательства обеспечить “качество по стандарту ISO” недостаточно. Информацию о наших действующих системах см. в разделе «Система качества и сертификации».
Шаг 10: Последующая обработка, окончательный контроль, упаковка и доставка
После механической обработки детали могут потребовать удаления заусенцев, очистки, термообработки, анодирования, гальванического покрытия, химического никелирования, пассивации, пескоструйной обработки, полировки, щетковой обработки, нанесения покрытия, лазерной маркировки или сборки.
В результате последующей обработки могут измениться размеры, кромки, цвет, шероховатость поверхности и электропроводность; поэтому на этапе механической обработки необходимо предусмотреть соответствующие допуски, а также четко определить зоны маскировки и визуальные критерии приемки.
Окончательный контроль следует проводить с использованием оборудования, соответствующего классу допуска, а при необходимости следует предоставить протоколы измерений, сертификаты на материалы, сертификаты о обработке поверхности, протоколы проверки первой единицы продукции или документацию, обеспечивающую прослеживаемость партии.
Компания DIMUD также может объединять обработанные детали с пластиковыми компонентами, крепежом, электронными компонентами и печатными платами (PCBA) в сборочные узлы или готовую продукцию, что позволяет снизить затраты клиентов, связанные с управлением работой нескольких поставщиков. Для получения более подробной информации об этих возможностях, пожалуйста, ознакомьтесь с нашим Решения по обработке поверхностей и сборке & Услуги по вторичной переработке.
Преимущества и основные области применения обработки с ЧПУ

Преимущество 1: Функциональная валидация с использованием реальных инженерных материалов
В отличие от концептуальных моделей, которые позволяют проверить лишь внешний вид, прототипы, изготовленные с помощью ЧПУ, можно изготавливать непосредственно из тех же материалов, что и планируется использовать для серийного производства — таких как алюминий, нержавеющая сталь, медь, POM и PEEK, — благодаря чему они лучше подходят для испытаний на сборку, нагрузку, износостойкость, теплопроводность, герметичность и воздействие окружающей среды.
DIMUD’s Услуги по быстрому прототипированию с ЧПУ обеспечивает плавный переход от проверки концепции, создания функциональных прототипов и инженерной валидации к пробному производству небольшими партиями.
Преимущество 2: Быстрый запуск производства без использования пресс-форм
В случае единичных деталей, прототипов, запасных частей и деталей, выпускаемых небольшими партиями, для обработки на станках с ЧПУ не требуется предварительное изготовление производственных форм. Затраты по проекту в основном связаны с программированием, настройкой, временем обработки, материалами, режущим инструментом, контролем качества и последующей обработкой; поэтому производство можно начать быстрее после завершения разработки проекта.
Это не означает, что ЧПУ всегда является лучшим выбором для производства больших партий. Когда конструкция пластиковой детали доработана до совершенства, спрос достигает высоких объемов, а конструкция подходит для литья, литье под давлением, как правило, обеспечивает более низкую себестоимость единицы продукции; если же деталь имеет сложные внутренние литниковые каналы, к которым традиционные режущие инструменты не могут получить доступ, более подходящим вариантом может оказаться аддитивное производство.
Правильный выбор технологического процесса должен основываться на сравнении совокупных затрат на весь жизненный цикл, а не только на первоначальной смете.
Преимущество 3: Сочетание точности, повторяемости и сложных конструкций
Использование соответствующих станков, приспособлений и средств управления технологическим процессом позволяет изготавливать группы отверстий с узкими допусками, сопрягаемые поверхности, коаксиальные конструкции, группы отверстий и сложные криволинейные поверхности.
Цифровые программы также облегчают повторное использование при последующих сериях производства при условии, что материал, оборудование, зажимные приспособления, режущие инструменты, смещения и условия контроля остаются под контролем.
Преимущество 4: Широкий выбор материалов и видов отделки поверхности
С помощью ЧПУ-обработки можно обрабатывать широкий спектр металлов и инженерных пластиков, а также сочетать её с такими процессами, как анодирование, никелирование, пассивация, пескоструйная обработка, полировка, порошковое покрытие и лазерная маркировка.
Для проектных команд это означает, что в рамках одного проекта можно всесторонне оптимизировать такие параметры, как конструкция, вес, теплопроводность, коррозионная стойкость, внешний вид и стоимость.
Преимущество 5: Подходит для гибкого производства — от изготовления единичных изделий до стабильного серийного производства
Универсальные приспособления позволяют быстро изготавливать небольшие партии прототипов; по мере роста спроса эффективность производства можно повысить за счет использования мягких захватов, специализированных приспособлений, многопозиционного зажима, автоматической подачи заготовок и управления сроком службы инструмента.
Это позволяет одному поставщику обеспечивать создание прототипов, инженерную валидацию, пилотное производство и постоянное пополнение запасов, что снижает риск необходимости повторной валидации процессов при смене производителя.
Типичные области применения
- Функциональные прототипы и образцы для инженерной валидации;
- Кронштейны, основания, монтажные пластины и подвижные детали оборудования для автоматизации;
- Вал, втулки, фланцы, муфты, корпуса клапанов и резьбовые детали;
- Электронные корпуса, радиаторы, экранирующие элементы и прецизионные разъёмы;
- Конструкционные детали для медицинских устройств, детали инструментов и испытательные приспособления;
- Корпуса автомобильных датчиков, кронштейны, втулки и инструменты;
- Роботизированные шарниры, детали редукторов, монтажные кронштейны и детали концевых эффекторов;
- Сердечники, полости, вставки, электроды, ползуны и приспособления для контроля в литьевых формах.
Краткое сравнение обработки на станках с ЧПУ и 3D-печати
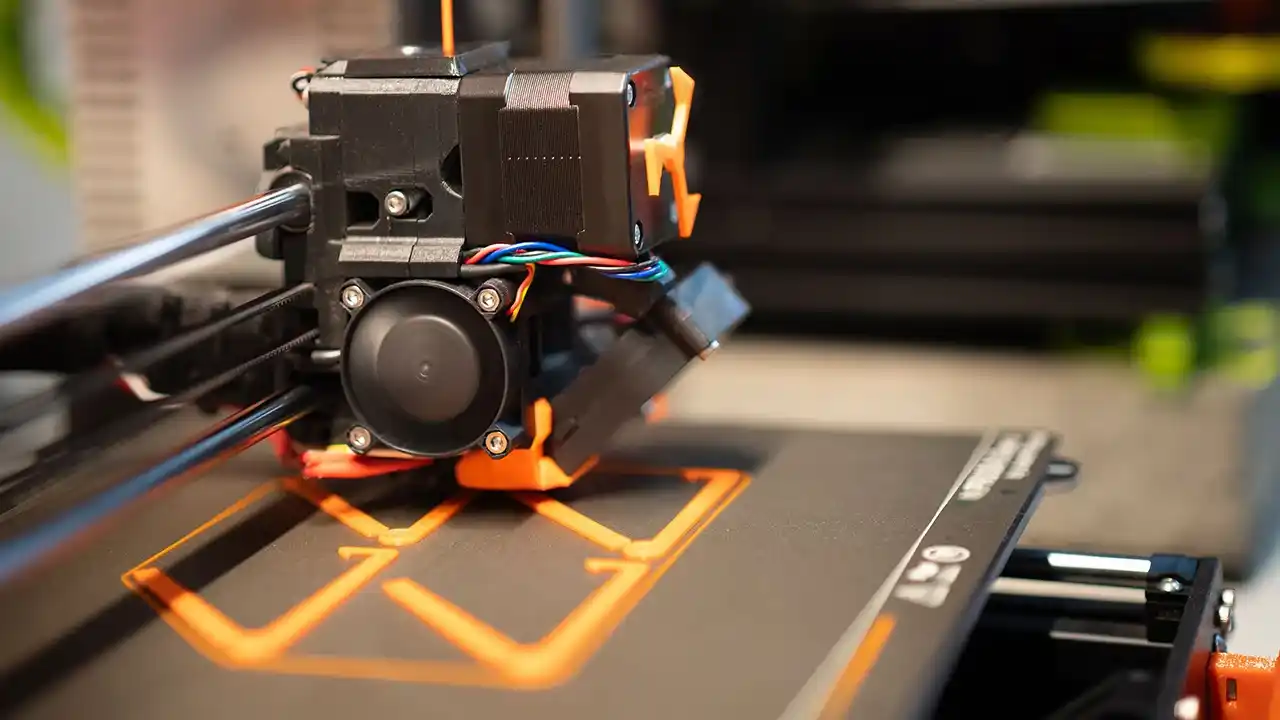
И ЧПУ-обработка, и 3D-печать широко используются при разработке продукции, проверке функциональности и мелкосерийном производстве, однако в их основе лежат совершенно разные принципы изготовления. ЧПУ — это субтрактивный процесс, при котором с помощью режущих инструментов удаляется материал из цельной заготовки; 3D-печать — это аддитивный процесс, при котором детали создаются путем послойного нанесения материала.
Ни один из этих процессов по своей сути не превосходит другой; правильный выбор следует основывать на комплексной оценке материала детали, сложности её конструкции, требований к допуску, механических свойств, качества поверхности, объёма производства и этапа реализации проекта.
| Элементы сравнения | Обработка с ЧПУ | 3D-печать |
|---|---|---|
| Принципы производства | Удаление излишков материала с металлических или пластиковых заготовок | Формирование деталей методом наслоения материалов |
| Распространенные материалы | Настоящие инженерные материалы, такие как алюминий, нержавеющая сталь, сталь, медь, латунь, титан, POM, PC, ABS, PA, PEEK и т. д. | Фотополимерная смола, нейлоновый порошок, пластиковые нити, металлический порошок и специальные материалы для печати |
| Свойства материала | Как правило, исходные механические свойства листового, пруткового или брусового материала сохраняются. | На эксплуатационные характеристики влияют ориентация печати, межслойная адгезия, пористость и последующая обработка. |
| Точность размеров | Лучше подходит для поверхностей с узкими допусками, сопрягаемых поверхностей, установочных отверстий и критических монтажных размеров | Как правило, подходит для проверки геометрии и конструкции; при высоких требованиях к точности обычно требуется дополнительная механическая обработка. |
| Качество поверхности | Он сразу же обеспечивает высококачественную обработанную поверхность, которую в дальнейшем можно подвергнуть шлифовке, полировке или дополнительной обработке | На таких поверхностях, как правило, видны линии слоев, следы от опор или остатки порошка, поэтому их необходимо шлифовать, наносить покрытие распылением или обрабатывать на станке. |
| Сложная внутренняя структура | С учетом ограничений по диаметру, длине и направлению обработки | Лучше подходит для внутренних каналов, решетчатых конструкций и участков, до которых не могут добраться некоторые традиционные инструменты |
| Тонкостенные и малогабаритные конструкции | Слишком тонкие конструкции могут деформироваться при зажиме и механической обработке. | Позволяет изготавливать некоторые сложные тонкостенные детали, однако при этом возникают проблемы с деформацией, формированием опорных структур и последующей обработкой. |
| Подготовка к запуску | Требуется программирование ЧПУ, подбор инструмента, настройка и подготовка станка | После того как вы завершите обработку, позиционирование, нарезку и проектирование опор для вашей модели, можно приступать к печати. |
| Коэффициент использования материалов | В ходе этого процесса образуются стружки, а коэффициент использования материала относительно низок. | Поскольку нанесение материала происходит по мере необходимости, коэффициент использования материала при изготовлении сложных деталей, как правило, высок. |
| Скорость изготовления единичных изделий | Простые детали и стандартные материалы можно обрабатывать быстро; в случае сложных деталей время обработки зависит от метода обработки. | Сложные формы можно изготавливать напрямую, однако на скорость печати влияют высота и объем детали, а также характеристики оборудования. |
| Объем экономической продукции | Подходит для изготовления функциональных прототипов, единичных деталей, мелкосерийного производства, а также некоторых деталей средних партий | Лучше подходит для концептуальных моделей, сложных прототипов и продукции, выпускаемой небольшими партиями, для которой не требуются пресс-формы |
| Согласованность партий | Повторяемость обеспечивается при условии, что программа, приспособления, режущие инструменты и условия контроля находятся под контролем. | Необходимо контролировать состояние устройства, партию материала, ориентацию печати и условия последующей обработки. |
| Требования к постобработке | К типичным процессам относятся удаление заусенцев, очистка, термообработка, анодирование, гальваника или порошковое покрытие | К типичным процессам относятся удаление связующего вещества, удаление порошка, очистка, отверждение, термообработка, шлифование или напыление |
| Типовые применения | Прецизионные металлические детали, детали из инженерных пластиков, втулки, корпуса, кронштейны, компоненты пресс-форм и сборочные узлы | Модели внешнего вида, концептуальные прототипы, сложные траектории потока, облегчённые конструкции и быстрая проверка проектных решений |
В каких случаях обработка на станках с ЧПУ является оптимальным выбором?
Обработка на станках с ЧПУ, как правило, является предпочтительным вариантом в следующих ситуациях:
Детали должны изготавливаться из указанных металлов промышленного назначения или инженерных пластиков;
Необходимо проверить фактические показатели прочности, жесткости, теплопроводности, износостойкости или монтажных характеристик;
К деталям относятся отверстия под подшипники, уплотнительные поверхности, установочные отверстия, резьба и размеры с прецизионной посадкой;
Существуют конкретные требования к плоскостности, соосности, перпендикулярности или шероховатости поверхности;
Детали требуют анодирования, гальваники, пассивации, пескоструйной обработки или других видов промышленной обработки поверхностей;
Проект должен перейти от создания функциональных прототипов к стабильному мелкосерийному производству.
В каких случаях 3D-печать является оптимальным выбором?
3D-печать, как правило, является предпочтительным вариантом в следующих ситуациях:
Проект находится на этапе проверки концепции или оценки формы;
Необходимо быстро сравнить несколько вариантов проекта;
Деталь имеет сложные внутренние каналы потока, решетчатые структуры или участки, недоступные для обычных режущих инструментов;
В настоящее время основное внимание уделяется проверке внешнего вида, пространственных соотношений или базовой сборки, а не окончательных свойств материала;
Объемы производства невелики, и пока нецелесообразно вкладывать средства в пресс-формы или сложное оборудование.
Обработку на станках с ЧПУ и 3D-печать также можно использовать в сочетании
В реальной практике разработки продукции эти два процесса зачастую используются не в качестве взаимозаменяемых, а в сочетании друг с другом. Например, сначала можно использовать 3D-печать для быстрой проверки формы изделия, его эргономики и зазоров при сборке, а затем — функциональные прототипы, изготовленные на станках с ЧПУ, для проверки прочности материала, точности подгонки, теплоотвода и долговечности.
Для деталей со сложными внутренними каналами, но при этом требующих высокоточных монтажных поверхностей, уплотнительных поверхностей или резьбы, основной корпус можно сначала изготовить с помощью 3D-печати по металлу, а затем провести финишную обработку критически важных участков на станках с ЧПУ. Такой гибридный подход к производству позволяет использовать как свободу проектирования, предоставляемую 3D-печатью, так и точность размеров, обеспечиваемую обработкой на станках с ЧПУ.
Поэтому при выборе технологического процесса следует не просто сравнивать себестоимость единицы продукции, а определить, требует ли текущий проект проверки геометрии, конструкции или эксплуатационных характеристик материала, либо же он предназначен для окончательного серийного производства. Правильное сочетание технологических процессов, как правило, позволяет сократить затраты на итерации проектирования и избежать преждевременных инвестиций в производственное оборудование для конструкций, которые еще не прошли проверку.
Типы прецизионных станков с ЧПУ

Тип оборудования следует выбирать с учетом совокупности следующих факторов: геометрия детали, её размеры, материал, объём производства, требования к точности и риски, связанные с зажимом. Ниже приведены наиболее распространённые типы станков, используемых при изготовлении прецизионных деталей.
Трехосный обрабатывающий центр с ЧПУ
Станк перемещается по осям X, Y и Z, благодаря чему он подходит для обработки плоских поверхностей, отверстий, карманов, пазов, ступеней и трехмерных контуров, доступных только с одной стороны.
Программирование и настройка трехосных станков относительно просты, что делает их экономически выгодным выбором для обработки пластин, кронштейнов, простых корпусов и обычных механических деталей.
Четырёхосный обрабатывающий центр с ЧПУ
Добавление оси вращения к трёхосной конфигурации позволяет обрабатывать отверстия, пазы и плоские поверхности по всей окружности заготовки, одновременно сокращая необходимость в ручном переворачивании.
Обычно он используется для элементов, расположенных по окружности цилиндров, конструкций с несколькими гранями и деталей, для которых необходимо сохранить угловые соотношения.
Пятиосевой обрабатывающий центр с ЧПУ
Пятиосевые станки обеспечивают относительное перемещение режущего инструмента по отношению к заготовке в большем числе направлений, благодаря чему они подходят для обработки сложных поверхностей, рабочих колес, глубоких полостей, многоугловых отверстий, медицинских компонентов и высокоточных многогранных деталей.
Их преимущества, как правило, заключаются в меньшем количестве настроек, более коротких режущих инструментах и более высокой точности выравнивания элементов; однако затраты на программирование, моделирование, изготовление приспособлений и оборудование выше, поэтому применение пятиосевой обработки для простых деталей не всегда будет более экономически выгодным.
Пятиосевая обработка подразделяется на позиционирование «3+2» и пятиосевую одновременную обработку. При обработке по схеме «3+2» ось вращения сначала устанавливается под определенным углом, после чего выполняется трехкоординатная резка; при одновременной пятиосевой обработке, напротив, в процессе резки одновременно управляются несколько осей, что делает её более подходящей для обработки непрерывных сложных поверхностей.
Токарные станки с ЧПУ и токарные центры
Токарная обработка в основном заключается во вращении заготовки и подходит для валов, втулок, дисков, фланцев, муфт, резьбы и концентрических деталей. Токарные центры также могут быть оснащены приводными инструментами, осью Y или дополнительным шпинделем для выполнения сверления, нарезания канавок и обработки эксцентричных элементов.
DIMUD’s Услуги по токарной обработке с ЧПУ охватывать такие процессы, как наружное точение, внутреннее растачивание, нарезание резьбы, коническое точение, прорезание канавок, точение через шпиндель и комбинированная токарно-фрезерная обработка.
Токарный станок с ЧПУ со шпинделем, проходящим через корпус
Токарный станок с ЧПУ фиксирует пруток вблизи места резания с помощью направляющей втулки, что делает его пригодным для обработки тонких валов, деталей малого диаметра и прецизионных компонентов, выпускаемых большими партиями, таких как микроразъемы, валы датчиков, мелкие детали медицинского оборудования и прецизионные крепежные элементы.
Его преимущество заключается в уменьшении прогиба у длинных заготовок и повышении эффективности непрерывного производства за счет автоматической подачи прутков.
Обрабатывающий центр с токарно-фрезерным станом
Комбинированные токарно-фрезерные станки позволяют выполнять токарную обработку, фрезерование, сверление и нарезание резьбы за одну установку, благодаря чему они особенно хорошо подходят для обработки вращающихся деталей с плоскими поверхностями, боковыми отверстиями, пазами и сложными элементами торцевой поверхности.
Однократная настройка снижает необходимость в изменении технологического процесса и повторной настройке, однако предъявляет более высокие требования к планированию технологического процесса и проверке программ. Компания Sandvik также указывает в качестве ключевых целей многофункциональной обработки изготовление деталей за один проход, сокращение времени обработки и повышение точности.
Прецизионные шлифовальные станки с ЧПУ
Шлифование заключается в снятии небольшого количества материала с помощью абразивных инструментов, таких как шлифовальные круги. Этот метод подходит для закаленных материалов после термообработки, прецизионных диаметров валов, плоских поверхностей, деталей пресс-форм и сопрягаемых поверхностей, к которым предъявляются высокие требования по округлости, плоскостности и шероховатости поверхности.
Как правило, этот метод не является первым выбором для черновой обработки, а используется в качестве чистовой обработки или для окончательной доводки размеров. DIMUD’s Возможности шлифования с ЧПУ может быть интегрирована с процессами фрезерования, токарной обработки и термической обработки.
Как выбрать станок
| Особенности детали | Отдавайте приоритет | Основная причина |
|---|---|---|
| Пластинчатые детали или кронштейны, требующие обработки только с одной стороны или минимального переворачивания. | 3-осевой обрабатывающий центр | Превосходная экономическая эффективность и эффективность программирования |
| Окружные отверстия, прорези и многогранные элементы | 4-осевой обрабатывающий центр | Сократить ручную индексацию и перелистывание |
| Многоугловые изогнутые поверхности, глубокие углубления и высокоточные взаимосвязи между несколькими гранями. | 5-осевой обрабатывающий центр | Сократить количество перенастроек и улучшить доступность инструментов |
| Вал, втулки, фланцы и резьбовые тела вращения | Токарный станок с ЧПУ | Ротационная конструкция обеспечивает высокую эффективность, а соосность легко контролировать |
| Детали небольшого диаметра и тонкостенные детали | Токарный станок швейцарского типа | Опора вблизи места резки; подходит для непрерывного производства прутков |
| Корпус вращающегося элемента имеет боковые отверстия, прорези и плоские поверхности. | Токарно-фрезерная обработка (или фрезерно-токарная обработка) | Выполнение нескольких операций обработки за одну установку |
| Закаленная прецизионная сопрягаемая поверхность | Шлифовальный станок с ЧПУ | Подходит для прецизионной чистовой обработки с минимальным съемом материала и высокими требованиями к качеству поверхности |
Какие режущие инструменты обычно используются при обработке на станках с ЧПУ?

Выбор режущих инструментов напрямую влияет на время обработки, стабильность размеров, качество поверхности, наличие заусенцев и себестоимость единицы продукции. При выборе широко используемых режущих инструментов с ЧПУ не следует руководствоваться исключительно их названиями; вместо этого необходимо учитывать материал заготовки, размеры элементов, мощность станка, тип соединения шпинделя, вылет инструмента, условия охлаждения и размер партии.
1. Плоскофреза
Торцевые фрезы используются для быстрой обработки больших плоских поверхностей и создания базовых поверхностей. Торцевые фрезы со сменными пластинами подходят для обработки больших площадей и обеспечения высокой скорости съема материала, тогда как фрезы меньшего диаметра обеспечивают большую гибкость при работе в условиях ограниченной жесткости или в узких местах.
Такие факторы, как количество пластин, угол входа и диаметр режущего инструмента, влияют на режущие усилия, плоскостность и текстуру поверхности. В документации компании «Sandvik» по фрезерным инструментам области применения — включая плоские поверхности, уступы, пазы, зубчатые колеса и сложные 3D-формы — классифицируются в соответствии с конкретными типами используемых фрез.
2. Фреза с плоским дном
Фрезы с плоским дном используются для обработки боковых стенок, пазов, карманов, ступеней и контуров. При черновой обработке приоритет отдается отводу стружки и скорости съема материала, тогда как при чистой обработке — качеству режущей кромки и стабильности размеров.
Использование инструментов меньшего диаметра позволяет обрабатывать углы с меньшим радиусом и более узкие пазы, однако приводит к снижению жесткости и увеличению времени обработки.
3. Фрезы с шаровидным и закруглённым режущим краем
Фрезы с шаровидным торцом широко используются для чистовой обработки поверхностей форм, поверхностей произвольной формы и 3D-контуров; фрезы с закругленным торцом (или фрезы с угловым радиусом) обеспечивают оптимальный баланс между возможностью обработки плоских дна и прочностью режущей кромки.
При обработке сложных поверхностей зачастую требуется использовать меньшие шаги перемещения, чтобы свести к минимуму остаточные следы волнистости, хотя это увеличивает время обработки. В ассортимент профилирующих инструментов компании Sandvik входят решения с шаровидными и круглыми пластинами, предназначенные для копировального фрезерования и 3D-обработки поверхностей.
4. Сверло
Сверла используются для быстрого просверливания отверстий; к распространенным типам относятся спиральные сверла, центровочные сверла, сверла со сменными режущими пластинами и твердосплавные сверла. Глубина и диаметр отверстия, материал, а также условия удаления стружки определяют, требуется ли ступенчатое сверление, внутреннее охлаждение или применение специальных методов глубокого сверления.
Сверление, как правило, обеспечивает лишь базовую точность отверстия; если предъявляются более высокие требования к диаметру, округлости и качеству поверхности, необходимо дополнительно вырезать или рассверлить отверстие.
5. Расточки и расточные инструменты
Расширители используются для финишной обработки диаметров и поверхностей отверстий с небольшим припуском на обработку, благодаря чему они подходят для изготовления прецизионных отверстий в условиях стабильного серийного производства; расточные инструменты, в свою очередь, позволяют корректировать положение, диаметр и соосность отверстий, а также контролировать размеры за счет регулировки инструмента.
Для получения высокоточных отверстий под подшипники или установочных отверстий последовательность операций обработки, такая как сверление — черновая растачка — чистая растачка или сверление — развертывание, как правило, является более надежной, чем сверление непосредственно до конечного размера.
6. Резьбонарезные и резьбофрезерные инструменты
Метчики используются для нарезки внутренней резьбы методом формовки или резания, обеспечивая высокую эффективность и подходя для стандартных диаметров отверстий и серийного производства.
Резьбофрезы формируют резьбу за счет спиральной интерполяции, что позволяет им обрабатывать резьбу различного диаметра в пределах рабочего диапазона одного инструмента и снижает риск поломки всего метчика внутри отверстия при обработке глухих отверстий, труднообрабатываемых материалов или дорогостоящих деталей. Компания Sandvik использует метчики для резки резьбы различных форм, а также для обработки сквозных и глухих отверстий.
7. Режущие пластины и расточные штанги
Токарные пластины используются для обработки наружных цилиндрических поверхностей, торцевых поверхностей, внутренних отверстий, контуров и резьбы. Геометрия пластины, радиус вершины, канавки для отвода стружки и марка материала влияют на режущие усилия, отвод стружки, качество поверхности и срок службы инструмента.
Внутреннее растачивание с большими вылетами подвержено вибрации; поэтому следует уделять первоочередное внимание повышению жесткости хвостовика, уменьшению вылета и оптимизации параметров резания.
8. Канавкорезы и отрезные резаки
Эти инструменты используются для резки канавок под уплотнительные кольца, канавок под стопорные кольца, узких канавок и резьбы на прутковом материале.
Ширина канавки, глубина канавки, прочность пластин и отвод стружки являются основными ограничивающими факторами; при обработке глубоких и узких канавок необходимо уделять особое внимание поперечным нагрузкам на пластины и охлаждению.
9. Фрезы для снятия фасок, фрезы для зенкерования и фрезы для удаления заусенцев
Они используются для снятия фасок с кромок, зенкерования отверстий, сглаживания острых кромок и обеспечения ориентации при сборке.
На чертежах должны быть четко указаны размеры фасок и допустимые условия обработки кромок; “полная зачистка” не означает, что критические кромки можно изменять по собственному усмотрению.
10. Шлифовальные круги и абразивные инструменты
Шлифовальные круги используются при плоском шлифовании, наружном цилиндрическом шлифовании, внутреннем цилиндрическом шлифовании и профильном шлифовании. Тип абразива, размер зерен, связующее вещество и условия правки влияют на скорость съема материала, вероятность прожигания и шероховатость поверхности.
Перед шлифованием также следует учитывать деформацию, вызванную термической обработкой, и припуск на шлифование.
Распространенные материалы для изготовления инструментов
- Твердый сплав: благодаря широкому спектру применения, высокой жесткости, износостойкости и высокой производительности он является основой современной металлообработки;
- Быстрорежущая сталь: благодаря хорошей вязкости и относительно низкой стоимости она широко применяется в производстве метчиков, сверл и режущих инструментов нестандартной формы;
- PCD (поликристаллический алмаз): подходит для высококачественной обработки алюминиевых сплавов, меди и некоторых неметаллических материалов; не подходит для обработки сталей общего назначения;
- CBN (кубический нитрид бора): широко применяется для чистовой обработки закаленной стали и материалов высокой твёрдости;
- Керамические режущие инструменты: могут применяться для обработки некоторых высокотемпературных сплавов, чугуна или в условиях высокоскоростной резки, однако требуют высокой эксплуатационной стабильности.
С точки зрения заказчика нет необходимости указывать марку каждого режущего инструмента, однако от поставщика следует потребовать описать процесс обработки с указанием ключевых характеристик, доступности инструмента и мер по предотвращению образования заусенцев. В случае деталей высокой стоимости также необходимо подтвердить методы обнаружения поломки инструмента и локализации аномалий.
Основные области применения и отрасли промышленности, в которых используются прецизионные детали с ЧПУ

Автомобильная и транспортная техника
К типичным деталям с ЧПУ, используемым в автомобильных проектах, относятся втулки, кронштейны, корпуса датчиков, крепежные элементы, зажимные приспособления, контрольные приспособления, компоненты пресс-форм и прототипы несущих деталей.
К ключевым инженерным факторам, как правило, относятся точность размеров, усталостная прочность, вибрация, температура, коррозионная стойкость и прослеживаемость. На этапе разработки новой продукции часто используется прототипирование с ЧПУ для проверки сборки и функциональности перед переходом к изготовлению пресс-форм или серийному производству.
DIMUD’s решения для производства автомобильных запчастей объединить обработку на станках с ЧПУ, изготовление инструментов, литье под давлением, производство электроники и сборку в единый рабочий процесс проекта.
Медицинское и оздоровительное оборудование
Обработанные детали в медицинских устройствах могут использоваться в конструкциях инструментов, компонентах хирургических инструментов, испытательных приспособлениях, соединителях, корпусах и узлах управления потоком жидкости.
Помимо геометрических размеров, в рамках проекта также могут рассматриваться такие вопросы, как биосовместимые материалы, очистка, пассивация, дефекты поверхности, документация по партиям продукции и нормативная валидация. Конкретные требования должны определяться исходя из назначения продукта и применимых нормативных требований; нельзя автоматически предполагать, что детали соответствуют медицинским стандартам только потому, что поставщик имеет общий сертификат качества.
Электроника и полупроводниковое оборудование
К типичным компонентам относятся радиаторы, защитные кожухи, прецизионные разъёмы, испытательные приспособления, основания для оборудования, принадлежности для вакуумных камер и корпуса приборов.
При реализации подобных проектов особое внимание часто уделяется габаритам, плоскостности, теплопроводности, электропроводности, чистоте, внешнему виду и обработке поверхности. Алюминиевые сплавы широко используются для изготовления облегчённых и теплоотводящих конструкций, тогда как медь применяется для изготовления деталей, требующих высокой электро- или теплопроводности; однако конкретные материалы и виды обработки поверхности всё же необходимо определять с учётом конкретных условий эксплуатации.
Роботы и системы накопления энергии
Шарниры роботов, монтажные кронштейны, несущие рамы, детали редукторов, крепления датчиков и конечные эффекторы, как правило, характеризуются сложной геометрией, допусками на размеры, обусловленными особенностями сборки, а также требованиями к облегченной конструкции.
Оборудование для накопления энергии и энергетическое оборудование также могут требовать обеспечения теплоотвода, теплоизоляции, коррозионной стойкости и надёжных соединений. Четырёхосная, пятиосевая и токарно-фрезерная обработка позволяют сократить количество операций зажима при изготовлении сложных конструкций, однако при разработке конструкций для серийного производства по-прежнему следует учитывать стандартные режущие инструменты, допуски на сборку и затраты на техническое обслуживание.
Промышленная автоматизация и оборудование общего назначения
Для оборудования автоматизации требуется большое количество нестандартных конструкционных элементов, таких как позиционирующие пластины, крепления для направляющих, кронштейны для цилиндров, захваты, приспособления, валы, фланцы и защитные конструкции.
Настоящая сложность в таких проектах зачастую заключается не в размерах отдельных деталей, а в обеспечении параллельности, перпендикулярности, соосности и плавности движения после сборки нескольких деталей. Поэтому поставщики должны ориентироваться на систему отсчета сборки, а не обрабатывать детали изолированно друг от друга.
Аэрокосмическое и высокопроизводительное оборудование
В аэрокосмической промышленности и в сфере производства высокопроизводительного оборудования широко используются высокопрочные алюминиевые и титановые сплавы, нержавеющая сталь и суперсплавы, при этом особое внимание уделяется весу, усталостной прочности, сертификатам на материалы, отслеживаемости технологического процесса и тщательному контролю качества.
Титан и суперсплавы выделяют большое количество тепла при резке и приводят к быстрому износу инструмента, поэтому их стоимость, как правило, значительно превышает стоимость стандартных алюминиевых деталей. Такие проекты необходимо оценивать в каждом конкретном случае с учетом требований заказчика, специальных технологических процессов и квалификации поставщиков.
Формы, инструменты и контрольно-измерительные приспособления
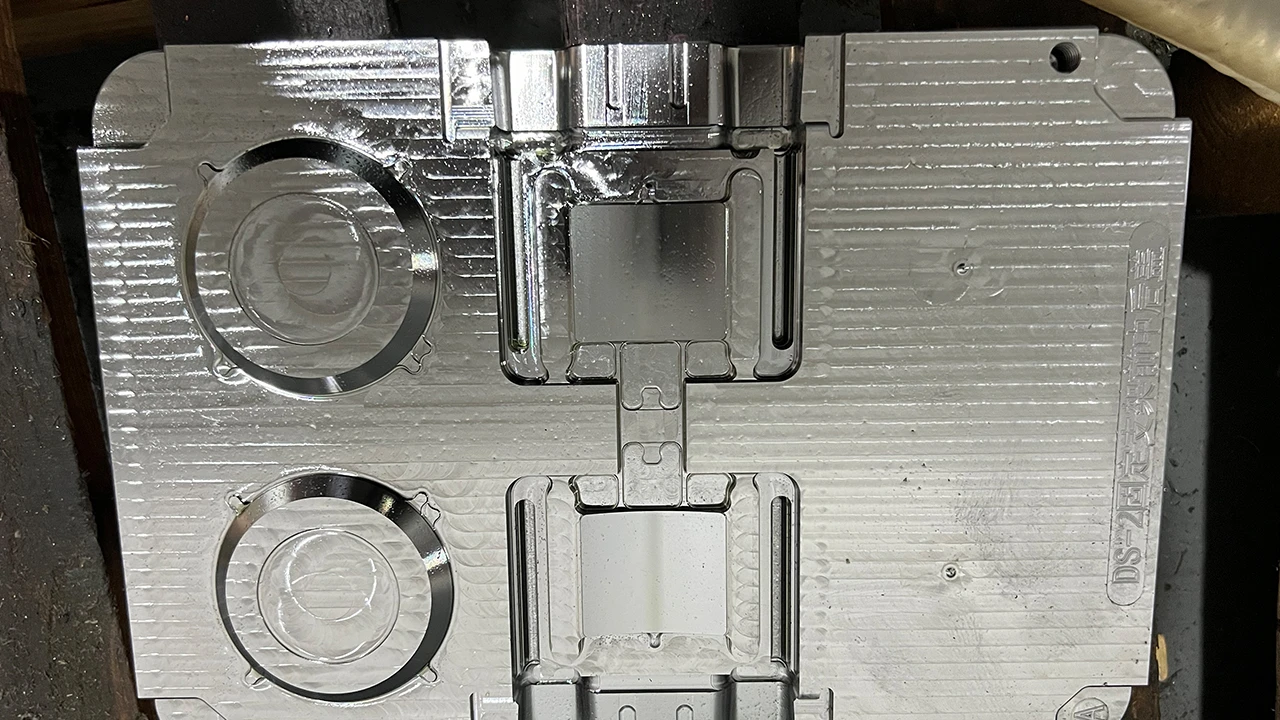
Обработка с ЧПУ является одним из основных процессов в производстве пресс-форм и используется для обработки основ прессовых форм, сердечников, полостей, ползунов, вставок, электродов и охлаждающих элементов.
Для деталей, требующих высокой твердости или высокой качества поверхности, также применяются такие процессы, как электроэрозионная обработка (ЭЭО), проволочная резка, шлифование и полировка. Компания DIMUD обладает комплексными возможностями в области изготовления пресс-форм, обработки на станках с ЧПУ, литья под давлением и контроля качества; поэтому мы не просто выполняем отдельные этапы механической обработки, а можем оценить не только обрабатываемость детали, но и её пригодность для проектирования пресс-формы, сборки и стабильного серийного производства.
Как оценить поставщика услуг по обработке на станках с ЧПУ?

Не стоит ограничиваться сравнением “минимально достижимого допуска”
Просите поставщика указать: диапазон размеров, материалов, характеристик и размеров партий, к которым применяется данный допуск; используемое оборудование и методы контроля; необходимость регулирования температуры, шлифования или проведения нескольких операций финишной обработки; а также связанное с этим увеличение стоимости.
Погрешность ±0,005 мм может быть приемлема для некоторых критически важных элементов, но не следует указывать её в качестве значения по умолчанию для всех размеров на всем чертеже.
Проверьте, носит ли обзор проекта конкретный характер
В высококачественной обратной связи будут рассмотрены такие вопросы, как доступность инструментов, внутренние радиусы, деформация тонкостенных деталей, опорные точки, зажим, заусенцы, допуски на обработку поверхности и методы контроля — а не просто ответ: “Это можно сделать”.”
Если поставщик не выявит потенциальные риски до предоставления ценового предложения, то после проведения механической обработки, как правило, возникают проблемы в виде задержек, доработок или дополнительных затрат.
Методы контроля: от валидации прототипа до серийного производства
Уточните, сохраняется ли от партии к партии единообразие источников поставок станков, приспособлений, программ, режущих инструментов и материалов, а также планов контроля качества; как осуществляется контроль за техническими изменениями; как изолируются устаревшие версии программ и чертежей; и как осуществляется управление сроком службы инструмента и технологической компенсацией.
Только когда эти условия находятся под контролем, повторные заказы можно по-настоящему считать повторяемыми.
Проверка возможностей тестирования и форматов отчетности
Шублеры не подходят для проверки всех жестких допусков, а также геометрических и позиционных требований. В зависимости от особенностей изделия следует выбрать микрометр, высотомер, профилометр, прибор для измерения шероховатости, метод измерения с использованием изображений или координатно-измерительную машину (КИМ), а также четко указать количество отчетов, коэффициент отбора проб и критерии приемки до подачи предложения.
Компания DIMUD оснащена контрольно-измерительным оборудованием, в частности координатно-измерительными машинами (КИМ) Hexagon, и может предоставлять соответствующую документацию по качеству в соответствии с требованиями проекта. С перечнем оборудования можно ознакомиться на сайте Страница «Производственные мощности».
Оценка комплексных возможностей по предоставлению услуг
Многие детали после завершения механической обработки по-прежнему требуют термообработки, обработки поверхности, нанесения маркировки, сборки и упаковки. Если эти этапы выполняются отдельно несколькими поставщиками, становится сложнее контролировать допуски на размеры, стандарты внешнего вида, повреждения при транспортировке и границы ответственности.
Ценность компании DIMUD заключается не только в поставке изготовленных на заказ деталей, обработанных на станках с ЧПУ, но и в интеграции ЧПУ-обработки с изготовлением пресс-форм, литьем под давлением, производством электронных компонентов, сборкой печатных плат (PCBA), вторичной обработкой, сборкой и глобальной логистикой в рамках единой системы управления проектами.
Практический контрольный список перед запросом ценового предложения по проекту с использованием ЧПУ
Перед отправкой запроса на предложение просим вас подтвердить, по крайней мере, следующую информацию:
- 3D-модели и 2D-чертежи относятся к одной и той же версии?
- Чётко ли указаны конкретные марки материалов и условия?
- Какие размеры действительно влияют на функциональность и сборку?
- Существуют ли чёткие ориентиры для геометрических допусков?
- Указывается ли шероховатость поверхности только для необходимых участков?
- Как проверяются окончательные размеры после обработки поверхности?
- Обозначены ли видимые поверхности, скрытые поверхности и места, где не допускается наличие вмятин?
- Речь идет о количестве для единичного прототипа, пробного выпуска или серийного производства?
- Требуются ли сертификаты на материалы, протоколы приемочного контроля первой единицы продукции, протоколы полного измерения или отслеживаемость партии?
- Существуют ли какие-либо требования к пластиковым деталям, электронным компонентам, крепежным элементам или сборке?
Чем полнее информация, тем точнее будет расчет стоимости по сравнению с фактическими затратами и тем меньше будет технических уточнений и изменений в графике поставки после начала работ.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Мы можем провести предварительную оценку, однако для составления точного коммерческого предложения, как правило, требуется редактируемая 3D-модель и 2D-чертежи с указанием основных требований. Если в вашем распоряжении имеется только физический образец или эскиз, мы можем сначала провести сканирование, реверс-инжиниринг или разработку технического проекта.
Да. Толщина покрытия, подготовка поверхности и методы маскировки могут повлиять на конечные размеры или качество поверхности. Критически важные сопрягаемые поверхности должны быть указаны на чертежах, а на этапе механической обработки следует предусмотреть соответствующие допуски.
Нет. Успешное прохождение испытаний прототипа доказывает лишь то, что его можно изготовить в условиях, существовавших на тот момент; стабильность производства также зависит от приспособлений, программ, материалов, срока службы инструмента, технологического контроля и системы управления изменениями.
Да, но требования к удалению заусенцев, очистке, обработке поверхности, проверке резьбы, допускам на посадку и упаковке должны быть заранее оговорены. В противном случае фраза “обработка завершена” не обязательно означает “готов к сборке”.”
В запросе предложений укажите критические размеры, подлежащие проверке, размер образца, испытательное оборудование, формат отчета и критерии приемки. В случае высоких требований к точности следует также убедиться в том, что условия проведения измерений и погрешность измерений соответствуют требованиям.
Необходимо использовать уникальные номера чертежей, номера версий и даты выпуска; поставщики обязаны внести соответствующие изменения в процедуры, технологические карты, документы по контролю качества и материально-технические запасы; старые версии должны быть изолированы или утилизированы.
Если чертежи, конструкции изделий, технические спецификации или маркетинговые планы подпадают под требования конфиденциальности, рекомендуется подписать соглашение о неразглашении (NDA) перед предоставлением полного пакета документации и четко определить правила, регулирующие доступ к информации, её хранение и разглашение третьим лицам.
Заключение
Обработка на станках с ЧПУ — это важнейший метод производства, позволяющий воплощать цифровые проекты в реальные прецизионные детали, однако автоматизированная работа станков — это лишь часть всего процесса.
По-настоящему определяющими факторами успеха проекта являются: чёткие технические требования, разумные допуски, правильный выбор материалов и технологических процессов, стабильные стратегии зажима и оснастки, проверенные программы, а также меры контроля качества, адаптированные к функциональным рискам.
Для команд, занимающихся исследованиями и разработками, это позволяет быстро проводить проверку конструкции с использованием реальных материалов; для отделов закупок — обеспечивает гибкий доступ к деталям, изготовленным по индивидуальному заказу, без необходимости использования пресс-форм; а в рамках проектов серийного производства также позволяет изготавливать компоненты пресс-форм, приспособления, металлические узлы и монтажные приспособления.
В то же время некачественное проектирование, чрезмерные допуски, неправильный выбор материалов или нечеткие требования к контролю качества могут привести к резкому увеличению затрат и сроков выполнения заказов.
Компания DIMUD не рассматривает обработку на станках с ЧПУ как изолированный процесс “резки по чертежам”. Наши команды по проектированию продукции, оптимизации производства (DFM), изготовлению инструментов, ЧПУ, литью под давлением, контролю качества, обработке поверхностей, электронике и сборке работают в рамках единой проектной структуры, что позволяет нам оценивать риски, связанные со сборкой, серийным производством и цепочкой поставок, исходя из технологичности изготовления деталей.
Если вы занимаетесь оценкой прототипа, прецизионной металлической детали, детали из инженерного пластика, элемента пресс-формы или проекта готового изделия, вы можете отправьте свои чертежи и подайте заявку на инженерную экспертизу, предоставив 3D-модели, 2D-чертежи, информацию о материалах, объемах и основных требованиях. После этого наша команда подтвердит технологический процесс, риски и план поставки, а затем предоставит коммерческое предложение.