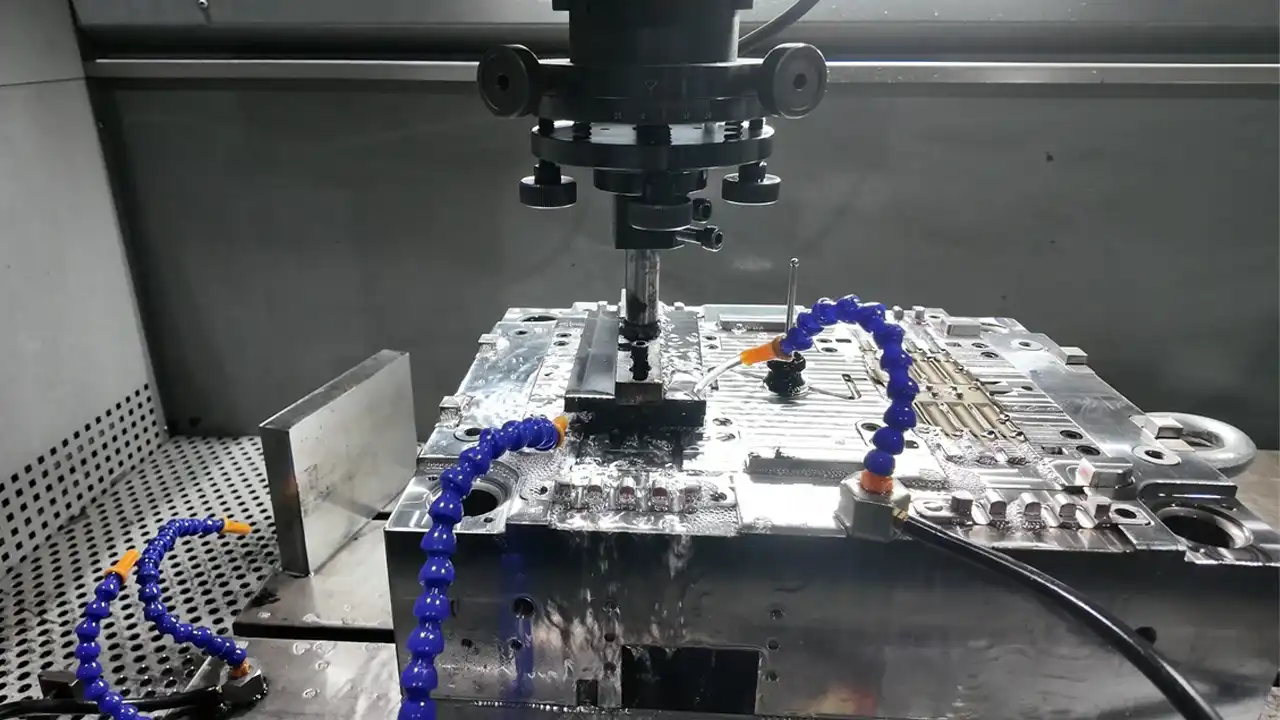
L'usinage CNC signifie « usinage à commande numérique par ordinateur ». Il s'agit d'un procédé de fabrication soustractif classique : dans un premier temps, une ébauche est formée à partir de métal, de plastiques techniques ou de matériaux composites ; ensuite, un système CNC commande la machine-outil, la broche et les outils de coupe afin d’enlever progressivement de la matière selon une séquence préprogrammée, pour aboutir à la fabrication d’une pièce respectant les dimensions, les tolérances, la rugosité de surface et les spécifications fonctionnelles requises.
Cependant, dans le cadre d’un projet de fabrication concret, l’usinage CNC va bien au-delà de la simple “ importation d’un modèle 3D dans une machine-outil ”. Un résultat fiable découle d’une chaîne d’ingénierie complète : revue de conception, sélection des matériaux, planification des références d’usinage, adaptation des équipements et des outils, conception des dispositifs de fixation, programmation FAO, post-traitement, simulation du programme, vérification du premier article, contrôle du processus, contrôle dimensionnel et traitement de surface. La CAO définit la géométrie du produit, la FAO génère les parcours d’outils, et le post-processeur convertit ces parcours en code CN exécutable par une machine-outil spécifique ; le code G contrôle généralement le mouvement et le positionnement, tandis que le code M contrôle les fonctions de la machine telles que la broche, le liquide de refroidissement et les changements d’outils.
Ce procédé est particulièrement adapté aux besoins suivants : vérifier le bon fonctionnement à l'aide de matériaux d'ingénierie réels ; fabriquer des pièces métalliques ou plastiques de haute précision ; obtenir rapidement des prototypes sans outillage ; la production de pièces sur mesure en petites et moyennes séries ; et l'usinage de composants de moules d'injection, de gabarits, d'inserts métalliques, de boîtiers, de douilles, de connecteurs, de dissipateurs thermiques et d'éléments structurels mobiles.
Pour les responsables des achats et les chefs de produit, la question la plus importante n’est pas “ L’usinage CNC est-il possible ? ”, mais plutôt : la pièce est-elle adaptée à ce procédé de fabrication ? Les tolérances critiques sont-elles raisonnables ? L’usinage à trois, quatre ou cinq axes est-il le plus rentable ? Comment les exigences en matière de matériau, de traitement de surface et de contrôle vont-elles influer sur les coûts ? Le fournisseur peut-il garantir la cohérence entre les prototypes, la production pilote et les lots suivants ? Cet article abordera tour à tour chacun de ces points décisifs pour le projet.
Comment fonctionne l'usinage CNC ?
Le principe fondamental de l'usinage CNC consiste à traduire l'intention de conception en mouvements et en paramètres de processus pouvant être exécutés de manière fiable par la machine-outil et vérifiés par des mesures. La chaîne de commande peut se résumer comme suit :
Modèle du produit et spécifications techniques → Trajectoires d'usinage CAM → Programme CN post-traité → Système CNC → Mouvement des servo-axes et de la broche → Usinage → Mesure et rétroaction.
1. Modèle CAO
Les ingénieurs partent généralement de modèles 3D aux formats STEP, STP, IGES et Parasolid, tout en examinant également des dessins 2D aux formats PDF, DWG ou DXF. Les modèles 3D définissent la géométrie, tandis que les dessins 2D servent à préciser les exigences qui ne peuvent être entièrement rendues par les modèles seuls, telles que les tolérances dimensionnelles, les tolérances géométriques, les normes de filetage, la rugosité de surface, le traitement thermique, les revêtements, les caractéristiques critiques et les méthodes d'inspection.
Si seuls des modèles 3D sont fournis sans spécifications de tolérance, les fournisseurs ne peuvent généralement établir un devis qu’en se basant sur leurs capacités générales d’usinage ; si seules des captures d’écran 2D sont fournies sans géométrie complète, des malentendus concernant les versions, les rayons, les profondeurs et les points de référence sont susceptibles de survenir. C'est pourquoi les projets bien établis devraient fournir à la fois des données 3D modifiables et des versions contrôlées des dessins techniques en 2D.
2. Système CAM
Un logiciel de FAO génère des parcours d'outils en fonction du modèle, de l'ébauche de la pièce, de la configuration de la machine-outil, des dispositifs de fixation, des outils de coupe et des stratégies d'usinage. Les programmeurs doivent définir la vitesse de broche, la vitesse d'avance, la profondeur de coupe, la taille du pas, les méthodes d'entrée et de sortie de l'outil, les réglages du liquide de refroidissement, la surépaisseur d'usinage et la séquence de changement d'outil. Une fois cette étape terminée, le post-processeur convertit les parcours d'outils génériques en code G et en code M que la machine-outil cible et son système de commande peuvent lire.
La simulation de programme permet de détecter à l'avance les risques potentiels, tels que les collisions, les sur-dépouilles, les sous-dépouilles, les interférences avec le porte-outil, les dépassements des limites de course et les changements d'outil incorrects.
3. Le système de coordonnées relie le programme numérique à la pièce réelle
Une machine-outil doit savoir “ où se trouve le point zéro ”. Avant l'usinage, l'opérateur définit le système de coordonnées de la machine, celui de la pièce, ainsi que la compensation de longueur et de rayon de l'outil, puis détermine la position de l'ébauche à l'aide d'un détecteur de bord, d'un palpeur, d'un bloc étalon ou d'une coupe d'essai. Quelle que soit la précision du programme lui-même, si le point zéro de la pièce, la compensation de l'outil ou le sens de serrage sont mal définis, la pièce présentera tout de même un décalage global, les cotes seront hors tolérance et des collisions pourront même se produire.
Les axes linéaires courants sont X, Y et Z, tandis que les axes rotatifs sont généralement désignés par A, B et C. L'usinage à trois axes utilise principalement les trois axes linéaires ; l'usinage à quatre axes ajoute un axe rotatif ; et les machines à cinq axes permettent à l'outil ou à la pièce de se déplacer de manière continue ou par positions dans des directions supplémentaires.
L'intérêt principal de la capacité multiaxiale ne réside pas dans le fait d“” obtenir automatiquement une plus grande précision », mais plutôt dans la réduction des réglages répétés, l’usinage de pièces dans davantage de directions, la réduction du porte-à-faux de l’outil dans les poches profondes et la minimisation des erreurs cumulées causées par les alignements répétés. Les fabricants de machines-outils tels que Haas citent également la réduction des réglages et l’amélioration du taux de réalisation par réglage comme des avantages clés de l’usinage à cinq axes.
4. Les outils de coupe enlèvent de la matière de manière contrôlée
Lors du fraisage, l'outil de coupe tourne tandis que la pièce est généralement fixée à la table de travail ou dans un dispositif de serrage ; lors du tournage, c'est la pièce qui tourne tandis que l'outil de tournage se déplace axialement ou radialement. Des procédés tels que le perçage, l’alésage, le perçage profond, le taraudage, le rainurage et la rectification répondent respectivement aux exigences relatives au diamètre des trous, à leur position, à leur circularité, aux filetages, aux rainures et aux surfaces de haute précision.
Un enlèvement de matière plus rapide n'est pas forcément synonyme de meilleur résultat. Des vitesses de coupe trop élevées peuvent entraîner une surchauffe, l'usure de l'outil, la formation d'un dépôt sur l'arête de coupe ou l'écrouissage de la pièce ; à l'inverse, des vitesses d'avance trop faibles peuvent générer un frottement de l'outil plutôt qu'une coupe efficace. Les pièces à parois minces, les porte-à-faux importants de l'outil, les cavités profondes, les matériaux difficiles à usiner et les coupes interrompues sont particulièrement sujets aux vibrations, à la déformation et à l'ondulation de surface.
Par conséquent, le résultat dépend en réalité d'une combinaison de facteurs : la rigidité de la machine-outil, le système d'outils de coupe, la stabilité du dispositif de serrage, les paramètres de coupe, le contrôle thermique et les méthodes de mesure.
5. Le système CNC fonctionne de manière répétée, mais le processus nécessite toujours une intervention technique.
Le contrôle informatisé peut améliorer la répétabilité, mais il ne permet pas d'éliminer automatiquement les variations liées aux lots de matériaux, à l'usure des outils, à la dérive thermique, à la déformation des gabarits, à une surépaisseur irrégulière ou aux erreurs de l'opérateur. Une production stable nécessite généralement une inspection de la première pièce, un contrôle régulier des cotes critiques, la gestion de la durée de vie des outils, la compensation des sondes, le contrôle de la température et la traçabilité des anomalies.
C'est pourquoi la “ précision de la machine ” ne va pas de pair avec la “ précision stable et durable des pièces ”. Les acheteurs devraient s'assurer que les fournisseurs disposent de procédures claires en matière d'analyses comparatives, de règles relatives à la durée de vie des outils, de rapports sur la première pièce, de contrôles en cours de fabrication et de contrôles finaux, plutôt que de se fier uniquement aux marques de machines-outils ou aux tolérances minimales annoncées.
Guide du processus d'usinage CNC

Vous trouverez ci-dessous un processus d'usinage CNC adapté au prototypage, à la production en petites séries et à la production en série. Il explique non seulement comment l'usine procède à l'usinage, mais indique également aux clients ce qu'ils doivent fournir et vérifier à chaque étape, ainsi que les problèmes à résoudre avant le début de l'usinage.
Étape 1 : Définir la fonction de la pièce et les critères d'acceptation
Au début du projet, les éléments suivants doivent être fournis :
- Modèles CAO 3D et versions contrôlées de plans 2D ;
- Classes de matériaux, conditions et restrictions relatives aux matériaux de substitution ;
- Quantités estimées, consommation annuelle et calendriers de production ;
- Dimensions clés, tolérances géométriques et leurs surfaces de référence ;
- Rugosité de surface, exigences en matière d'aspect et défauts admissibles ;
- Traitement thermique, anodisation, galvanoplastie, passivation, revêtement ou tout autre traitement ultérieur ;
- les contraintes d'assemblage, les charges de fonctionnement, les températures, les environnements corrosifs et les exigences réglementaires ;
- Rapports d'inspection, certificats de matériaux, rapports d'inspection des premiers articles ou exigences en matière de traçabilité.
“Des spécifications ” de dimensions complètes et de haute précision » sans fonctions clairement définies peuvent faire grimper considérablement les coûts. Une meilleure approche consiste à distinguer les caractéristiques critiques, les caractéristiques d’accouplement, les cotes générales et les géométries non fonctionnelles, afin que les ressources d’usinage et de contrôle puissent être concentrées sur les aspects qui ont une incidence réelle sur l’assemblage et les performances.
Étape 2 : Réaliser des analyses de conception pour la fabrication (DFM) et des évaluations des risques
Les analyses DFM pour l'usinage CNC doivent porter sur les cavités profondes, les fentes étroites, les petits congés internes, les parois minces, les rapports d'aspect, les trous qui se croisent, l'accessibilité des outils, les surfaces de serrage, le sens des bavures et l'accessibilité pour l'inspection. Parmi les optimisations courantes, on peut citer :
- Adaptez les congés intérieurs trop petits au rayon d'usinage standard de l'outil de coupe ;
- Évitez les cavités inutilement profondes et les porte-à-faux excessifs des outils ;
- Prévoir des supports temporaires, des surépaisseurs d'usinage ou un ordre d'usinage adapté pour les pièces à parois minces ;
- Au lieu de définir des tolérances extrêmement strictes pour toutes les cotes, classez-les comme cotes critiques ;
- Concevoir des plans de référence fiables pour le serrage secondaire ;
- Vérifier les dimensions des avant-trous filetés, des rainures de rétraction et des outils de coupe standard ;
- Prévoir une compensation dimensionnelle avant le traitement de surface.
DIMUD réalise des études techniques avant l'établissement du devis et la programmation, et peut formuler des recommandations de fabrication en fonction de la conception du produit, de l'outillage et des exigences d'assemblage. Pour les projets nécessitant des ajustements au niveau des maquettes ou des plans, veuillez consulter notre conception de produits et assistance à la fabrication (DFM).
Étape 3 : Sélectionner les matériaux et les formulaires vierges
Le matériau n'affecte pas seulement les performances de la pièce, mais influe également sur l'usure des outils, la chaleur de coupe, la déformation, la durée du cycle et l'état de surface. Parmi les métaux courants, on trouve les alliages d'aluminium, l'acier inoxydable, l'acier au carbone, l'acier à outils, le cuivre, le laiton, le titane et les alliages de magnésium ; parmi les plastiques techniques courants, on trouve le POM, le PC, l'ABS, le PA, le PMMA et le PEEK.
Une même désignation de matériau peut recouvrir plusieurs nuances et états. Par exemple, la résistance, l'aspect anodisé et l'usinabilité des alliages d'aluminium varient en fonction de la nuance et de l'état de traitement thermique ; l'acier inoxydable peut présenter un durcissement par déformation ; et les plastiques hygroscopiques peuvent subir des variations dimensionnelles pendant leur transformation et dans leur environnement d'utilisation.
Le choix des matériaux doit reposer sur une évaluation globale de la charge, de la température, de la résistance à la corrosion, des propriétés électriques, du poids, de l'aspect, des certifications et du coût total, plutôt que sur une simple comparaison des prix unitaires des matières premières.
Lorsque vous devez choisir un matériau, vous pouvez consulter nos ressources sur matériaux destinés à la fabrication de précision et notre analyse approfondie Guide de sélection des matériaux pour l'usinage CNC. DIMUD est en mesure d'usiner une large gamme de métaux et de plastiques techniques et peut vous accompagner dans l'approvisionnement et l'évaluation des procédés pour les nuances non standard.
Étape 4 : Planifier le déroulement du processus et l'équipement nécessaire
Les ingénieurs de procédés déterminent si une pièce doit être usinée par fraisage, tournage, tournage et fraisage combinés, rectification ou une combinaison de plusieurs procédés. Parmi les principes courants, on peut citer :
- Le tournage est la méthode privilégiée pour les arbres, les manchons, les filetages et les structures concentriques soumis principalement à un mouvement de rotation ;
- Les boîtiers, les supports, les cavités, les surfaces planes et les réseaux de perçages multidirectionnels sont généralement usinés par fraisage ;
- On peut envisager un usinage combiné tournage-fraisage lorsque des alésages excentriques, des surfaces planes, des rainures ou des surfaces latérales complexes coexistent sur une pièce rotative ;
- Une opération de rectification peut être ajoutée après le traitement thermique pour les matériaux à haute dureté, les surfaces d'accouplement de précision ou lorsque l'état de surface doit répondre à des exigences extrêmement élevées ;
- L'usinage à quatre ou cinq axes peut être utilisé pour les pièces complexes comportant plusieurs surfaces, afin de réduire le nombre de réglages.
Le choix de la méthode d'usinage doit se fonder sur la géométrie de la pièce et le coût total, plutôt que de se limiter à la recherche du plus grand nombre d'axes de la machine. Pour connaître la logique de sélection qui sous-tend ces deux procédés principaux, veuillez vous reporter à l'article consacré aux différences entre Tournage et fraisage CNC.
Étape 5 : Conception des points de référence, des dispositifs de serrage et des gabarits
Le système de serrage détermine si la pièce reste stable sous l'effet des forces d'usinage et s'il est possible d'assurer un positionnement répétable entre les différentes opérations d'usinage. Parmi les méthodes courantes, on peut citer les étaux, les mâchoires souples, les mandrins, les pinces de serrage, les ventouses, les plaques de serrage, les dispositifs de fixation spéciaux et les systèmes de positionnement à point zéro.
Si la force de serrage exercée sur des pièces à parois minces est trop élevée, celles-ci risquent de rebondir après avoir été desserrées ; si la surface de contact est trop petite pour les matériaux tendres, ceux-ci risquent d'être endommagés par le serrage ; les pièces à arbre long peuvent nécessiter l'utilisation d'une poupée mobile ou d'un support central ; enfin, pour les pièces présentant des géométries complexes, il convient de prévoir des zones de serrage cachées.
Dans le cadre d'une production en série, bien que les gabarits spécialisés augmentent les coûts initiaux, ils permettent de réduire le temps de mise en place, d'améliorer la régularité du positionnement et de diminuer la dépendance vis-à-vis des compétences de l'opérateur.
Étape 6 : Sélectionnez l'outil de coupe et terminez la programmation FAO
Les programmeurs choisissent les fraises à surfacer, les fraises en bout, les fraises à bout sphérique, les forets, les alésoirs, les outils d'alésage, les outils de tournage, les outils de rainurage et les outils de filetage en fonction du matériau et des caractéristiques, puis planifient les opérations d'ébauche, de semi-finition et de finition.
L'usinage de dégrossissage a pour objectif d'enlever la majeure partie de la matière de manière stable et efficace ; l'usinage de semi-finition sert à uniformiser la matière restante et à réduire la charge sur les opérations suivantes ; enfin, l'usinage de finition permet de contrôler les dimensions finales, la forme et l'état de surface.
Tenter de réaliser toutes les opérations d'usinage avec un seul outil implique souvent de trouver un compromis entre rendement, durée de vie de l'outil et qualité de surface.
Étape 7 : Post-traitement, simulation et révision du code
Les trajectoires d'usinage FAO doivent être converties en code CN à l'aide d'un post-processeur compatible avec le système de commande de la machine-outil. La vérification du programme doit, au minimum, permettre de s'assurer des éléments suivants :
- Si le système de coordonnées est aligné avec l'orientation de serrage ;
- S'il existe un risque de collision entre l'outil de coupe, le porte-outil, le dispositif de serrage et la broche ;
- Si les dimensions de la pièce brute et la hauteur de sécurité sont correctes ;
- si les commandes de changement d'outil, d'orientation de la broche, de liquide de refroidissement et de pause sont appropriées ;
- Si la course de la machine, la vitesse de rotation de la broche et les vitesses d'avance dépassent les limites ;
- Qu'il s'agisse de zones de surusinage, de matière résiduelle ou de zones non usinables.
Les projets complexes combinant usinage 5 axes, creux profonds et tournage-fraisage, en particulier, nécessitent une simulation complète du modèle de la machine plutôt qu’une simple analyse de la trajectoire de la pointe de l’outil.
Étape 8 : Réglage de la machine, essai de découpe et vérification de la première pièce
Les opérateurs installent le dispositif de serrage, la pièce brute et les outils de coupe ; ils règlent le point zéro de la pièce et les décalages d'outils ; puis ils effectuent d'abord un essai à vide, un cycle sur un seul segment ou une coupe d'essai à une hauteur sûre. Une fois la première pièce terminée, les cotes clés, les positions, les caractéristiques géométriques et les exigences relatives à la surface doivent être contrôlées conformément aux plans.
Si la première série ne passe pas le contrôle, l'équipe doit déterminer si le problème provient du programme, des décalages d'outils, du serrage, du matériau, d'une déformation thermique, de l'usure des outils ou d'une interprétation erronée des plans. Ce n'est qu'une fois la cause profonde identifiée et corrigée que la production en série stable peut commencer.
Dans le cas des pièces de précision, le simple fait de modifier une valeur de compensation sans identifier la cause profonde entraîne souvent une réapparition de la dérive dans les lots suivants.
Étape 9 : Contrôle des processus et traitement par lots
Afin de garantir une production stable, il convient de mettre en place les éléments suivants : validation de la première pièce, fréquence des contrôles, plans de maîtrise des dimensions critiques, seuils de changement d'outils, inspections des équipements, isolation des anomalies et traçabilité des lots. Dans le cas d'un usinage à cycle long, le préchauffage de la machine-outil, la température ambiante et l'état du liquide de refroidissement peuvent tous avoir une incidence sur la précision dimensionnelle.
DIMUD intègre l'usinage CNC à ses processus qualité IQC, IPQC et FQC et dispose d'une machine à mesurer tridimensionnelle (CMM), d'un altimètre, d'un microscope industriel et d'équipements de mesure optique.
Avant la mise sur le marché ou la signature d'un contrat, des normes d'inspection spécifiques doivent être consignées dans l'accord de qualité, sur la base des plans du client, des plans d'échantillonnage et des exigences du secteur ; un engagement vague concernant la “ qualité ISO ” ne suffit pas à lui seul. Veuillez vous reporter à la section « Système de qualité et de certification » pour obtenir des informations sur nos systèmes en place.
Étape 10 : Post-traitement, contrôle final, conditionnement et livraison
Après l'usinage, les pièces peuvent nécessiter un ébavurage, un nettoyage, un traitement thermique, une anodisation, une galvanoplastie, un nickelage chimique, une passivation, un sablage, un polissage, un brossage, un revêtement, un marquage au laser ou un assemblage.
Le post-traitement peut modifier les dimensions, les arêtes, la couleur, la rugosité de surface et la conductivité électrique ; il convient donc de prévoir des tolérances dès la phase d'usinage et de définir clairement les zones à masquer ainsi que les critères d'acceptation visuelle.
Le contrôle final doit être effectué à l'aide d'équipements adaptés au niveau de tolérance, et des rapports dimensionnels, des certificats de matériaux, des certificats de traitement de surface, des rapports de contrôle du premier article ou des documents de traçabilité des lots doivent être fournis si nécessaire.
DIMUD peut également assembler des pièces usinées avec des composants en plastique, des éléments de fixation, des composants électroniques et des circuits imprimés (PCBA) pour former des sous-ensembles ou des produits finis, afin de réduire les coûts liés à la gestion de plusieurs fournisseurs pour ses clients. Pour plus d’informations sur ces capacités, veuillez consulter notre Solutions de traitement de surface et d'assemblage & Services de traitement secondaire.
Avantages et applications courantes de l'usinage CNC

Avantage n° 1 : validation fonctionnelle à l'aide de matériaux d'ingénierie réels
Contrairement aux maquettes conceptuelles, qui ne permettent de vérifier que la forme extérieure, les prototypes usinés par commande numérique peuvent être fabriqués directement à partir des mêmes matériaux que ceux prévus pour la production en série — tels que l'aluminium, l'acier inoxydable, le cuivre, le POM et le PEEK —, ce qui les rend mieux adaptés aux essais d'assemblage, de charge, de résistance à l'usure, de conductivité thermique, d'étanchéité et d'environnement.
DIMUD’s Service de prototypage rapide par CNC permet une transition en douceur entre la validation du concept, les prototypes fonctionnels et la validation technique, jusqu’à la production d’essai en petites séries.
Avantage n° 2 : mise en production rapide sans avoir besoin de moules
Pour les pièces à exemplaire unique, les prototypes, les pièces de rechange et les pièces produites en petites séries, l'usinage CNC ne nécessite pas la fabrication préalable de moules de production. Les coûts du projet proviennent principalement de la programmation, du réglage, du temps d'usinage, des matériaux, des outils de coupe, du contrôle qualité et du post-traitement ; par conséquent, la fabrication peut démarrer plus rapidement une fois la conception finalisée.
Cela ne signifie pas pour autant que l'usinage CNC soit toujours le meilleur choix pour les grandes séries. Lorsque la conception d'une pièce en plastique est aboutie, que la demande atteint des volumes élevés et que la structure se prête au moulage, le moulage par injection offre généralement un coût unitaire inférieur ; en revanche, lorsqu'une pièce présente des canaux internes complexes inaccessibles aux outils de coupe traditionnels, la fabrication additive peut s'avérer plus adaptée.
Le choix du procédé approprié doit reposer sur une comparaison des coûts totaux sur l'ensemble du cycle de vie, et non pas uniquement sur le devis initial.
Avantage n° 3 : Équilibre entre précision, répétabilité et structures complexes
Des machines-outils, des dispositifs de fixation et des systèmes de contrôle des processus adaptés permettent de réaliser des réseaux de perçages à tolérances serrées, des surfaces d'accouplement, des structures coaxiales, des réseaux de perçages multiples et des surfaces courbes complexes.
Les programmes numériques facilitent également la réutilisation lors des cycles de production suivants, à condition que les matériaux, les équipements, les dispositifs de serrage, les outils de coupe, les décalages et les conditions d'inspection restent sous contrôle.
Avantage n° 4 : large choix de matériaux et de traitements de surface
L'usinage CNC permet de traiter une large gamme de métaux et de plastiques techniques et peut être associé à des procédés tels que l'anodisation, le nickelage, la passivation, le sablage, le polissage, le thermolaquage et le marquage laser.
Pour les équipes de conception, cela signifie que la structure, le poids, la conductivité thermique, la résistance à la corrosion, l'aspect et le coût peuvent tous être optimisés de manière globale au sein d'un même projet.
Avantage n° 5 : Adapté à une fabrication flexible, allant de la production à l'unité à la production en lots stabilisée
Les dispositifs de fixation universels permettent de produire rapidement de petits lots de prototypes ; à mesure que la demande augmente, il est possible d'améliorer l'efficacité grâce à l'utilisation de pinces souples, de dispositifs de fixation spécialisés, de systèmes de serrage à stations multiples, d'un alimentation automatique et d'une gestion de la durée de vie des outils.
Cela permet à un seul fournisseur de prendre en charge le prototypage, la validation technique, la production pilote et le réapprovisionnement continu, ce qui réduit le risque de devoir revalider les processus en cas de changement de fabricant.
Applications courantes
- Prototypes fonctionnels et échantillons de validation technique ;
- Supports, socles, plaques de fixation et pièces mobiles pour équipements d'automatisation ;
- Arbres, manchons, brides, accouplements, corps de vannes et pièces filetées ;
- Boîtiers électroniques, dissipateurs thermiques, composants de blindage et connecteurs de précision ;
- Composants structurels pour dispositifs médicaux, pièces d'instruments et dispositifs de contrôle ;
- Boîtiers de capteurs automobiles, supports, bagues et outillage ;
- Articulations robotiques, composants de réducteurs, supports de fixation et pièces d'effecteurs ;
- Noyaux, cavités, inserts, électrodes, coulisseaux et dispositifs de contrôle pour le moulage par injection.
Comparaison rapide entre l'usinage CNC et l'impression 3D
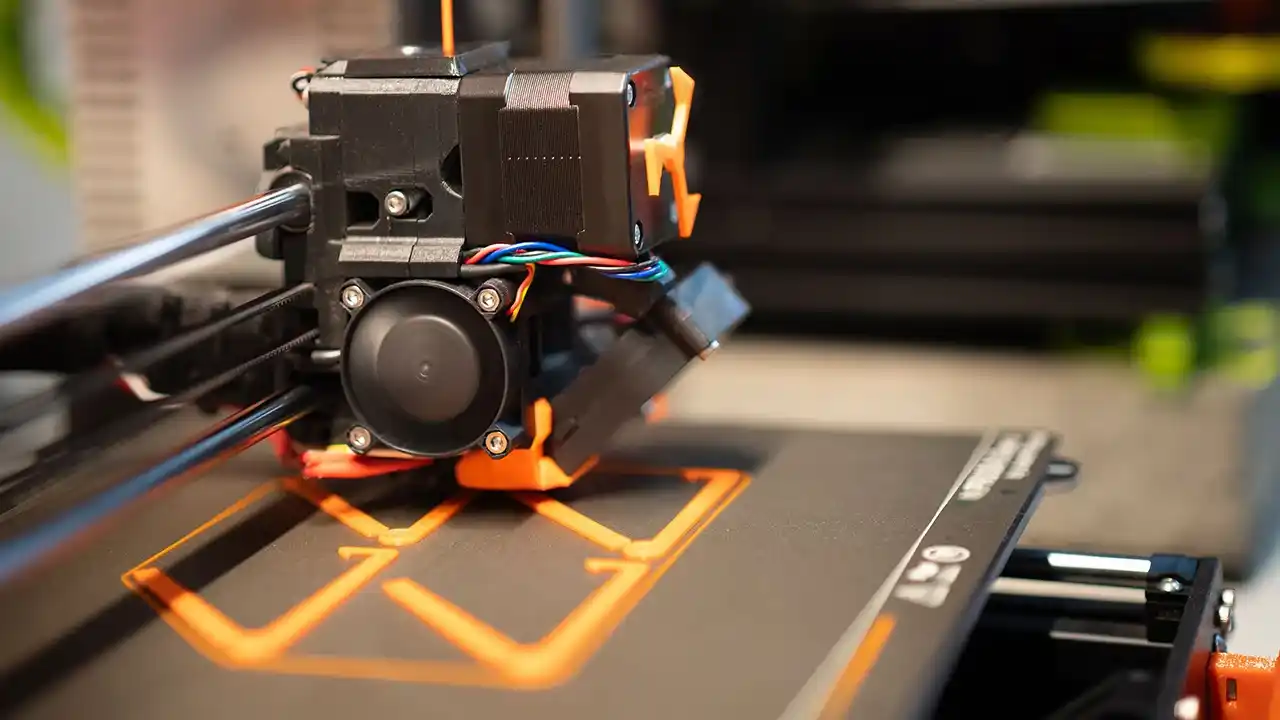
L'usinage CNC et l'impression 3D sont tous deux couramment utilisés dans le développement de produits, la validation fonctionnelle et la fabrication en petites séries, mais ils reposent sur des principes de fabrication totalement différents. L'usinage CNC est un procédé de fabrication soustractif qui consiste à retirer de la matière d'une ébauche solide à l'aide d'outils de coupe ; l'impression 3D est un procédé de fabrication additive qui permet de construire des pièces en déposant de la matière couche par couche.
Aucun de ces deux procédés n'est intrinsèquement supérieur à l'autre ; le choix approprié doit reposer sur une évaluation exhaustive du matériau de la pièce, de la complexité de sa structure, des exigences en matière de tolérances, de ses propriétés mécaniques, de la qualité de sa surface, du volume de production et du stade d'avancement du projet.
| Éléments de comparaison | Usinage CNC | Impression 3D |
|---|---|---|
| Principes de fabrication | Élimination de l'excédent de matière sur des ébauches en métal ou en plastique | Fabrication de pièces par superposition de matériaux |
| Matériaux courants | Matériaux d'ingénierie tels que l'aluminium, l'acier inoxydable, l'acier, le cuivre, le laiton, le titane, le POM, le PC, l'ABS, le PA, le PEEK, etc. | Résine photopolymère, poudre de nylon, filament plastique, poudre métallique et matériaux d'impression spécialisés |
| Propriétés des matériaux | En règle générale, les propriétés mécaniques d'origine de la tôle, de la barre ou du bloc sont conservées. | Les performances dépendent de l'orientation d'impression, de l'adhérence entre les couches, de la porosité et du post-traitement. |
| Précision dimensionnelle | Particulièrement adapté aux tolérances serrées, aux surfaces d'accouplement, aux trous de positionnement et aux cotes d'assemblage critiques | Convient généralement à la vérification géométrique et structurelle ; les exigences de haute précision nécessitent généralement un usinage secondaire. |
| Qualité de surface | Il permet d'obtenir d'emblée une surface usinée de haute qualité et peut ensuite être rectifié, poli ou soumis à un traitement de surface | Ces surfaces présentent généralement des traces de couches, des marques de support ou des résidus de poudre et nécessitent un ponçage, une peinture au pistolet ou un usinage. |
| Structure interne complexe | Sous réserve des contraintes liées au diamètre, à la longueur et au sens d'usinage de l'outil | Particulièrement adaptées aux canaux internes, aux structures en treillis et aux zones inaccessibles à certains outils classiques |
| Structures à parois minces et de petite taille | Les pièces trop fines risquent de se déformer lors du serrage et de l'usinage. | Permet de fabriquer certaines pièces complexes à parois minces, mais présente un risque de déformation, nécessite des structures de soutien et peut poser des problèmes lors du post-traitement. |
| Préparation au démarrage | La programmation FAO, le choix des outils, le réglage et la préparation de la machine sont nécessaires | Une fois que vous avez terminé le traitement, le positionnement, le découpage et la conception des supports de votre modèle, vous pouvez lancer l'impression. |
| Taux d'utilisation des matériaux | Ce procédé génère des copeaux, et le taux d'utilisation de la matière est relativement faible. | Comme le matériau est déposé à la demande, le taux d'utilisation du matériau est généralement élevé pour les pièces complexes. |
| Vitesse de production à l'unité | Les pièces simples et les matériaux standard peuvent être usinés rapidement ; pour les pièces complexes, le temps nécessaire dépend du procédé d'usinage. | Il est possible de réaliser directement des formes complexes, mais la vitesse d'impression dépend de la hauteur et du volume de la pièce, ainsi que du matériel utilisé. |
| Volume de la production économique | Convient aux prototypes fonctionnels, aux pièces à l'unité, à la production en petites séries et à certaines pièces en séries moyennes | Convient mieux aux maquettes conceptuelles, aux prototypes complexes et aux produits fabriqués en petites séries qui ne nécessitent pas de moules |
| Cohérence des lots | La répétabilité est bonne lorsque le programme, les montages, les outils de coupe et les conditions de contrôle sont maîtrisés. | Il est nécessaire de vérifier l'état de l'appareil, le lot de matériau, l'orientation d'impression et les conditions de post-traitement. |
| Exigences en matière de post-traitement | Parmi les procédés courants, on peut citer l'ébavurage, le nettoyage, le traitement thermique, l'anodisation, la galvanoplastie ou le revêtement par poudrage. | Parmi les procédés courants, on peut citer le déliantage, l'élimination de la poudre, le nettoyage, le durcissement, le traitement thermique, le meulage ou la projection. |
| Applications typiques | Pièces métalliques de précision, pièces en plastique technique, bagues, boîtiers, supports, composants de moules et sous-ensembles | Maquettes esthétiques, prototypes conceptuels, circuits d'écoulement complexes, structures légères et validation rapide de la conception |
Dans quels cas l'usinage CNC est-il la meilleure solution ?
L'usinage CNC est généralement la solution privilégiée dans les situations suivantes :
Les pièces doivent être fabriquées à partir de métaux ou de plastiques techniques de qualité industrielle spécifiés ;
Il convient de vérifier la résistance, la rigidité, la conductivité thermique, la résistance à l'usure ou les performances d'assemblage réelles ;
Ces pièces comportent des alésages de roulements, des surfaces d'étanchéité, des trous de centrage, des filetages et des cotes d'ajustage de précision ;
Il existe des exigences spécifiques en matière de planéité, de coaxialité, de perpendicularité ou de rugosité de surface ;
Les pièces doivent subir un traitement d'anodisation, de galvanoplastie, de passivation, de sablage ou d'autres traitements de surface industriels ;
Le projet doit passer de la phase des prototypes fonctionnels à celle d'une production stable en petites séries.
Dans quels cas l'impression 3D est-elle la meilleure solution ?
L'impression 3D est généralement la solution privilégiée dans les situations suivantes :
Le projet en est au stade de la validation du concept ou de l'évaluation de la forme ;
Il est nécessaire de pouvoir comparer rapidement plusieurs itérations de conception ;
La pièce comporte des canaux d'écoulement internes complexes, des structures en treillis ou des zones inaccessibles aux outils de coupe classiques ;
À l'heure actuelle, l'accent est mis sur la vérification de l'aspect, des relations spatiales ou de l'assemblage de base, plutôt que sur les propriétés finales des matériaux ;
Les volumes de production sont faibles, et il n'est pas encore envisageable d'investir dans des moules ou des outillages complexes.
L'usinage CNC et l'impression 3D peuvent également être utilisés conjointement
Dans la pratique du développement de produits, ces deux procédés ne sont souvent pas utilisés l’un à la place de l’autre, mais plutôt en complément l’un de l’autre. Par exemple, l'impression 3D peut d'abord être utilisée pour valider rapidement la forme, l'ergonomie et les jeux d'assemblage d'un produit, puis on peut recourir à des prototypes fonctionnels usinés par commande numérique (CNC) pour vérifier la résistance des matériaux, l'ajustement dimensionnel, la dissipation thermique et les performances à long terme.
Pour les pièces présentant des canaux d’écoulement internes complexes, mais nécessitant également des surfaces de montage, des surfaces d’étanchéité ou des filetages de haute précision, le corps principal peut d’abord être fabriqué par impression 3D métallique, puis les zones critiques peuvent être finies par usinage CNC. Cette approche de fabrication hybride tire parti à la fois de la liberté de conception offerte par l’impression 3D et de la précision dimensionnelle de l’usinage CNC.
Par conséquent, lors du choix d'un procédé de fabrication, il ne faut pas se contenter de comparer le coût unitaire, mais plutôt déterminer si le projet en cours nécessite une validation de la géométrie, de la structure ou des performances des matériaux, ou s'il est destiné à une production en série définitive. Une combinaison judicieuse de procédés permet généralement de réduire les coûts liés aux itérations de conception et d'éviter des investissements prématurés dans des outillages de production pour des conceptions qui n'ont pas encore été validées.
Types de machines CNC de précision

Le choix de l'équipement doit être déterminé en fonction d'une combinaison de facteurs tels que la géométrie de la pièce, ses dimensions, son matériau, le volume de production, les exigences de précision et les risques liés au serrage. Vous trouverez ci-dessous les types de machines-outils les plus couramment utilisés dans la fabrication de pièces de précision.
Centre d'usinage CNC à trois axes
L'outil se déplace le long des axes X, Y et Z, ce qui le rend adapté à l'usinage de surfaces planes, de trous, de poches, de rainures, de paliers et de contours 3D accessibles depuis une seule direction.
La programmation et la configuration des machines à trois axes sont relativement simples, ce qui en fait un choix économique pour la fabrication de plaques, de supports, de boîtiers simples et de pièces mécaniques en général.
Centre d'usinage CNC à quatre axes
L'ajout d'un axe de rotation à la configuration à trois axes permet d'usiner des trous, des rainures et des surfaces planes sur toute la circonférence d'une pièce, tout en réduisant la nécessité de la retourner manuellement.
Il est couramment utilisé pour les éléments situés sur la circonférence des cylindres, les structures à plusieurs faces et les pièces pour lesquelles il est nécessaire de conserver les relations angulaires.
Centre d'usinage CNC à cinq axes
Les machines-outils à cinq axes permettent un mouvement relatif entre l'outil de coupe et la pièce à usiner dans un plus grand nombre de directions, ce qui les rend adaptées aux surfaces complexes, aux roues, aux cavités profondes, aux alésages à angles multiples, aux composants médicaux et aux pièces à facettes multiples de haute précision.
Leurs avantages tiennent généralement à un nombre réduit de réglages, à des outils de coupe plus courts et à une plus grande précision dans l'alignement des éléments ; toutefois, les coûts liés à la programmation, à la simulation, au montage et à l'équipement sont plus élevés, de sorte que le recours à l'usinage à cinq axes pour des pièces simples n'est pas forcément plus rentable.
L'usinage à cinq axes se subdivise en deux catégories : le positionnement 3+2 et l'usinage simultané à cinq axes. Dans l'usinage 3+2, l'axe rotatif est d'abord positionné selon un angle spécifique, puis l'usinage s'effectue sur trois axes ; l'usinage simultané sur cinq axes, en revanche, contrôle plusieurs axes simultanément pendant le processus d'usinage, ce qui le rend plus adapté aux surfaces complexes et continues.
Tours et centres de tournage à commande numérique
Le tournage consiste principalement à faire tourner la pièce à usiner ; il convient aux arbres, manchons, disques, brides, accouplements, filetages et structures concentriques. Les centres de tournage peuvent également être équipés d'outils motorisés, d'un axe Y ou d'une contre-broche pour effectuer des opérations de perçage, de rainurage et d'usinage de éléments excentriques.
DIMUD’s Services de tournage CNC couvrir des opérations telles que le tournage extérieur, l'alésage intérieur, le filetage, le tournage conique, le rainurage, le tournage à travers la broche et l'usinage combiné tournage-fraisage.
Tour CNC à broche traversante
Un tour à commande numérique maintient la barre de matière près du point de coupe à l'aide d'un manchon de guidage, ce qui le rend particulièrement adapté aux arbres fins, aux pièces de petit diamètre et aux composants de précision produits en grande série, tels que les microconnecteurs, les arbres de capteurs, les petites pièces de dispositifs médicaux et les fixations de précision.
Son intérêt réside dans la réduction de la déformation des pièces élancées et dans l’amélioration de l’efficacité de la production en continu grâce à l’alimentation automatique en barres.
Centre d'usinage combiné tournage-fraisage
Les machines combinées tournage-fraisage permettent d'effectuer des opérations de tournage, de fraisage, de perçage et de taraudage en un seul serrage, ce qui les rend particulièrement adaptées aux pièces tournées présentant des surfaces planes, des alésages latéraux, des rainures et des caractéristiques complexes au niveau des faces d'extrémité.
Un seul réglage réduit la nécessité de modifier les processus et de procéder à de nouveaux alignements, mais impose des exigences plus élevées en matière de planification des processus et de vérification des programmes. Sandvik cite également la réalisation de pièces en un seul réglage, la réduction du temps d'usinage et l'amélioration de la précision comme des objectifs clés de l'usinage multitâche.
Rectifieuses de précision à commande numérique
Le meulage consiste à enlever une petite quantité de matière à l'aide d'outils abrasifs tels que des meules. Il est adapté aux matériaux trempés après traitement thermique, aux diamètres d'arbres de précision, aux surfaces planes, aux composants de moules et aux surfaces d'accouplement qui exigent des niveaux élevés de circularité, de planéité et de rugosité de surface.
Ce n'est généralement pas le premier choix pour l'ébauche, mais sert plutôt d'opération de finition ou de dimensionnement final. Les produits DIMUD Capacités de rectification CNC peuvent être intégrés aux processus de fraisage, de tournage et de traitement thermique.
Comment choisir une machine-outil
| Caractéristiques de la pièce | Donnez la priorité à | Raison principale |
|---|---|---|
| Composants en forme de plaque ou supports ne nécessitant un usinage que d'un seul côté ou un retournement minimal. | Centre d'usinage à 3 axes | Un rapport coût-efficacité et une efficacité de programmation supérieurs |
| Trous circonférentiels, fentes et éléments à plusieurs côtés | Centre d'usinage à 4 axes | Réduire le travail manuel d'indexation et de feuillettage |
| Surfaces courbes à angles multiples, cavités profondes et relations entre faces multiples de haute précision. | Centre d'usinage à 5 axes | Réduire les temps de réglage et améliorer l'accessibilité des outils |
| Arbres, manchons, brides et corps de révolution filetés | Tour à commande numérique | La structure rotative offre un rendement élevé, et la concentricité est facile à contrôler |
| Pièces fines de petit diamètre | Tour de type suisse | Support situé près du point de coupe ; adapté à la production en continu de barres |
| Le corps de la révolution présente des trous latéraux, des fentes et des surfaces planes. | Tournage-fraisage (ou fraisage-tournage) | Réaliser plusieurs opérations d'usinage en un seul serrage |
| Surface d'accouplement de précision trempée | Rectifieuse à commande numérique | Convient à la finition de précision nécessitant un enlèvement minimal de matière et répondant à des exigences élevées en matière de qualité de surface |
Quels sont les outils de coupe couramment utilisés dans l'usinage CNC ?

Le choix des outils de coupe a une incidence directe sur la durée d'usinage, la stabilité dimensionnelle, la qualité de surface, la présence de bavures et le coût unitaire. Les outils de coupe CNC couramment utilisés ne doivent pas être choisis uniquement en fonction de leur nom ; il convient plutôt de tenir compte, lors de la sélection, du matériau de la pièce, des dimensions des éléments, de la puissance de la machine-outil, de l'interface de la broche, du porte-à-faux de l'outil, des conditions de refroidissement et de la taille du lot.
1. Fraise à surfacer
Les fraises à surfacer sont utilisées pour l'usinage rapide de grandes surfaces planes et la définition de surfaces de référence. Les fraises à surfacer à plaquettes amovibles conviennent aux grandes surfaces et aux taux d'enlèvement de matière élevés, tandis que les fraises de plus petit diamètre offrent une plus grande flexibilité dans les applications où la rigidité est limitée ou dans les zones étroites.
Des facteurs tels que le nombre de plaquettes, l'angle d'attaque et le diamètre de la fraise influent sur les forces de coupe, la planéité et l'état de surface. La documentation de Sandvik relative aux outils de fraisage classe les applications — notamment les surfaces planes, les épaulements, les rainures, les engrenages et les formes 3D complexes — en fonction des types spécifiques de fraises utilisées.
2. Fraise à fond plat
Les fraises à fond plat sont utilisées pour l'usinage de parois latérales, de rainures, de poches, de paliers et de contours. Les outils d'ébauche privilégient l'évacuation des copeaux et les débits d'enlèvement de matière, tandis que les outils de finition mettent l'accent sur la qualité des arêtes de coupe et la stabilité dimensionnelle.
Les outils de plus petit diamètre permettent d'usiner des rayons d'angle plus serrés et des rainures plus étroites, mais entraînent une rigidité réduite et un temps d'usinage plus long.
3. Fraises à bout arrondi et fraises à bout bombé
Les fraises à bout sphérique sont couramment utilisées pour la finition des surfaces de moules, des surfaces de forme libre et des contours 3D ; les fraises à bout arrondi (ou fraises à rayon d'angle) offrent un bon compromis entre la capacité à usiner des fonds plats et la résistance des arêtes de coupe.
L'usinage de surfaces complexes nécessite souvent des pas de coupe plus courts afin de réduire au minimum les marques de festonnage résiduelles, même si cela allonge la durée d'usinage. La gamme d'outils de profilage de Sandvik comprend des solutions dotées de plaquettes à bout sphérique et rondes, conçues pour le fraisage par copiage et l'usinage de surfaces 3D.
4. Foret
Les forets servent à percer rapidement des trous ; parmi les types courants, on trouve les forets hélicoïdaux, les forets de centrage, les forets à plaquettes amovibles et les forets en carbure monobloc. La profondeur et le diamètre du trou, le matériau à usiner ainsi que les conditions d'évacuation des copeaux déterminent s'il est nécessaire de recourir au perçage par étapes, au refroidissement interne ou à des procédés spécialisés de perçage profond.
Le perçage ne permet généralement d'obtenir qu'une précision de base pour les alésages ; si des exigences plus strictes en matière de diamètre, de circularité et d'état de surface sont requises, il est également nécessaire de procéder à un alésage ou à un alésage de précision.
5. Alésoirs et outils d'alésage
Les alésoirs servent à finir le diamètre et la surface des alésages avec une faible surépaisseur d'usinage, ce qui les rend adaptés à la réalisation d'alésages de précision dans le cadre d'une production en série stable ; les outils d'alésage, quant à eux, permettent de corriger la position, le diamètre et la coaxialité des alésages, tout en offrant un contrôle des dimensions grâce au réglage de l'outil.
Pour les alésages de roulements ou les alésages de centrage de haute précision, une séquence d’usinage telle que « perçage – alésage de dégrossissage – alésage de finition » ou « perçage – alésage » s’avère généralement plus fiable que le perçage direct à la cote finale.
6. Tarauds et fraises à fileter
Les tarauds servent à réaliser des filetages intérieurs par formage ou par coupe ; ils offrent un rendement élevé et conviennent donc aux diamètres de perçage standard et aux séries de production régulières.
Les fraises à fileter réalisent des filets par interpolation hélicoïdale, ce qui leur permet de s'adapter à différents diamètres dans la plage de capacité d'un même outil et de réduire le risque qu'un taraud entier se casse à l'intérieur du trou lors de l'usinage de trous borgnes, de matériaux difficiles à usiner ou de pièces de grande valeur. Sandvik utilise des tarauds pour une grande variété de formes de filets et pour l'usinage de trous traversants et de trous borgnes.
7. Plaquettes de tournage et barres d'alésage
Les plaquettes de tournage sont utilisées pour l'usinage de surfaces cylindriques externes, de faces d'extrémité, d'alésages internes, de contours et de filetages. La géométrie de la plaquette, le rayon de la pointe, les rainures de brise-copeaux et la nuance du matériau ont tous une incidence sur les forces de coupe, la rupture des copeaux, l'état de surface et la durée de vie de l'outil.
L'alésage interne avec des porte-à-faux importants est sujet aux vibrations ; il convient donc de privilégier le renforcement de la rigidité de la tige, la réduction du porte-à-faux et l'optimisation des paramètres de coupe.
8. Fraises à rainurer et fraises à tronçonner
Ces outils servent à réaliser des rainures pour joints toriques, des rainures pour bagues de retenue, des rainures étroites et à usiner des barres.
La largeur et la profondeur de la rainure, la résistance des plaquettes et l'évacuation des copeaux constituent les principaux facteurs limitants ; les rainures profondes et étroites nécessitent une attention particulière en ce qui concerne les forces latérales exercées sur les plaquettes et le refroidissement.
9. Fraises à chanfreiner, fraises à lameler et fraises à ébavurer
Ils servent à chanfreiner les arêtes, à fraiser les orifices, à lisser les arêtes vives et à faciliter l'assemblage.
Les plans doivent indiquer clairement les dimensions des chanfreins et les conditions acceptables pour les arêtes ; le terme “ ébavurage complet ” ne signifie pas que les arêtes critiques peuvent être modifiées à volonté.
10. Meules et outils abrasifs
Les meules sont utilisées pour la rectification plane, la rectification cylindrique extérieure, la rectification cylindrique intérieure et la rectification de profil. Le type d'abrasif, la granulométrie, le liant et les conditions de dressage ont tous une incidence sur le taux d'enlèvement de matière, le risque de perçage et la rugosité de surface.
Il convient également de tenir compte de la déformation due au traitement thermique et de la marge de rectification avant de procéder à la rectification.
Matériaux couramment utilisés pour la fabrication d'outils
- Carbure cémenté : grâce à son large éventail d'applications, à sa bonne rigidité, à sa résistance à l'usure et à son rendement de production élevé, il constitue le pilier de l'usinage moderne des métaux ;
- Acier rapide : doté d'une bonne ténacité et d'un coût relativement faible, il est couramment utilisé dans la fabrication de tarauds, de forets et d'outils de coupe de forme spéciale ;
- PCD (diamant polycristallin) : convient à l'usinage de haute qualité des alliages d'aluminium, du cuivre et de certains matériaux non métalliques ; ne convient pas à l'usinage des aciers de grande consommation ;
- CBN (nitrure de bore cubique) : couramment utilisé pour l'usinage de finition de l'acier trempé et des matériaux à haute dureté ;
- Outils de coupe en céramique : ils peuvent être utilisés pour certains alliages résistants aux hautes températures, la fonte ou les applications de coupe à grande vitesse, mais exigent une grande stabilité de fonctionnement.
Du point de vue de l'acheteur, il n'est pas nécessaire de préciser la marque de chaque outil de coupe, mais il convient d'exiger du fournisseur qu'il décrive le processus d'usinage en ce qui concerne les caractéristiques clés, la disponibilité des outils et les mesures de contrôle des bavures. Pour les pièces de grande valeur, il convient également de vérifier les méthodes de détection de la rupture d'outil et d'isolation des anomalies.
Principales applications et secteurs d'activité des pièces de précision usinées par commande numérique (CNC)

Équipements automobiles et de transport
Parmi les pièces usinées par CNC couramment utilisées dans les projets automobiles, on trouve notamment les bagues, les supports, les boîtiers de capteurs, les éléments de fixation, les gabarits d'usinage, les gabarits de contrôle, les composants de moules et les pièces structurelles de prototypes.
Les principaux aspects techniques à prendre en compte comprennent généralement la cohérence dimensionnelle, la fatigue, les vibrations, la température, la résistance à la corrosion et la traçabilité. Au cours de la phase de développement d'un nouveau produit, le prototypage CNC est souvent utilisé pour vérifier l'assemblage et le bon fonctionnement avant de passer à la fabrication des moules ou à la production en série.
DIMUD’s solutions de fabrication de pièces automobiles intégrer l'usinage CNC, l'outillage, le moulage par injection, l'électronique et l'assemblage au sein d'un même flux de travail de projet.
Matériel médical et de santé
Les pièces usinées destinées aux dispositifs médicaux peuvent être utilisées dans la fabrication d'instruments, de composants d'instruments chirurgicaux, de dispositifs de test, de connecteurs, de boîtiers et d'ensembles de régulation des fluides.
Outre les dimensions, le projet peut également porter sur les matériaux biocompatibles, le nettoyage, la passivation, les défauts de surface, les dossiers de lot et la validation réglementaire. Les exigences spécifiques doivent être déterminées en fonction de l'utilisation prévue du produit et de la réglementation applicable ; on ne peut pas automatiquement supposer que les pièces sont conformes aux normes médicales simplement parce qu'un fournisseur détient une certification de qualité générale.
Équipements électroniques et pour semi-conducteurs
Parmi les composants courants, on trouve les dissipateurs thermiques, les capots de protection, les connecteurs de précision, les dispositifs de test, les socles d'équipement, les accessoires pour chambres à vide et les boîtiers d'instruments.
Pour ce type de projets, on accorde souvent une attention particulière aux dimensions, à la planéité, à la conductivité thermique, à la conductivité électrique, à la propreté, à l'aspect et au traitement de surface. Les alliages d’aluminium sont largement utilisés pour les structures légères et dissipant la chaleur, tandis que le cuivre est utilisé pour les composants nécessitant une conductivité électrique ou thermique élevée ; toutefois, les matériaux et traitements de surface spécifiques doivent encore être déterminés en fonction de l’environnement d’exploitation concret.
Robots et systèmes de stockage d'énergie
Les articulations de robots, les supports de fixation, les châssis structurels, les composants de réducteurs, les supports de capteurs et les effecteurs terminaux présentent généralement des géométries complexes, des tolérances dimensionnelles liées à l'assemblage et des exigences de conception allégée.
Les équipements de stockage d'énergie et de production d'électricité peuvent également nécessiter des solutions de dissipation thermique, d'isolation, de résistance à la corrosion et de connexions fiables. L'usinage sur machines à quatre axes, à cinq axes et combinant tournage et fraisage permet de réduire le nombre d'opérations de serrage pour les structures complexes, mais les conceptions destinées à la production en série doivent tout de même tenir compte des outils de coupe standard, des tolérances d'assemblage et des coûts de maintenance.
Automatisation industrielle et équipements à usage général
Les équipements d'automatisation nécessitent un grand nombre de composants structurels sur mesure, tels que des plaques de positionnement, des supports de rails de guidage, des supports de fixation de vérins, des préhenseurs, des gabarits, des arbres, des brides et des structures de protection.
Dans ce type de projets, le véritable défi ne réside souvent pas dans les dimensions des pièces individuelles, mais plutôt dans le parallélisme, la perpendicularité, la coaxialité et la fluidité du mouvement une fois que plusieurs pièces sont assemblées. C'est pourquoi les fournisseurs doivent bien comprendre le système de référence d'assemblage plutôt que d'usiner les pièces isolément.
Aérospatiale et équipements haute performance
Les secteurs de l'aérospatiale et des équipements haute performance utilisent fréquemment de l'aluminium à haute résistance, des alliages de titane, de l'acier inoxydable et des superalliages, en accordant une importance particulière au poids, à la résistance à la fatigue, aux certificats de matériaux, à la traçabilité des processus et à des contrôles rigoureux.
Le titane et les superalliages génèrent une chaleur de coupe concentrée et entraînent une usure rapide des outils ; leur coût est donc généralement nettement plus élevé que celui des pièces standard en aluminium. Ces projets doivent être évalués au cas par cas, en fonction des normes du client, des procédés spécifiques et des qualifications des fournisseurs.
Moules, outillage et dispositifs de contrôle
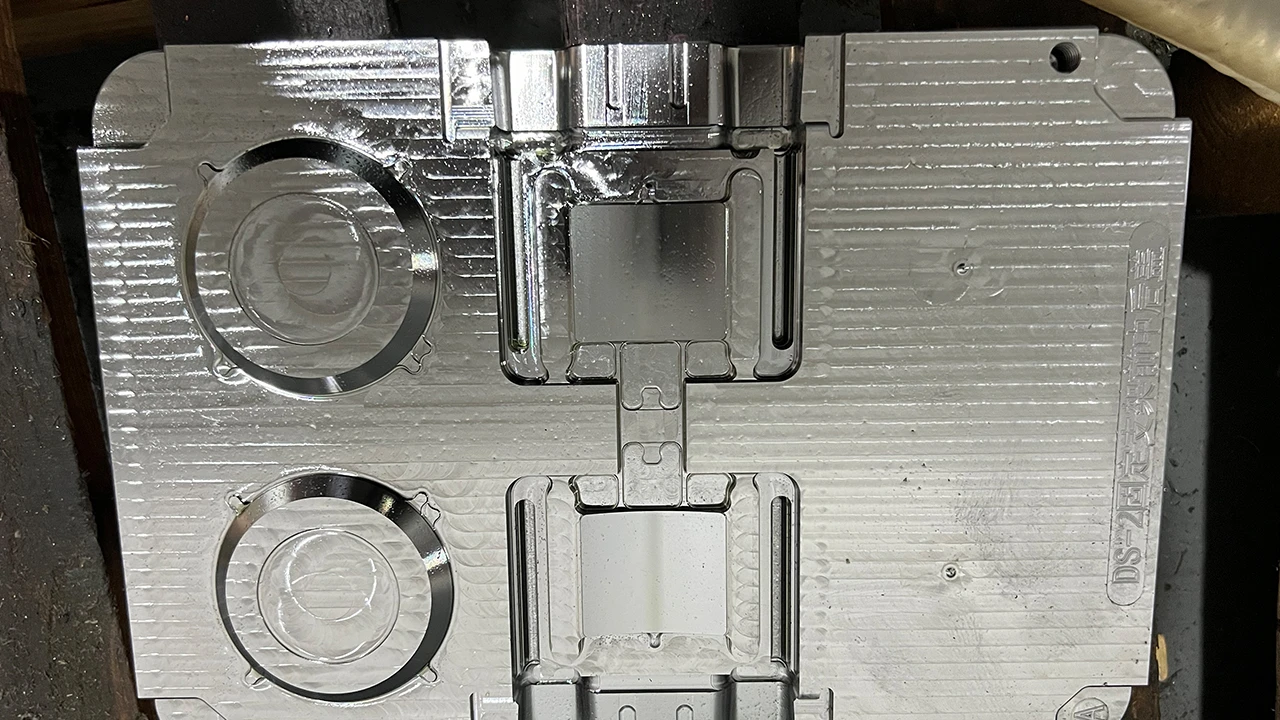
L'usinage CNC est l'un des procédés fondamentaux de la fabrication de moules ; il sert à usiner les socles de moules, les noyaux, les cavités, les coulisseaux, les inserts, les électrodes et les structures de refroidissement.
Pour les applications nécessitant une dureté élevée ou une finition de surface irréprochable, nous recourons également à des procédés tels que l'électroérosion (EDM), la découpe au fil, la rectification et le polissage. DIMUD dispose de capacités intégrées en matière de fabrication de moules, d’usinage CNC, de moulage par injection et de contrôle qualité ; ainsi, plutôt que de nous contenter d’effectuer des étapes d’usinage individuelles, nous sommes en mesure d’évaluer non seulement si une pièce est usinable, mais aussi si elle est adaptée à la conception du moule, à l’assemblage et à une production en série stable.
Comment évaluer un fournisseur de services d'usinage CNC ?

Ne vous contentez pas de comparer la “ tolérance minimale réalisable ”
Demander au fournisseur de préciser : la gamme de dimensions, de matériaux, de caractéristiques et de tailles de lots à laquelle s'applique cette tolérance ; les équipements et les méthodes de contrôle utilisés ; si un contrôle de la température, un meulage ou plusieurs opérations de finition sont nécessaires ; ainsi que l'augmentation de coût qui en résulte.
Une tolérance de ±0,005 mm peut convenir pour certaines caractéristiques critiques, mais ne doit pas être définie comme valeur par défaut pour toutes les cotes du dessin dans son ensemble.
Vérifiez si l'analyse du projet est ciblée
Un retour d'information de qualité abordera les questions d'accessibilité des outils, de rayons internes, de déformation des parois minces, de points de référence, de serrage, de bavures, de tolérances de traitement de surface et de méthodes d'inspection — plutôt que de se contenter de répondre : “ C'est faisable. ”
Si un fournisseur ne parvient pas à identifier les risques potentiels avant de soumettre un devis, des problèmes surviennent généralement après l'usinage, sous la forme de retards, de retouches ou de coûts supplémentaires.
Méthodes de contrôle : de la validation du prototype à la production en série
Vérifiez si les sources d'approvisionnement en machines-outils, en dispositifs de fixation, en programmes, en outils de coupe et en matériaux, ainsi que les plans de contrôle, restent cohérentes d'un lot à l'autre ; comment les modifications techniques sont gérées ; comment les anciennes versions des programmes et des plans sont mises hors service ; et comment la durée de vie des outils et la compensation des processus sont gérées.
Ce n'est que lorsque ces conditions sont maîtrisées que les commandes récurrentes peuvent véritablement être considérées comme récurrentes.
Vérification des capacités d'essai et des formats de rapports
Les pieds à coulisse ne permettent pas de vérifier toutes les tolérances serrées ni toutes les exigences géométriques et de positionnement. En fonction des caractéristiques à contrôler, il convient de choisir entre un micromètre, un comparateur de hauteur, un profilomètre, un rugosimètre, une mesure par imagerie ou une machine à mesurer tridimensionnelle (MMT) ; le nombre de rapports, le taux d'échantillonnage et les critères d'acceptation doivent être clairement précisés avant de soumettre un devis.
DIMUD dispose d'équipements de contrôle, tels que des machines de mesure par coordonnées (CMM) Hexagon, et est en mesure de fournir les rapports de qualité correspondants en fonction des exigences de chaque projet. La liste des équipements peut être consultée sur le Page « Sites de production ».
Évaluation des capacités globales de prestation
De nombreuses pièces nécessitent encore un traitement thermique, un traitement de surface, une impression, un assemblage et un conditionnement une fois l'usinage terminé. Si ces étapes sont gérées séparément par plusieurs fournisseurs, il devient plus difficile de contrôler les tolérances dimensionnelles, les normes d'aspect, les dommages liés au transport et les limites de responsabilité.
La valeur ajoutée de DIMUD ne réside pas seulement dans la fourniture de pièces usinées sur mesure par CNC, mais également dans l'intégration de l'usinage CNC avec l'outillage, le moulage par injection, les composants électroniques, l'assemblage de circuits imprimés (PCBA), les traitements secondaires, le montage et la logistique internationale, le tout au sein d'un cadre de gestion de projet unifié.
Liste de contrôle pratique avant de demander un devis pour un projet CNC
Avant d'envoyer une demande de devis, veuillez vérifier au moins les informations suivantes :
- Les modèles 3D et les plans 2D proviennent-ils de la même version ?
- Les nuances de matériaux et les conditions spécifiques sont-elles clairement précisées ?
- Quelles dimensions ont réellement une incidence sur le fonctionnement et le montage ?
- Existe-t-il des repères clairs en matière de tolérances géométriques ?
- La rugosité de surface est-elle spécifiée uniquement pour les zones concernées ?
- Comment vérifie-t-on les cotes finales après le traitement de surface ?
- Les surfaces visibles, les surfaces cachées et les emplacements où les enfoncements ne sont pas autorisés sont-ils indiqués ?
- S'agit-il d'un prototype unique, d'une production pilote ou d'une production en série ?
- Faut-il fournir des certificats de matériaux, des rapports d'inspection du premier article, des rapports de contrôle dimensionnel complet ou des documents de traçabilité des lots ?
- Y a-t-il des exigences particulières concernant les pièces en plastique, les composants électroniques, les éléments de fixation ou l'assemblage ?
Plus les informations fournies seront complètes, plus le devis sera proche du coût réel, et moins il y aura de précisions techniques et de modifications du calendrier de livraison une fois les travaux commencés.
FAQ
Nous pouvons vous fournir une estimation préliminaire, mais pour établir un devis précis, nous avons généralement besoin d’un modèle 3D modifiable et de plans 2D précisant les exigences clés. Si vous ne disposez que d’un échantillon physique ou d’un croquis, nous pouvons commencer par effectuer une numérisation, une rétro-ingénierie ou une conception technique.
Oui. L'épaisseur du revêtement, la préparation de la surface et les méthodes de masquage peuvent toutes avoir une incidence sur les cotes finales ou l'état de surface. Les surfaces d'ajustage critiques doivent être indiquées sur les plans, et des tolérances doivent être prévues lors de l'étape d'usinage.
Non. La validation d'un prototype prouve uniquement qu'il peut être fabriqué dans les conditions existant à ce moment-là ; la régularité de la production dépend également des gabarits, des programmes, des matériaux, de la durée de vie des outils, des contrôles en cours de fabrication et de la gestion des modifications.
Oui, mais les exigences en matière d'ébavurage, de nettoyage, de traitement de surface, de contrôle des filetages, de tolérances d'ajustage et d'emballage doivent être précisées à l'avance. Sinon, “ usinage terminé ” ne signifie pas nécessairement “ prêt pour l'assemblage ”.”
Dans l'appel d'offres, précisez les cotes critiques à contrôler, la taille de l'échantillon, l'équipement d'essai, le format du rapport et les critères d'acceptation. En cas d'exigences de haute précision, vous devez également vous assurer que l'environnement de mesure et l'incertitude de mesure sont adaptés.
Il convient d'utiliser des numéros de dessin, des numéros de version et des dates d'émission uniques ; les fournisseurs sont tenus d'apporter les modifications correspondantes aux procédures, aux fiches de processus, aux documents de contrôle et aux documents de gestion des stocks ; les anciennes versions doivent être mises à l'écart ou mises au rebut.
Lorsque des dessins, des conceptions de produits, des spécifications techniques ou des plans marketing sont soumis à des obligations de confidentialité, il est recommandé de signer un accord de confidentialité (NDA) avant de transmettre l'ensemble de la documentation et de définir clairement les règles régissant l'accès à ces informations, leur conservation et leur divulgation à des tiers.
Conclusion
L'usinage CNC est un procédé de fabrication essentiel pour transformer des conceptions numériques en pièces réelles de haute précision, mais le fonctionnement automatisé des machines-outils n'est qu'une partie de l'histoire.
Les facteurs qui déterminent véritablement la réussite d'un projet sont les suivants : des spécifications techniques claires, des tolérances raisonnables, des matériaux et des procédés adaptés, des stratégies de serrage et d'outillage stables, des programmes validés, ainsi que des mesures de contrôle qualité adaptées aux risques fonctionnels.
Pour les équipes de R&D, cette technologie permet une validation rapide des conceptions à l'aide de matériaux réels ; pour les équipes d'approvisionnement, elle offre un accès flexible à des pièces sur mesure sans nécessiter de moules ; et pour les projets de production en série, elle permet également de fabriquer des composants de moules, des gabarits, des assemblages métalliques et des accessoires d'assemblage.
Par ailleurs, une conception inadéquate, des tolérances excessives, un mauvais choix de matériaux ou des exigences d'inspection imprécises peuvent rapidement faire grimper les coûts et allonger les délais de livraison.
DIMUD ne considère pas l'usinage CNC comme un processus isolé consistant à “ découper selon des plans ”. Nos équipes chargées de la conception des produits, de la conception pour la fabrication (DFM), de l'outillage, de l'usinage CNC, du moulage par injection, de la qualité, du traitement de surface, de l'électronique et de l'assemblage collaborent au sein d'un cadre de projet unifié, ce qui nous permet d'évaluer les risques liés à l'assemblage, à la production en série et à la chaîne d'approvisionnement en fonction de la fabricabilité des pièces.
Si vous évaluez un prototype, une pièce métallique de précision, une pièce en plastique technique, un composant de moule ou un projet de produit complet, vous pouvez envoyez vos dessins et demandez une étude technique en fournissant des modèles 3D, des plans 2D, les matériaux, les quantités et les exigences clés. Notre équipe validera ensuite le processus de fabrication, les risques et le calendrier de livraison avant de vous proposer un devis.