Cuando su producto requiere un tacto suave, recuperación elástica, absorción de impactos, capacidad de sellado o sobremoldeo de materiales blandos y duros, el TPE suele ser el material preferido para el moldeo por inyección. Sin embargo, “TPE” no es ni un grado específico ni una resina con propiedades fijas; más bien, hace referencia a toda una familia de elastómeros termoplásticos, con variaciones significativas entre los distintos tipos en cuanto a resistencia al calor, resistencia al aceite, deformación permanente por compresión, resistencia a la abrasión y coste.
Por lo tanto, limitarse a especificar “TPE 70A” a la hora de seleccionar un material dista mucho de ser suficiente. Dos materiales TPE con la misma dureza pueden diferir significativamente: uno podría ser adecuado para el sobremoldeado sobre PP, mientras que el otro solo es compatible con ABS; uno podría soportar el contacto prolongado con aceite lubricante, mientras que el otro podría hincharse y ablandarse en tan solo unos días.
Este artículo ayudará a los ingenieros de producto, a los profesionales de compras, a los equipos de I+D y a las empresas emergentes del sector del hardware a abordar varias cuestiones prácticas:
- ¿Qué es exactamente el plástico TPE?
- ¿Cómo se debe elegir entre los distintos tipos de TPE?
- ¿Qué proyectos son adecuados —o inadecuados— para el plástico TPE?
- ¿Cómo se pueden gestionar los riesgos asociados al moldeo por inyección de plástico TPE, al sobremoldeo y a la producción en serie?
- ¿En qué se diferencia el TPE del PVC?
¿Qué es el TPE?
TPE son las siglas de «elastómero termoplástico». El plástico TPE presenta una suavidad, elasticidad y resistencia similares a las del caucho a temperatura ambiente; sin embargo, cuando se calienta, se funde, fluye y puede moldearse por inyección igual que los termoplásticos comunes.
Esta es la principal ventaja técnica del material TPE: combina, en cierta medida, las características de los elastómeros y los termoplásticos.
El caucho tradicional suele requerir vulcanización. Una vez completada la vulcanización, las cadenas moleculares forman una estructura reticulada permanente y el material no puede volver a fundirse. El plástico TPE debe su elasticidad a una estructura física reversible: al calentarse, la fase rígida se ablanda, lo que permite que el material fluya; al enfriarse, la estructura se reorganiza y se recupera la elasticidad. Como resultado, puede procesarse mediante técnicas como el moldeo por inyección, la extrusión, el moldeo por soplado, el moldeo por inyección bicolor y el sobremoldeo.
“Caucho TPE” es un término coloquial muy utilizado en el mercado para destacar el tacto y la elasticidad similares a los del caucho que presenta este material; sin embargo, en sentido estricto, el plástico TPE no es lo mismo que el caucho natural, el EPDM, el NBR o el caucho de silicona.
El TPR y el TPE tampoco son dos conceptos paralelos. El TPR suele referirse a los elastómeros termoplásticos a base de estireno de los sistemas SBS o SEBS, que constituyen una rama de la familia de los TPE. Para obtener más información sobre la relación entre ambos, puedes leer el artículo de Dimud sobre Guía sobre el plástico TPR.
¿Cómo funciona el plástico TPE?
La mayoría de los plásticos TPE contienen tanto “fases duras” como “fases blandas”.”
La fase blanda es responsable de la elasticidad, la flexión, la amortiguación y la resiliencia; la fase dura forma estructuras que se asemejan a enlaces cruzados físicos a temperatura ambiente, lo que limita el deslizamiento permanente de las cadenas moleculares y permite que el material recupere su forma original tras la deformación.
Cuando el TPE se calienta hasta alcanzar las temperaturas de procesamiento, la fase dura se ablanda o se funde, lo que provoca que la estructura reticulada original desaparezca temporalmente; esto permite que el material fluya a través de la entrada y llene la cavidad del molde impulsado por el tornillo. Al enfriarse, la fase dura se reagrupa, restaurando la elasticidad y la estabilidad dimensional de la pieza.
La estructura del TPV es ligeramente diferente. El TPV suele estar compuesto por partículas de caucho EPDM vulcanizadas dinámicamente, dispersas en una matriz termoplástica, como el PP. Aunque la fase de caucho está reticulada químicamente, la matriz termoplástica continua sigue siendo capaz de fluir en estado fundido, lo que permite procesar el material TPE utilizando equipos termoplásticos convencionales.
Por eso tampoco se pueden comparar los distintos compuestos de TPE basándose únicamente en la dureza. Los polímeros base, los aceites plastificantes, el contenido de PP, los rellenos, los retardantes de llama, los estabilizadores UV, los masterbatches de color y los modificadores de adhesión influyen todos ellos en las propiedades finales.
Propiedades principales y especificaciones técnicas del plástico TPE
| Especificaciones técnicas | Ámbito de aplicación o manifestaciones habituales | Repercusiones en el diseño del producto |
|---|---|---|
| Dureza | Aproximadamente entre 5 y 95 en la escala Shore A, aunque algunos grados alcanzan la escala Shore D | Determina el tacto, la deformación, el desmoldeado y la presión de sellado |
| Densidad | 0,85–1,30 g/cm³ | Influye en el peso de la pieza y en el coste del material por unidad de volumen |
| Resistencia a la tracción | 2–50 MPa | Los valores de TPU y TPC suelen ser más elevados que los del TPS estándar. |
| Alargamiento a la rotura | 200%–800% | No puede representar por sí solo la resiliencia a largo plazo |
| Temperatura de funcionamiento | De -50 °C a más de 150 °C, dependiendo del sistema | Existen diferencias significativas entre el TPS estándar y el TPC/TPA de alto rendimiento. |
| Índice de contracción en el moldeo por inyección | Aproximadamente entre 0,31 TP3T y 2,51 TP3T para los sistemas de estireno | Las formulaciones SEBS y ultrasuaves suelen presentar una mayor contracción |
| Resistencia química | De bueno a excelente | Los ensayos deben incluir combinaciones de aceite, combustible, productos de limpieza y tiempo de contacto. |
| Resistencia a los rayos UV | Depende del polímero y del estabilizador | El SBS no es adecuado para un uso directo y prolongado al aire libre. |
| Capacidad de tinción | En general, mejor | El TPS de color natural resulta especialmente adecuado para el diseño estético de productos de consumo. |
| Propiedades de aislamiento eléctrico | En general, está bien | El tipo debe seleccionarse en función de la tensión, la temperatura y los requisitos de UL. |
En los proyectos, normalmente no nos fijamos únicamente en la resistencia a la tracción. En el caso de las asas, los botones, las juntas o los componentes amortiguadores de vibraciones, los parámetros más relevantes son:
- Dureza Shore A o Shore D (véanse las normas ASTM D2240 o ISO 868);
- Deformación permanente por compresión (se deben especificar la temperatura, la relación de compresión y la duración);
- Resistencia a la tracción y alargamiento de rotura;
- Resistencia al desgarro;
- Resistencia a la abrasión;
- Resistencia a las bajas temperaturas y envejecimiento a altas temperaturas;
- Resistencia al desprendimiento (adhesión al sustrato);
- Resistencia a los rayos UV, al ozono, al sudor, a los aceites y grasas, y a los productos de limpieza;
- Requisitos de la norma UL 94, de contacto con alimentos o de biocompatibilidad.
Según mi experiencia, limitarse a decirle a un proveedor que necesitas “plástico TPE de 70 A” no constituye una especificación adecuada del material. La dureza es solo un punto de partida, no la conclusión definitiva para la selección del material.
Ventajas del plástico TPE
No requiere vulcanización; apto para la producción en serie de alta eficiencia
El caucho tradicional requiere un periodo de curado, mientras que el plástico TPE se moldea principalmente mediante enfriamiento tras su inyección en el molde. En el caso de piezas pequeñas y medianas con una estructura bien diseñada, los ciclos de producción suelen ser más cortos y la automatización es más fácil de implementar.
Capaz de moldear conjuntamente materiales blandos y duros
El plástico TPE puede sobremoldearse sobre estructuras de PP, ABS, PC, PC/ABS, PA o metal para proporcionar funciones antideslizantes, de sellado, amortiguación y aislamiento. Una solución de sobremoldeo bien diseñada puede eliminar la necesidad de adhesivos, tornillos o componentes blandos independientes, reduciendo así los costes de montaje y los posibles puntos de fallo.
La dureza, el tacto y el color se pueden ajustar
Al ajustar el polímero base, el aceite, los rellenos y los aditivos del compuesto de TPE, es posible conseguir una amplia gama de niveles de dureza —desde una textura gelatinosa hasta una semirrígida—, así como texturas secas, sedosas, de alta fricción o mates.
Los residuos de producción se pueden refundir
El material plástico de los canales de inyección de TPE y el material de los moldes de prueba que sea homogéneo, esté limpio y no haya sufrido una degradación térmica grave suele poder reutilizarse en proporciones controladas. Sin embargo, que sea “reprocesable” no significa que pueda reciclarse indefinidamente. El historial térmico, la contaminación, el color y las estructuras multimaterial pueden limitar la proporción de material reciclado que se puede utilizar.
Ayuda a reducir el número de piezas
Con el volumen de producción adecuado, el sobremoldeado de plástico TPE permite integrar en un único componente un esqueleto rígido, una superficie suave al tacto, un borde de sellado y una estructura amortiguadora. Aunque el coste unitario del material pueda aumentar, los costes generales asociados al montaje, el inventario y el control de calidad del producto pueden reducirse.
Limitaciones del plástico TPE
El plástico TPE no es un sustituto universal de la silicona, el EPDM ni de todos los tipos de PVC blando.
La propiedad del TPE que más se suele sobrevalorar es su capacidad de estanqueidad a largo plazo. El hecho de que una pieza recupere rápidamente su forma original al presionarla con la mano no significa que vaya a mantener su fuerza de sellado tras 1.000 horas de compresión a 80 °C. El tacto del material a temperatura ambiente y su deformación permanente bajo compresión a alta temperatura son dos parámetros distintos.
Otras limitaciones habituales son:
- Los grados estándar de TPS presentan una resistencia limitada al calor, al aceite y a los disolventes;
- Los grados ultrasuaves son propensos a que el molde se pegue, a la deformación y a las marcas de los pasadores de expulsión;
- Los TPE de baja dureza suelen presentar una mayor contracción y una menor estabilidad dimensional;
- Las altas temperaturas, el alto cizallamiento o los tiempos de permanencia excesivos pueden provocar degradación, olores y decoloración;
- Los aceites o los componentes de bajo peso molecular presentes en determinadas formulaciones pueden migrar hacia la superficie;
- Los materiales no se unen de forma natural por el mero hecho de que ambos estén clasificados como “TPE”;
- Se requieren grados especializados para la resistencia al fuego, las aplicaciones médicas, el contacto con alimentos y los requisitos de bajo olor;
- Por lo general, los TPE no son adecuados para su uso como componentes estructurales de alta rigidez y que soportan cargas.
¿Cuáles son los tipos de plástico TPE?
Los seis tipos principales de TPE que se utilizan habitualmente en el sector son los siguientes.
| Tipo | Características principales | Aplicaciones típicas | Limitaciones principales |
|---|---|---|---|
| TPS, TPE-S o SBC | Suave, fácil de teñir, relativamente barato y fácil de trabajar | Asas, juguetes, botones y objetos cotidianos con revestimiento de goma | Resistencia térmica, resistencia al aceite y deformación permanente por compresión medias |
| TPO | De baja densidad, resistente a la intemperie y con buena resistencia química | Acabados interiores y exteriores para automóviles, componentes de protección y elementos arquitectónicos | Por lo general, son menos elásticos y más suaves al tacto que el TPS |
| TPV | Resistente al calor, a la intemperie y a la fatiga, con una buena resistencia a largo plazo | Juntas, manguitos, fuelles y juntas de estanqueidad para el sector de la automoción | Cuesta más que un TPS estándar y las opciones de diseño son relativamente limitadas. |
| TPU | Resistente a la abrasión, resistente al desgarro, de alta resistencia y con una resistencia razonable al aceite | Ruedas, fundas protectoras, cables, piezas móviles | Higroscópico; normalmente debe secarse bien antes del moldeo por inyección |
| TPC o TPE-E | Resistente al calor, a la fatiga y al aceite, y con un excelente rendimiento dinámico | Fuelle, mangueras y racores industriales para el sector de la automoción | La dureza suele ser elevada y el coste del material es relativamente alto |
| TPA, PEBA o COPA | Flexibilidad a bajas temperaturas, ligereza y resistencia a la fatiga | Catéteres médicos, equipamiento deportivo, tubos flexibles de precisión | Alto coste; requisitos estrictos en cuanto al control del secado y el procesamiento |
TPS: el TPE de tacto suave más habitual
El TPS abarca el SBS, el SIS, el SEBS y otros sistemas de copolímeros en bloque de estireno. El SBS ofrece menores costes y facilidad de procesamiento, pero presenta una resistencia relativamente baja a los rayos UV y al envejecimiento térmico. El SEBS, al estar hidrogenado, presenta una resistencia superior a la intemperie, al calor y a la oxidación, lo que lo hace más adecuado para bienes de consumo de alta gama, formulaciones de grado médico y componentes destinados a un uso a largo plazo.
TPO: Adecuado para aplicaciones ligeras y entornos exteriores
El TPO se basa principalmente en poliolefinas y ofrece una baja densidad, así como una buena resistencia al agua, a los productos químicos y a la intemperie. Aunque el TPO se utiliza con frecuencia para parachoques de automóviles, revestimientos interiores y componentes protectores de gran tamaño, por lo general no es la primera opción cuando se busca un tacto ultrasuave.
TPV: Más cerca del caucho para una mayor durabilidad
El TPV resulta especialmente adecuado para piezas que requieren compresión repetida, resistencia al envejecimiento térmico, resistencia a la intemperie y retención de la forma a largo plazo. Si un proyecto incluye juntas para el sector de la automoción, fundas protectoras para el compartimento del motor o fuelles industriales, suelo dar prioridad a la evaluación del TPV en lugar de recurrir al método de prueba y error con el TPS de bajo coste.
TPU: Resistencia superior al desgaste y resistencia mecánica
El TPU suele ser más fiable que el caucho TPE estándar cuando las piezas deben soportar abrasión, estiramiento, impactos o flexiones repetidas. Es adecuado para aplicaciones como ruedas giratorias, correas de transmisión, equipamiento deportivo, fundas protectoras para teléfonos móviles y fundas para cables. Sin embargo, el TPU es sensible a la humedad; un secado inadecuado puede provocar rayas plateadas, burbujas de aire y la hidrólisis de las cadenas moleculares.
TPC y TPA: Para proyectos con unos límites máximos de rendimiento más elevados
El TPC y el TPA son adecuados para entornos caracterizados por una elevada fatiga, amplios rangos de temperatura, impactos a baja temperatura o contacto con aceites. Debido a su mayor coste de material y a la complejidad de su procesamiento, no son opciones adecuadas cuando el único objetivo es conseguir un “mejor tacto”.”
¿En qué circunstancias se debe optar por el plástico TPE para el moldeo por inyección?
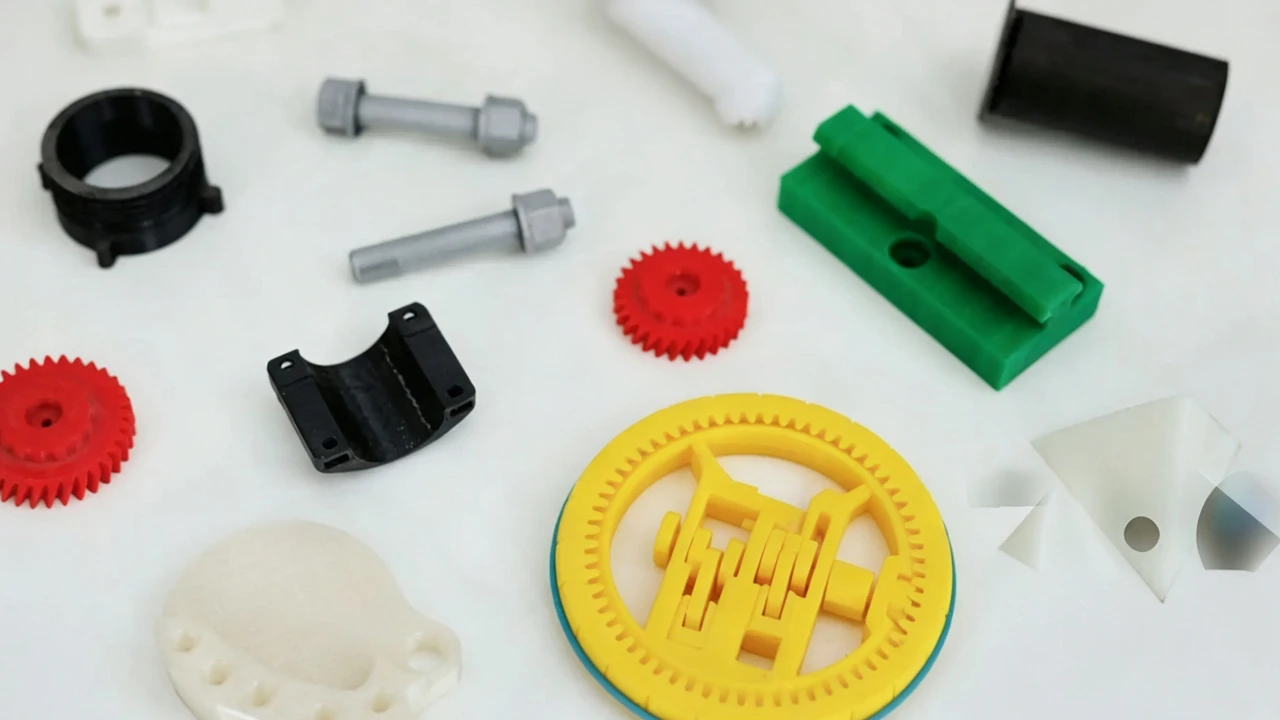
En general, conviene dar prioridad a las siguientes aplicaciones a la hora de evaluar los plásticos TPE:
El producto debe tener un tacto suave o una función antideslizante.
Los mangos de las herramientas, las zonas de agarre de los equipos médicos, los mandos de control y los equipos deportivos pueden beneficiarse de capas superficiales de tacto suave que mejoran la fricción y la comodidad. En este contexto, la dureza no es el único factor a tener en cuenta; también es necesario evaluar el rendimiento en cuanto a la fricción en condiciones que impliquen manos secas, manos mojadas, sudor y residuos aceitosos.
El producto requiere amortiguación, absorción de impactos o reducción del ruido.
El plástico TPE se puede utilizar para absorber golpes y vibraciones en aplicaciones como topes para robots, almohadillas amortiguadoras para dispositivos electrónicos, componentes del interior de los vehículos que reducen el ruido y piezas de protección para el transporte.
La pieza requiere flexiones repetidas o deformaciones elásticas.
Los elastómeros de TPE son adecuados para tapones de extremos de cables, bisagras flexibles, tapones antipolvo y botones. Sin embargo, durante el diseño deben evitarse las esquinas afiladas y las concentraciones localizadas de tensión; de lo contrario, incluso los mejores materiales se romperán por sus puntos más débiles.
El producto requiere un diseño integrado de hardware y software.
Cuando sea necesario fijar de forma permanente componentes flexibles a un bastidor rígido, hay que tener en cuenta servicios de sobremoldeo o moldeo por inyección de dos etapas. Los volúmenes de producción medios suelen ser adecuados para el sobremoldeado, mientras que los proyectos estables y de gran volumen facilitan la distribución del coste de la inversión en el molde bicolor.
El proyecto necesita ampliar rápidamente su producción.
Una vez finalizado el diseño y validados los materiales, el plástico TPE puede fabricarse de forma fiable utilizando moldes de múltiples cavidades y equipos automatizados, lo que lo hace adecuado para una transición gradual desde la validación en pequeños volúmenes hasta la producción en serie.
¿En qué circunstancias no se debe optar por el plástico TPE?
El componente debe soportar la compresión a altas temperaturas a largo plazo
En el caso de las juntas para altas temperaturas, las válvulas de vapor y los componentes sometidos a esterilizaciones repetidas a altas temperaturas, se debe dar prioridad a la evaluación del caucho de silicona, el FKM, el EPDM o el TPV especializado. El hecho de que un plástico TPE estándar pueda soportar una determinada temperatura durante un breve periodo de tiempo no significa que sea adecuado para un uso prolongado a esa temperatura.
El producto está en contacto continuo con combustible, disolventes aromáticos o medios altamente corrosivos
Las formulaciones estándar de SBS y SEBS pueden sufrir hinchamiento, ablandamiento o una disminución de sus prestaciones. Estas aplicaciones deben someterse a ensayos de inmersión, y deben realizarse comparaciones con TPU, TPC, TPV, FKM u otros materiales técnicos.
Esta pieza soporta la carga estructural principal
El plástico TPE es adecuado para aportar elasticidad, pero no es adecuado para sustituir al PA, al PBT, al PC o al metal a la hora de soportar cargas estructurales primarias. Los productos que combinan materiales duros y blandos suelen estar compuestos por un material base rígido que soporta la carga, mientras que el plástico TPE aporta las propiedades superficiales y elásticas.
Los requisitos de tolerancia son muy estrictos
Las piezas ultrasuaves son sensibles a la contracción, la contracción posterior, la fuerza de sujeción y la temperatura ambiente. Imponer tolerancias al plástico TPE de baja dureza que sean comparables a las de las piezas de POM o de metal suele acarrear elevados costes de ajuste del molde y de selección.
La demanda es muy baja y el diseño aún no se ha ultimado.
Si solo se necesitan unas pocas piezas prototipo, por lo general no resulta rentable desarrollar un molde de inyección desde el principio. En su lugar, primero puedes recurrir a la impresión 3D con materiales blandos, la fundición al vacío o el mecanizado para validar la estructura utilizando materiales alternativos, y después utilizar el moldeo por inyección en lotes pequeños para validar los materiales de producción.
No se ha encontrado ningún tipo específico que cumpla los requisitos normativos.
“No se puede dar por sentado que un ”TPE de calidad alimentaria“ o un ”TPE de grado médico» lo sea basándose únicamente en las declaraciones verbales de los proveedores. No se debe iniciar la producción en serie sin conocer los grados específicos, las declaraciones de conformidad, la trazabilidad de los lotes y los ensayos necesarios.
¿Para qué se utiliza el plástico TPE?
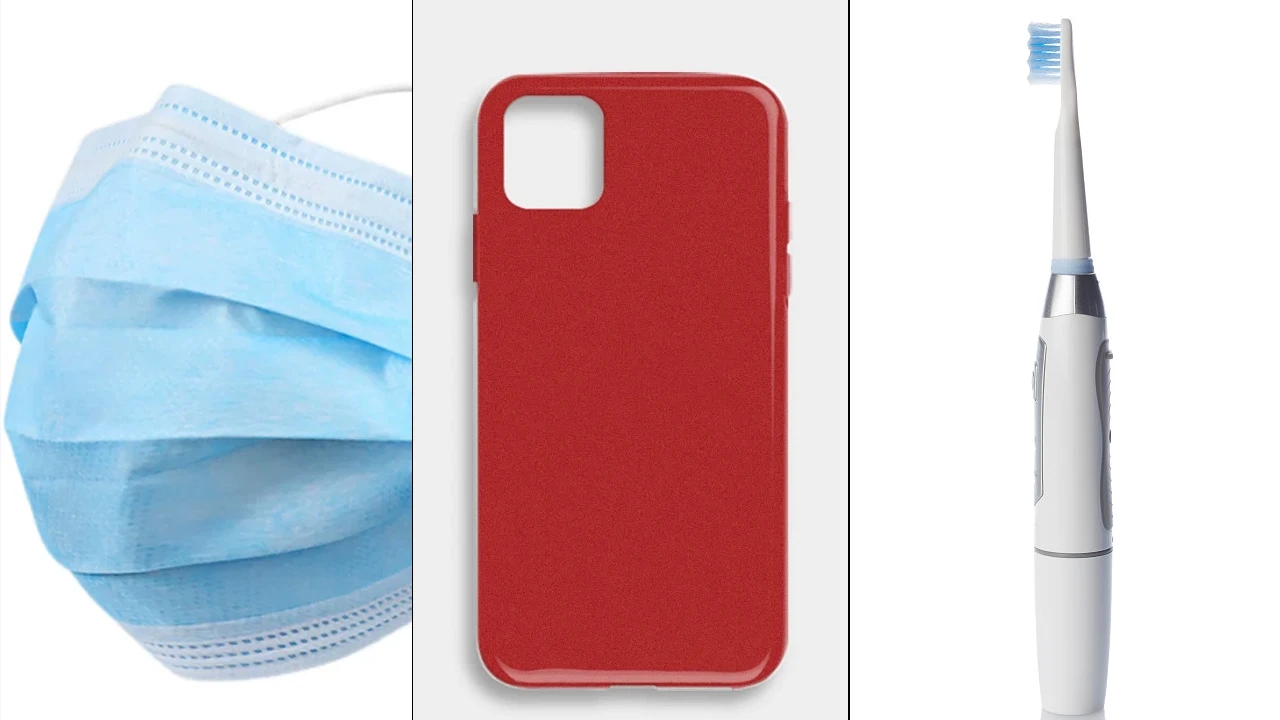
Recambios para automóviles
El plástico TPE se puede utilizar para juntas de puertas, fundas para mazos de cables, portavasos, cubiertas antipolvo, pomos interiores, almohadillas amortiguadoras, molduras de cristal y componentes flexibles en el compartimento del motor. En las aplicaciones interiores, hay que prestar atención al olor, a los COV y a la formación de vaho; en las aplicaciones exteriores, hay que tener en cuenta la exposición a los rayos UV, al ozono y a los ciclos térmicos; y en las aplicaciones del compartimento del motor, también hay que verificar la resistencia al aceite y al envejecimiento a altas temperaturas.
Electrónica de consumo
Entre sus aplicaciones más habituales se incluyen componentes para auriculares, fundas para teléfonos móviles, botones, pulseras para dispositivos wearables, fundas para cargadores y almohadillas antideslizantes. Los proyectos de electrónica de consumo suelen requerir una combinación de atractivo estético, tacto agradable, bajo nivel de olor, resistencia al sudor y buena adhesión a sustratos de PC/ABS.
Productos sanitarios
El plástico TPE de grado médico puede utilizarse para tubos, juntas, cámaras de goteo, mascarillas, zonas de agarre y conectores; sin embargo, es necesario verificar la seguridad de las formulaciones y los usos finales específicos. Los proveedores de materiales de grado médico suelen facilitar informes de ensayo específicos según la norma ISO 10993 o documentación reglamentaria, pero estos documentos no sustituyen automáticamente a la evaluación de riesgos y la validación requeridas para el dispositivo médico final. La documentación sobre el TPE de grado médico de Teknor Apex también vincula explícitamente el cumplimiento normativo a líneas de productos y formulaciones específicas, en lugar de al término general “TPE”.”
Componentes industriales y robóticos
El plástico TPE se puede utilizar para fuelles, fundas antipolvo, patas amortiguadoras de vibraciones, conectores flexibles, fundas para cables, recubrimientos protectores para sensores y topes mecánicos. Para aplicaciones industriales, se deben comprobar específicamente los lubricantes, los productos de limpieza, las tensiones cíclicas y la temperatura ambiente.
Bienes de consumo y herramientas
El plástico TPE se utiliza ampliamente en cepillos de dientes, maquinillas de afeitar, utensilios de cocina, herramientas eléctricas, juguetes y material deportivo para aportar un tacto suave y propiedades antideslizantes. Cuando estos productos entran en contacto con la piel, los alimentos o los niños, es necesario comprobar que cumplen con la normativa pertinente del mercado de destino.
Parámetros clave para el moldeo por inyección de plástico TPE
No existe un conjunto de parámetros único para el plástico TPE que sea válido para todos los sistemas. Los rangos que se indican a continuación sirven como punto de partida para el moldeo de prueba; los ajustes para la producción en serie deben basarse en la ficha técnica (TDS) del proveedor del material.
| Sistemas de materiales | Referencias habituales sobre la temperatura de fusión | Requisitos de secado | Principales riesgos relacionados con el procesamiento |
|---|---|---|---|
| TPS de tipo SBS/SEBS | 170–230 °C | La mayoría de los tipos estándar no lo requieren; los tipos especiales que absorben la humedad constituyen una excepción. | Rebabas, contracción, adherencia al molde, degradación térmica |
| TPO | 180–230 °C | Normalmente no es necesario | Marcas de rebabe, líneas de soldadura e irregularidades superficiales |
| TPV | 190–240 °C | No es necesario para la mayoría de los grados; para formulaciones especiales, consulte la ficha técnica del producto (TDS). | Superficie rugosa, relleno insuficiente |
| TPU | 190–230 °C | Normalmente se necesita una secadora con función de deshumidificación | Hidrólisis, hilos de plata, burbujas, fragilidad |
| TPC | 210–250 °C | Por lo general, hay que secarlo bien. | Hidrólisis, tiempo de retención excesivamente largo |
| TPA | 220–280 °C | Normalmente hay que secarlo | Absorción de humedad, degradación y variaciones dimensionales |
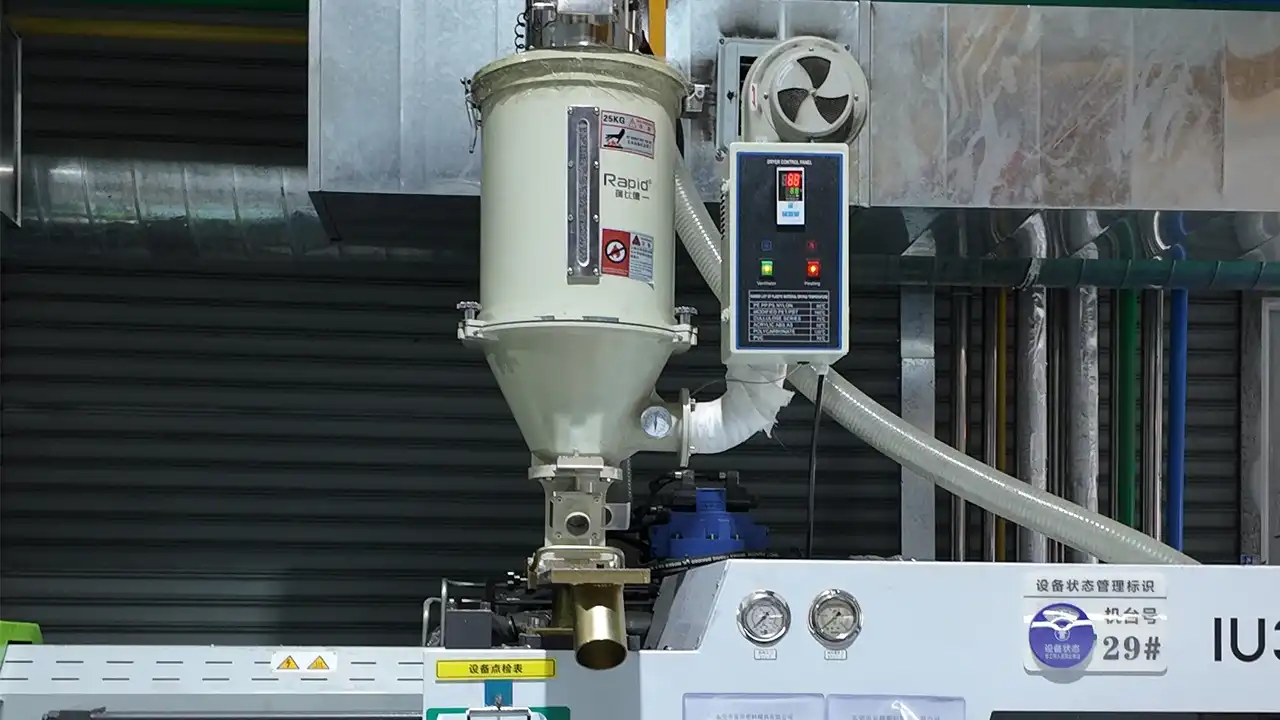
No des por sentado que el material está completamente seco solo porque se haya calentado la tolva. En el caso del TPU, el TPC y el TPA, el punto de rocío y la temperatura del aire de secado, el tiempo de secado, el espesor de la capa de material y el tiempo de exposición del material tras su entrada en la máquina influyen en el contenido final de humedad.
Proceso de moldeo por inyección de plástico TPE
Verificación y tratamiento previo del material
Antes de iniciar la producción en serie, compruebe el nombre del material, la denominación completa del grado, el número de lote, el color, el porcentaje de material reciclado y los requisitos de secado. Al cambiar de material, limpie a fondo la tolva, el tornillo y el canal caliente para evitar la contaminación cruzada entre diferentes compuestos de TPE u otras resinas.
Plastificación y control de la masa fundida
La mayoría de los TPE presentan un comportamiento de fluidez por cizallamiento, lo que significa que su viscosidad disminuye a velocidades de cizallamiento más altas, lo que permite el relleno de secciones más delgadas. Sin embargo, las altas velocidades de inyección no pueden compensar un diseño inadecuado de la entrada y los orificios de ventilación. Las velocidades excesivamente altas pueden provocar quemaduras, marcas de salpicaduras y rebabas.
Por lo general, la temperatura en la sección trasera del cilindro no debe ajustarse a un valor demasiado alto, ya que esto puede provocar fácilmente la formación de puentes en la entrada de alimentación o el ablandamiento prematuro del material. Evita dejar plástico TPE en el cilindro o en el canal caliente durante períodos prolongados cuando la máquina esté parada.
Presión de llenado y mantenimiento
La velocidad de inyección debe ser rápida, estable y sin cizallamiento excesivo. La presión de mantenimiento solo es necesaria hasta que se solidifique la entrada de material. Una presión de mantenimiento excesiva no resuelve todos los problemas de contracción; por el contrario, puede provocar rebabas, tensiones internas y dificultades a la hora de desmoldar.
Enfriamiento y desmoldeo
Incluso cuando la superficie del plástico TPE blando se ha enfriado, el interior puede seguir siendo propenso a la deformación. Una expulsión prematura puede dejar marcas de los pasadores de expulsión, arañazos o deformaciones permanentes. El molde debe utilizar pasadores de expulsión más grandes, placas de expulsión o expulsión asistida por aire para reducir la presión localizada.
Aspectos clave a tener en cuenta en el diseño de piezas de plástico TPE y de moldes
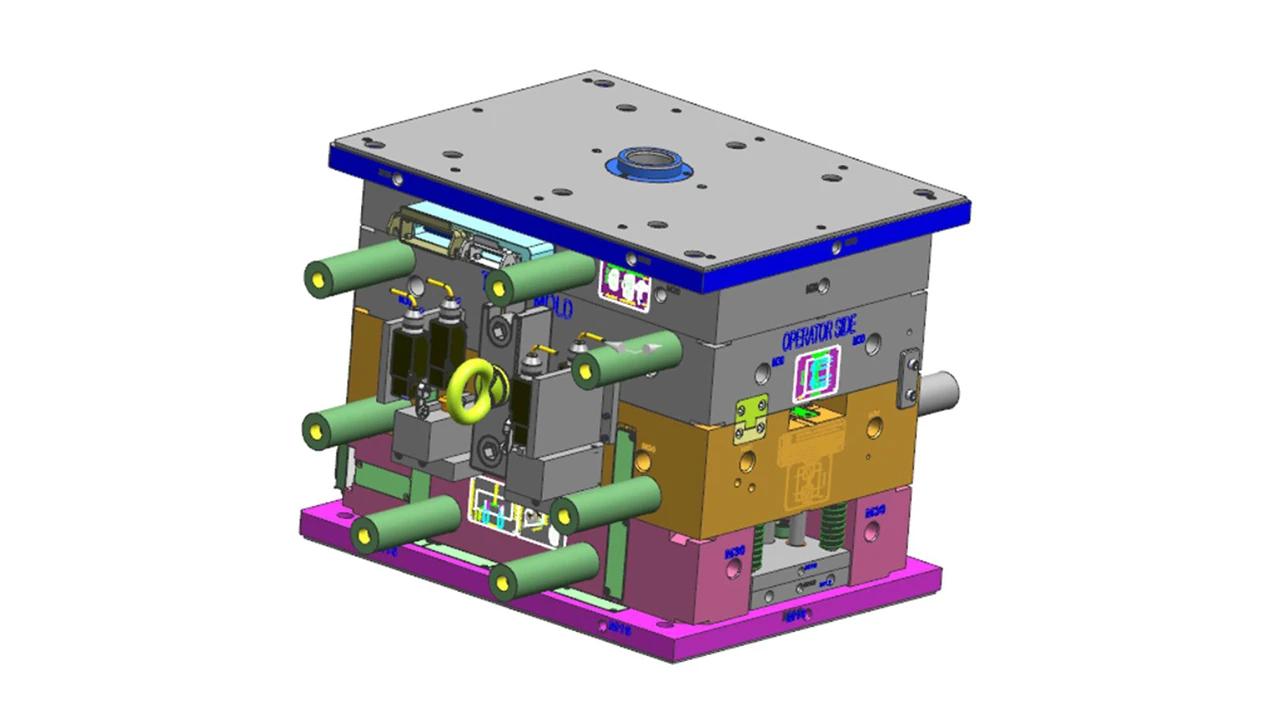
Mantener un espesor uniforme de la pared
Los cambios bruscos en el espesor de la pared pueden provocar estancamiento del flujo, cavitación, marcas de hundimiento y un enfriamiento desigual. Por lo general, un espesor de entre 1 y 3 mm puede servir como rango de diseño preliminar para muchas piezas de plástico TPE de tamaño pequeño y mediano, aunque el espesor real sigue dependiendo de la longitud del flujo, la dureza y la funcionalidad.
Las secciones gruesas deben vaciarse
Aumentar el espesor no mejora necesariamente la fiabilidad de las piezas blandas. Las zonas excesivamente gruesas pueden prolongar el tiempo de enfriamiento, aumentar la contracción y reducir la estabilidad dimensional. Por lo general, un enfoque más adecuado consiste en proporcionar soporte mediante nervaduras, redondeos y marcos rígidos.
Prever ángulos de calado suficientes
Los materiales blandos presentan una alta fricción y tienden a adherirse al núcleo. En las zonas de extracción del núcleo prolongadas, se recomienda empezar por evaluar un ángulo de desmoldeo de entre 3° y 5° en un lado; las superficies con textura profunda requieren ángulos de desmoldeo mayores.
La ventilación debe ser lo suficientemente fina
En el caso de los plásticos TPE a base de estireno, Avient recomienda una profundidad típica de la ranura de ventilación final de entre 0,012 y 0,025 mm aproximadamente. Las ranuras de ventilación excesivamente profundas pueden provocar rebabas, mientras que las demasiado poco profundas pueden dar lugar a quemaduras, inyecciones incompletas y una menor resistencia de la línea de soldadura.
Gates debería dar prioridad a la entrada en zonas más densas
La ubicación de los puntos de inyección debe garantizar que el recorrido del flujo sea lo más equilibrado posible, evitando al mismo tiempo las zonas sometidas a grandes tensiones y las superficies estéticas críticas. Los materiales blandos son propensos a la formación de hilos; por lo tanto, los puntos de inyección ocultos y los de precisión deben validarse para cada tipo específico de material.
Causas habituales de fallo en el sobremoldeo de plástico TPE
La causa más habitual de los fallos en el sobremoldeado no es una presión de inyección insuficiente, sino más bien una combinación incorrecta de materiales desde el principio.
Por lo general, resulta fácil encontrar un TPE a base de poliolefinas adecuado para la unión a sustratos de PP; sin embargo, el ABS, el PC, el PC/ABS y el PA requieren grados modificados con adhesivo desarrollados específicamente para estos materiales polares. Los metales o los materiales de baja energía superficial suelen requerir uniones mecánicas, un tratamiento superficial o una imprimación.
La fiabilidad de la unión también depende de:
- Independientemente de si la superficie del sustrato contiene aceite, agente desmoldeante o humedad;
- Si la temperatura del sustrato es suficiente;
- El tiempo de reposo entre los ciclos de moldeo por inyección secundaria;
- Si la temperatura de fusión del TPE favorece la difusión interfacial;
- El espesor del sobremoldeado y la dirección del flujo;
- Si los orificios pasantes, los socavados y las ranuras se han diseñado para proporcionar un enclavamiento mecánico;
- Desprendimiento, sudor y cambios de temperatura en el entorno real de funcionamiento del producto.
Las tablas de compatibilidad solo sirven para reducir las opciones de materiales; no sustituyen a los ensayos de moldes. En el caso de productos críticos, las probetas deben fabricarse con el sustrato definitivo y el TPE definitivo para someterlas a ensayos de pelado a 90° o 180°, de envejecimiento y de condiciones ambientales. Para obtener más información sobre los métodos de diseño estructural, consulta “¿Qué es el sobremoldeo? Proceso, diseño y aplicaciones.”
Defectos habituales en el moldeo por inyección de plástico TPE y sus soluciones
| Defectos | Causas habituales | Áreas de inspección prioritarias |
|---|---|---|
| Flash | Baja viscosidad del material, desgasificación excesiva y fuerza de sujeción insuficiente | Reducir la velocidad y la temperatura en esa zona e inspeccionar la línea de separación |
| Escasez de materiales | Temperatura de fusión baja, entrada pequeña y ventilación insuficiente | Mejorar la fluidez efectiva, ampliar la entrada y mejorar la ventilación |
| Sendero | Variaciones en la velocidad de llenado, cambios bruscos en el espesor de la pared y una ubicación incorrecta de la entrada de material | Optimización de las curvas de velocidad y las trayectorias de flujo |
| Carbonizado | Aire estancado, aire comprimido a alta velocidad, materiales que permanecen en su sitio durante demasiado tiempo | Aumentar el escape al final de la línea para reducir el tiempo de permanencia |
| Hilos plateados o burbujas | Absorción de humedad o degradación térmica del material | Comprueba el contenido real de humedad y el sistema de secado |
| Marca del dedal | La pieza es demasiado blanda, la refrigeración es insuficiente y la zona de expulsión es demasiado pequeña. | Aumenta el tiempo de enfriamiento, aumenta el diámetro del pasador de expulsión o utiliza una placa de expulsión. |
| Seguir el guion | Ángulo de desmoldeo insuficiente, núcleo muy bien recubierto, superficie demasiado lisa | Aumenta la pendiente, ajusta la textura y utiliza la salida de aire |
| Deslaminación del revestimiento de caucho | Incompatibilidad de materiales, contaminación del sustrato o baja temperatura | Cambiar el grado de adhesión y añadir enclavamientos mecánicos |
| Deformación | Diferencias en la contracción del flujo, presión de retención excesiva y enfriamiento desigual | Ajusta los circuitos de la compuerta, de mantenimiento de presión y de refrigeración |
TPE frente a PVC: ¿cuál deberías elegir?
Al comparar el TPE y el PVC, no hay que centrarse únicamente en el precio unitario de los materiales. Por el contrario, hay que comparar el rendimiento, el cumplimiento normativo y los costes de procesamiento y montaje a lo largo de todo el ciclo de vida del producto.
| Elementos de comparación | Plástico TPE | PVC flexible |
|---|---|---|
| Recuperación elástica | Normalmente es mejor | Dependiendo del sistema de plastificantes, pueden producirse cambios con el paso del tiempo |
| Flexibilidad a bajas temperaturas | La mayoría de los modelos compatibles obtuvieron buenos resultados | Algunas formulaciones se endurecen a bajas temperaturas |
| Resistencia al fuego | Se requiere una formulación especializada ignífuga | El PVC tiene una buena resistencia intrínseca al fuego |
| Densidad del material | Normalmente más bajo | Normalmente más alto |
| Método de plastificación | Basados en estructuras de elastómeros o sistemas de compuestos | La suavidad se consigue principalmente mediante el uso de plastificantes |
| Sobremoldeado | Se pueden desarrollar formulaciones adhesivas para materiales como el PP, el ABS, el PC y el PA | Se adhiere fácilmente a sustratos de PVC |
| Riesgos del procesamiento | Los principales problemas son la absorción de humedad, la contracción, las rebabas y la adherencia al molde | El sobrecalentamiento provoca su degradación y la liberación de gases corrosivos |
| Reutilización de los residuos de producción | Normalmente, limpiar un solo material resulta más fácil | Se puede reciclar, pero la clasificación y el control de la estabilidad térmica son más complejos |
| Coste | Los grados estándar suelen ser de mayor calidad que el PVC blando. | Normalmente más bajo |
| Ventajas principales | Rebote, sensación, rendimiento a bajas temperaturas, recubrimiento de goma blanda y dura | Sistemas de cables y tubos rentables, ignífugos y de eficacia probada |
Si un producto da prioridad a la resistencia, la flexibilidad a bajas temperaturas, un recubrimiento blando o duro, una baja densidad o una estrategia de materiales sin PVC, suelo decantarme por el TPE.
Si en un proyecto se da gran prioridad a los costes de las materias primas o a la resistencia intrínseca al fuego, o si los productos y los sistemas de certificación existentes ya se basan en el PVC blando, el PVC puede ser la opción más razonable. El PVC blando moderno también puede utilizar plastificantes sin ftalatos, por lo que la suposición de que “todo el PVC es perjudicial” no debería servir de base para la selección de materiales.
Del mismo modo, el plástico TPE no es intrínsecamente seguro, libre de aditivos ni biodegradable. Es necesario verificar la composición específica del TPE en lugar de basarse únicamente en la denominación general de la categoría del material. Para obtener información sobre las propiedades y las limitaciones de procesamiento del PVC, consulte el artículo de Dimud sobre los materiales de PVC y los datos pertinentes que figuran en el base de datos de materiales para moldeo por inyección.
¿Cómo podemos controlar el coste total de un proyecto con plástico TPE?
Basarse únicamente en comparaciones del precio por kilogramo puede llevar fácilmente a elegir un material inadecuado. El verdadero coste unitario incluye:
Coste por unidad = Consumo de material + Tiempo de ciclo de inyección + Amortización del molde + Pérdida por desechos + Procesamiento secundario + Montaje + Control de calidad
Un tipo de TPE más barato podría acabar costando más que uno con un rendimiento más estable si requiere tiempos de enfriamiento más largos, produce rebabas excesivas o provoca la delaminación en el sobremoldeado. Por el contrario, un TPE de grado de unión con un precio unitario más elevado podría, de hecho, reducir el coste total del producto al eliminar la necesidad de adhesivos, tornillos y montaje manual.
En el caso de las empresas emergentes y los proyectos de nuevos productos, recomiendo llevar a cabo una validación con lotes pequeños utilizando materiales reales antes de optar por moldes de múltiples cavidades y soluciones de automatización. En el caso de los productos consolidados, hay que centrarse en evaluar los tiempos de ciclo, el número de cavidades, las estrategias de reutilización de material triturado, la extracción automatizada de piezas y la integración en el montaje.
Dimud presta apoyo en todo el proceso —desde el diseño para la fabricación (DFM), el desarrollo de moldes y la validación de pruebas hasta la producción en serie— a través de su servicios de moldeo por inyección de plásticos.
PREGUNTAS FRECUENTES
El TPE se comporta más como el caucho en cuanto a sus prestaciones, pero más como un termoplástico en cuanto a su procesamiento. Es elástico, pero puede calentarse hasta fundirse y procesarse mediante moldeo por inyección o extrusión.
No existe un único material que sea universalmente superior. Cuando se requieren resistencia a la deformación, flexibilidad a bajas temperaturas y sobremoldeado, el plástico TPE suele ser la mejor opción; cuando se necesita un bajo coste, retardancia al fuego inherente o un sistema de PVC de probada eficacia, el PVC blando puede resultar más adecuado.
No se puede afirmar de manera general que todo el caucho TPE sea seguro. La idoneidad solo puede confirmarse una vez que se haya demostrado que un tipo concreto cumple los requisitos relativos al contacto con alimentos, al ámbito médico, a la biocompatibilidad o a las restricciones químicas para la aplicación prevista, y haya sido sometido a la validación necesaria del producto acabado.
Una pieza de plástico TPE entera no es lo mismo que una partícula de microplástico, pero el corte, el desgaste, el envejecimiento o una eliminación inadecuada pueden dar lugar a partículas de polímero de menos de 5 mm. El hecho de que un material pueda refundirse no significa que sea biodegradable. La Comisión Europea también define los microplásticos como partículas de plástico que suelen ser inferiores a 5 mm y difíciles de eliminar del medio ambiente.
Pasar de los nombres de los materiales a soluciones de producción en serie verificables
A la hora de elegir un plástico TPE, la verdadera pregunta no es “¿Cuál es el mejor TPE?”, sino más bien:
¿Qué grado de flexibilidad debe tener esta pieza? ¿A qué temperatura funcionará? ¿Con qué sustancias entrará en contacto? ¿Durante cuánto tiempo debe mantener su fuerza de sellado? ¿Sobre qué sustrato se sobremoldeará? ¿Cuál es el volumen de producción previsto? ¿A qué mercado va dirigido el producto?
Solo una vez respondidas estas preguntas se podrán determinar con precisión el sistema de materiales del plástico TPE, su dureza, su nivel de adhesión, la estructura del molde y las normas de ensayo.
Dimud Cuenta con capacidades integradas en la fabricación de moldes, el mecanizado CNC, el moldeo por inyección y el montaje electrónico. Para los proyectos de TPE, podemos realizar análisis de DFM (diseño para la fabricación) desde la fase de diseño del producto para evaluar la compatibilidad de los materiales, las estructuras de sobremoldeo, la contracción, la ventilación, el desmoldeo y los tiempos de ciclo de la producción en serie. Esto ayuda a los clientes a pasar sin problemas de la validación del prototipo a la producción estable, en lugar de descubrir —solo una vez finalizado el molde— que los materiales no se adhieren o que las piezas no funcionan de forma fiable a largo plazo.