Lorsque votre produit nécessite un toucher souple, une reprise élastique, une absorption des chocs, des propriétés d'étanchéité ou le surmoulage de matériaux souples et rigides, le TPE est généralement le matériau de choix pour le moulage par injection. Cependant, le terme “ TPE ” ne désigne ni une nuance spécifique, ni une résine aux propriétés fixes ; il fait plutôt référence à toute une famille d’élastomères thermoplastiques, dont les différents types présentent des variations importantes en termes de résistance à la chaleur, de résistance à l’huile, de déformation rémanente après compression, de résistance à l’abrasion et de coût.
Par conséquent, se contenter d'indiquer “ TPE 70A ” lors du choix d'un matériau est loin d'être suffisant. Deux matériaux TPE présentant la même dureté peuvent présenter des différences significatives : l’un peut être adapté au surmoulage sur du PP tandis que l’autre n’est compatible qu’avec l’ABS ; l’un peut résister à un contact prolongé avec de l’huile lubrifiante, tandis que l’autre risque de gonfler et de ramollir en l’espace de quelques jours seulement.
Cet article aidera les ingénieurs produit, les responsables des achats, les équipes de R&D et les start-ups spécialisées dans le matériel informatique à résoudre plusieurs problèmes concrets :
- Qu'est-ce que le TPE exactement ?
- Comment choisir entre les différents types de TPE ?
- Quels sont les projets adaptés — ou non — au plastique TPE ?
- Comment gérer les risques liés au moulage par injection de TPE, au surmoulage et à la production en série ?
- En quoi le TPE se distingue-t-il du PVC ?
Qu'est-ce que le TPE ?
TPE est l'acronyme de « élastomère thermoplastique ». Le TPE présente, à température ambiante, une souplesse, une élasticité et une résilience similaires à celles du caoutchouc ; cependant, lorsqu'il est chauffé, il fond, s'écoule et peut être moulé par injection, tout comme les thermoplastiques classiques.
C'est là le principal avantage technique du TPE : il allie, dans une certaine mesure, les caractéristiques des élastomères et des thermoplastiques.
Le caoutchouc traditionnel nécessite généralement une vulcanisation. Une fois la vulcanisation terminée, les chaînes moléculaires forment une structure réticulée permanente, et le matériau ne peut plus être refondu. Le TPE tire son élasticité d’une structure physique réversible : lorsqu’il est chauffé, la phase rigide se ramollit, permettant au matériau de s’écouler ; lors du refroidissement, la structure se reforme et l’élasticité est rétablie. Il peut donc être transformé à l’aide de techniques telles que le moulage par injection, l’extrusion, le moulage par soufflage, le moulage par injection bicolore et le surmoulage.
“Le terme ” caoutchouc TPE » est une appellation courante et informelle utilisée sur le marché pour souligner le toucher et l’élasticité de ce matériau, qui s’apparentent à ceux du caoutchouc ; toutefois, à proprement parler, le plastique TPE n’est pas identique au caoutchouc naturel, à l’EPDM, au NBR ou au caoutchouc de silicone.
Le TPR et le TPE ne sont pas non plus deux concepts parallèles. Le TPR désigne généralement les élastomères thermoplastiques à base de styrène des systèmes SBS ou SEBS, qui constituent une branche de la famille des TPE. Pour en savoir plus sur la relation entre les deux, vous pouvez consulter l'article de Dimud intitulé Guide sur le plastique TPR.
Comment fonctionne le plastique TPE ?
La plupart des plastiques TPE contiennent à la fois des “ phases dures ” et des “ phases molles ”.”
La phase souple est responsable de l'étirement, de la flexion, de l'amortissement et de la résilience ; la phase rigide forme, à température ambiante, des structures s'apparentant à des liaisons transversales physiques, qui limitent le glissement permanent des chaînes moléculaires et permettent au matériau de reprendre sa forme initiale après déformation.
Lorsque le TPE est chauffé à des températures de transformation, la phase dure se ramollit ou fond, ce qui entraîne la disparition temporaire de la structure physiquement réticulée d’origine ; cela permet au matériau de s’écouler par la buse et de remplir la cavité du moule sous l’action de la vis. Lors du refroidissement, la phase dure se reforme, rétablissant ainsi l’élasticité et la stabilité dimensionnelle de la pièce.
La structure du TPV est légèrement différente. Le TPV se compose généralement de particules de caoutchouc EPDM vulcanisées dynamiquement, dispersées dans une matrice thermoplastique, telle que le PP. Bien que la phase caoutchouteuse soit réticulée chimiquement, la matrice thermoplastique continue conserve sa capacité d'écoulement à l'état fondu, ce qui permet de transformer ce matériau TPE à l'aide d'équipements thermoplastiques classiques.
C'est également pour cette raison que les différents composés de TPE ne peuvent pas être comparés uniquement sur la base de leur dureté. Les polymères de base, les huiles plastifiantes, la teneur en PP, les charges, les retardateurs de flamme, les stabilisants UV, les mélanges-maîtres de couleur et les modificateurs d'adhérence influencent tous les propriétés finales.
Principales propriétés et caractéristiques techniques du TPE
| Spécifications techniques | Contexte ou manifestations courantes | Conséquences sur la conception des produits |
|---|---|---|
| Dureté | Environ Shore A 5 à 95, certaines nuances pouvant atteindre l'échelle Shore D | Détermine le toucher, la déformation, le démoulage et la pression d'étanchéité |
| Densité | 0,85–1,30 g/cm³ | Influence le poids des pièces et le coût des matériaux par unité de volume |
| Résistance à la traction | 2 à 50 MPa | Les valeurs TPU et TPC sont généralement supérieures à celles du TPS standard |
| Allongement à la rupture | 200%–800% | Elle ne peut à elle seule garantir la résilience à long terme |
| Température de fonctionnement | De -50 °C à plus de 150 °C, selon le système | Il existe des différences notables entre le TPS standard et les TPC/TPA haute performance. |
| Taux de retrait lors du moulage par injection | Environ 0,31 TP3T à 2,51 TP3T pour les systèmes à base de styrène | Les formulations SEBS et ultra-souples présentent généralement un retrait plus important |
| Résistance chimique | De « bien » à « excellent » | Les essais doivent porter sur différentes combinaisons d'huile, de carburant et de produits de nettoyage, ainsi que sur différentes durées d'exposition. |
| Résistance aux UV | Cela dépend du polymère et du stabilisant | Le SBS n'est pas adapté à une utilisation directe et prolongée en extérieur. |
| Capacité de coloration | En général, c'est mieux | Le TPS de couleur naturelle est particulièrement adapté à la conception esthétique des produits de grande consommation. |
| Propriétés d'isolation électrique | Dans l'ensemble, c'est bien | Le type de produit doit tout de même être choisi en fonction de la tension, de la température et des exigences UL. |
Dans le cadre de projets, nous ne nous intéressons généralement pas uniquement à la résistance à la traction. Pour les poignées, les boutons, les joints ou les composants amortissant les vibrations, les paramètres les plus pertinents sont les suivants :
- Dureté Shore A ou Shore D (voir les normes ASTM D2240 ou ISO 868) ;
- Déformation rémanente après compression (la température, le taux de compression et la durée doivent être précisés) ;
- Résistance à la traction et allongement à la rupture ;
- Résistance à la déchirure ;
- Résistance à l'abrasion ;
- Résistance aux basses températures et vieillissement à haute température ;
- Résistance au décollement (adhérence au support) ;
- Résistance aux UV, à l'ozone, à la transpiration, aux huiles et graisses, ainsi qu'aux produits nettoyants ;
- Exigences de la norme UL 94, relatives au contact alimentaire ou à la biocompatibilité.
D'après mon expérience, le simple fait d'indiquer à un fournisseur que l'on a besoin d'un “ plastique TPE de 70 A ” ne constitue pas une spécification de matériau adéquate. La dureté n'est qu'un point de départ, et non le critère déterminant pour le choix du matériau.
Avantages du plastique TPE
Aucune vulcanisation requise ; adapté à une production en série à haut rendement
Le caoutchouc traditionnel nécessite une période de vulcanisation, tandis que le TPE prend principalement sa forme par refroidissement après avoir été injecté dans le moule. Pour les pièces de petite et moyenne taille présentant une structure bien conçue, les cycles de production sont généralement plus courts et l'automatisation est plus facile à mettre en œuvre.
Permet le moulage conjoint de matériaux souples et rigides
Le TPE peut être surmoulé sur des structures en PP, ABS, PC, PC/ABS, PA ou en métal afin d'assurer des fonctions antidérapantes, d'étanchéité, d'amortissement et d'isolation. Une solution de surmoulage bien conçue peut permettre de se passer d'adhésifs, de vis ou de composants souples distincts, réduisant ainsi les coûts d'assemblage et les points de défaillance potentiels.
La dureté, le toucher et la couleur sont réglables
En ajustant la composition du polymère de base, de l'huile, des charges et des additifs dans le composé TPE, il est possible d'obtenir toute une gamme de niveaux de dureté — allant d'une texture semblable à celle d'un gel à une texture semi-rigide — ainsi que des textures sèches, soyeuses, à fort coefficient de frottement ou mates.
Les déchets de production peuvent être refondus
Les matières plastiques TPE issues des carottes et des moules d'essai qui sont homogènes, propres et n'ont pas subi de dégradation thermique importante peuvent généralement être réutilisées dans des proportions contrôlées. Cependant, le fait qu'elles soient “ réutilisables ” ne signifie pas qu'elles peuvent être recyclées indéfiniment. L'historique thermique, la contamination, la couleur et les structures multimatières peuvent tous limiter la proportion de matière recyclée pouvant être utilisée.
Permet de réduire le nombre de pièces
À un volume de production adéquat, le surmoulage de TPE permet d'intégrer en un seul composant une armature rigide, une surface douce au toucher, un bord d'étanchéité et une structure amortissante. Si le coût unitaire du matériau peut augmenter, les coûts globaux liés à l'assemblage, aux stocks et au contrôle qualité du produit peuvent en revanche diminuer.
Limites du plastique TPE
Le TPE n'est pas un substitut universel au silicone, à l'EPDM ou à tous les types de PVC souple.
La propriété du TPE la plus souvent surestimée est sa capacité d'étanchéité à long terme. Ce n’est pas parce qu’une pièce reprend rapidement sa forme initiale lorsqu’on appuie dessus à la main qu’elle conservera sa force d’étanchéité après 1 000 heures de compression à 80 °C. La sensation que procure le matériau à température ambiante et sa déformation permanente sous compression à haute température sont deux paramètres distincts.
Parmi les autres limites courantes, on peut citer :
- Les grades TPS standard présentent une résistance limitée à la chaleur, à l'huile et aux solvants ;
- Les nuances ultra-tendres sont sujettes à l'adhérence des moules, à la déformation et aux marques de broches d'éjection ;
- Les TPE à faible dureté présentent généralement un retrait plus important et une stabilité dimensionnelle moindre ;
- Des températures élevées, un cisaillement important ou des temps de séjour excessifs peuvent entraîner une dégradation, des odeurs et une décoloration ;
- Les huiles ou les composants de faible poids moléculaire présents dans certaines formulations peuvent migrer vers la surface ;
- Les matériaux ne s'assemblent pas naturellement simplement parce qu'ils sont tous deux classés dans la catégorie “ TPE ” ;
- Des nuances spécialisées sont nécessaires pour répondre aux exigences en matière de résistance au feu, d'applications médicales, de contact alimentaire et de faible odeur ;
- Les TPE ne sont généralement pas adaptés à une utilisation en tant qu'éléments structurels porteurs à haute rigidité.
Quels sont les différents types de plastique TPE ?
Les six principaux types de TPE couramment utilisés dans l'industrie sont les suivants.
| Type | Principales caractéristiques | Applications typiques | Principales limites |
|---|---|---|---|
| TPS, TPE-S ou SBC | Doux, facile à teindre, relativement peu coûteux et facile à travailler | Poignées, jouets, boutons et objets du quotidien recouverts de caoutchouc | Résistance thermique, résistance à l'huile et déformation rémanente après compression moyennes |
| TPO | Faible densité, résistant aux intempéries et présentant une bonne résistance aux produits chimiques | Équipements intérieurs et extérieurs pour l'automobile, composants de protection et éléments architecturaux | Ils sont généralement moins élastiques et plus souples au toucher que le TPS |
| TPV | Résistant à la chaleur, aux intempéries et à la fatigue, avec une bonne résistance à long terme | Joints, manchons, soufflets et garnitures d'étanchéité pour l'automobile | Son prix est supérieur à celui d'un TPS standard, et les options de conception sont relativement limitées |
| TPU | Résistant à l'abrasion, résistant à la déchirure, très résistant et raisonnablement résistant à l'huile | Roulettes, capots de protection, câbles, pièces mobiles | Hygroscopique ; doit généralement être soigneusement séché avant le moulage par injection |
| TPC ou TPE-E | Résistant à la chaleur, à la fatigue et à l'huile, et offrant d'excellentes performances dynamiques | Soufflets, flexibles et raccords industriels pour l'automobile | La dureté est généralement élevée, et le coût du matériau est relativement élevé |
| TPA, PEBA ou COPA | Souplesse à basse température, légèreté et résistance à la fatigue | Cathéters médicaux, équipements sportifs, tuyaux flexibles de précision | Coût élevé ; exigences strictes en matière de contrôle du séchage et de la transformation |
TPS : le TPE au toucher doux le plus courant
Le TPS englobe le SBS, le SIS, le SEBS et d’autres systèmes de copolymères à blocs de styrène. Le SBS offre des coûts réduits et une mise en œuvre aisée, mais présente une résistance relativement faible aux UV et au vieillissement thermique. Le SEBS, étant hydrogéné, présente une résistance supérieure aux intempéries, à la chaleur et à l’oxydation, ce qui le rend mieux adapté aux biens de consommation haut de gamme, aux formulations à usage médical et aux composants destinés à une utilisation à long terme.
TPO : Convient aux applications légères et aux environnements extérieurs
Le TPO est principalement composé de polyoléfines et se caractérise par une faible densité ainsi que par une bonne résistance à l'eau, aux produits chimiques et aux intempéries. Bien que le TPO soit fréquemment utilisé pour les pare-chocs automobiles, les revêtements intérieurs et les grands composants de protection, il ne constitue généralement pas le premier choix lorsqu'on recherche un toucher ultra-doux.
TPV : plus proche du caoutchouc pour une durée de vie prolongée
Le TPV est particulièrement adapté aux pièces nécessitant des cycles de compression répétés, une résistance au vieillissement thermique, une résistance aux intempéries et une conservation de la forme à long terme. Si un projet concerne des joints automobiles, des soufflets de protection sous le capot ou des soufflets industriels, je privilégie généralement l’évaluation du TPV plutôt que de recourir à des essais et erreurs avec du TPS à bas coût.
TPU : résistance à l'usure et résistance mécanique supérieures
Le TPU est souvent plus fiable que le caoutchouc TPE standard lorsque les pièces doivent résister à l'abrasion, à l'étirement, aux chocs ou à des flexions répétées. Il convient à des applications telles que les roulettes, les courroies de transmission, les équipements sportifs, les coques de protection pour téléphones portables et les gaines de câbles. Cependant, le TPU est sensible à l’humidité ; un séchage insuffisant peut entraîner l’apparition de stries argentées, de bulles d’air et l’hydrolyse des chaînes moléculaires.
TPC et TPA : pour les projets dont les plafonds de performance sont plus élevés
Le TPC et le TPA conviennent aux environnements caractérisés par une forte fatigue, de larges plages de température, des chocs à basse température ou un contact avec des huiles. En raison du coût plus élevé de ces matériaux et de la complexité de leur mise en œuvre, ils ne constituent pas un choix approprié lorsque le seul objectif est d’obtenir un “ meilleur toucher ”.”
Dans quelles circonstances faut-il opter pour le TPE en moulage par injection ?
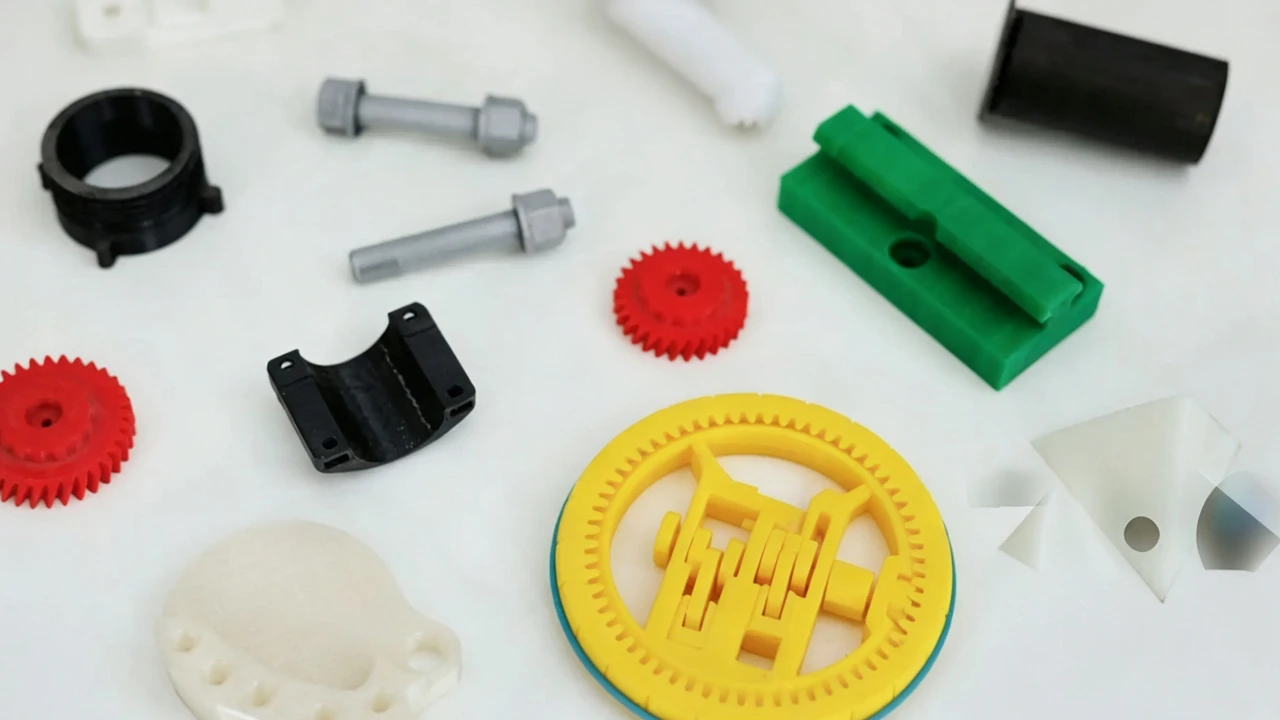
Les applications suivantes méritent généralement d'être privilégiées dans le cadre de l'évaluation des plastiques TPE :
Ce produit doit offrir un toucher doux ou une fonction antidérapante.
Les manches d'outils, les zones de préhension des équipements médicaux, les boutons de commande et les équipements sportifs peuvent bénéficier de revêtements « soft-touch » qui améliorent l'adhérence et le confort. Dans ce contexte, la dureté n'est pas le seul facteur à prendre en compte ; les performances en matière d'adhérence doivent également être testées dans des conditions impliquant des mains sèches, des mains mouillées, de la sueur et des résidus huileux.
Ce produit nécessite un rembourrage, une absorption des chocs ou une réduction du bruit.
Le TPE peut être utilisé pour absorber les chocs et les vibrations dans des applications telles que les butées de fin de course pour robots, les coussinets amortisseurs pour appareils électroniques, les composants d'intérieur automobile destinés à réduire le bruit et les pièces de protection pour le transport.
La pièce doit subir des flexions répétées ou des déformations élastiques
Les élastomères TPE conviennent à la fabrication d'embouts de câbles, de charnières souples, de capuchons anti-poussière et de boutons. Il convient toutefois d'éviter les angles vifs et les concentrations de contraintes localisées lors de la conception ; sinon, même les meilleurs matériaux finiront par se déchirer au niveau de leurs points les plus faibles.
Ce produit nécessite une conception matérielle et logicielle intégrée.
Lorsque des composants souples doivent être fixés de manière permanente à un châssis rigide, pensez à services de surmoulage ou moulage par injection en deux étapes. Les volumes de production moyens se prêtent généralement bien au surmoulage, tandis que les projets stables à grand volume permettent de répartir plus facilement le coût d'investissement lié au moule bicolore.
Le projet doit rapidement augmenter sa production.
Une fois la conception finalisée et les matériaux validés, le TPE peut être produit de manière fiable à l'aide de moules à plusieurs cavités et d'équipements automatisés, ce qui permet une transition progressive de la validation en petites séries à la production en série.
Dans quelles circonstances faut-il éviter d'opter pour le TPE ?
Le composant doit résister à une compression à haute température sur le long terme
Pour les joints résistants aux hautes températures, les vannes à vapeur et les composants soumis à des stérilisations répétées à haute température, il convient de privilégier l'évaluation du caoutchouc silicone, du FKM, de l'EPDM ou d'un TPV spécialisé. Le fait qu'un TPE standard puisse supporter une certaine température pendant une courte durée ne signifie pas pour autant qu'il soit adapté à une utilisation à long terme à cette température.
Le produit est en contact permanent avec du carburant, des solvants aromatiques ou des milieux hautement corrosifs.
Les formulations standard SBS et SEBS peuvent présenter un gonflement, un ramollissement ou une baisse de performances. Ces applications doivent faire l'objet d'essais d'immersion, et des comparaisons doivent être effectuées avec du TPU, du TPC, du TPV, du FKM ou d'autres matériaux techniques.
Cette pièce supporte la charge structurelle principale
Le TPE est adapté pour apporter de l'élasticité, mais ne convient pas pour remplacer le PA, le PBT, le PC ou le métal lorsqu'il s'agit de supporter des charges structurelles principales. Les produits combinant des matériaux durs et souples doivent généralement être constitués d'un matériau de base rigide qui supporte la charge, le TPE apportant quant à lui les propriétés de surface et d'élasticité.
Les exigences en matière de tolérance sont très strictes
Les pièces ultra-souples sont sensibles au retrait, au retrait résiduel, à la force de serrage et à la température ambiante. Imposer à un TPE de faible dureté des tolérances comparables à celles des pièces en POM ou en métal entraîne généralement des coûts élevés liés au réglage des moules et aux essais de sélection.
La demande est très faible et la conception n'a pas encore été finalisée.
Si seules quelques pièces prototypes sont nécessaires, il n'est généralement pas rentable de développer d'emblée un moule d'injection. Vous pouvez plutôt commencer par recourir à l'impression 3D avec des matériaux souples, au moulage sous vide ou à l'usinage pour valider la structure à l'aide de matériaux alternatifs, puis passer au moulage par injection en petites séries pour valider les matériaux destinés à la production.
Aucune catégorie n'a été identifiée qui réponde aux exigences réglementaires.
“On ne peut se fier aux mentions ” TPE de qualité alimentaire “ et ” TPE de qualité médicale » sur la seule base des déclarations verbales des fournisseurs. La production en série ne doit pas démarrer sans que les grades spécifiques, les déclarations de conformité, la traçabilité des lots et les essais nécessaires aient été mis en place.
Quelles sont les applications du plastique TPE ?
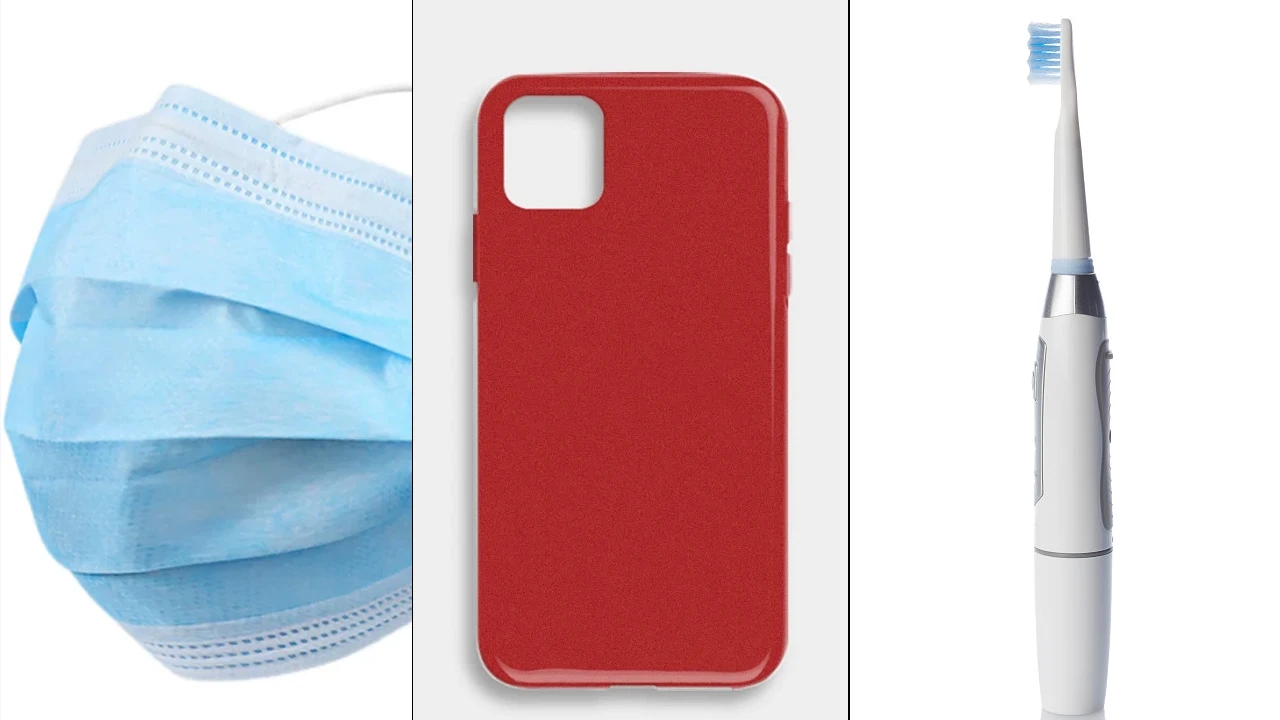
Pièces automobiles
Le TPE peut être utilisé pour les joints de porte, les gaines de faisceaux de câbles, les porte-gobelets, les caches-poussière, les boutons intérieurs, les coussinets amortisseurs, les garnitures de vitres et les composants souples autour du compartiment moteur. Pour les applications intérieures, il convient de prêter attention aux odeurs, aux COV et à la formation de buée ; pour les applications extérieures, il faut tenir compte de l'exposition aux UV, à l'ozone et aux cycles thermiques ; enfin, pour les applications dans le compartiment moteur, il faut également vérifier la résistance à l'huile et au vieillissement à haute température.
Électronique grand public
Parmi les applications courantes, on peut citer les composants de casques audio, les coques de téléphones portables, les boutons, les bracelets d'appareils portables, les housses de chargeurs et les patins antidérapants. Les projets dans le domaine de l'électronique grand public exigent souvent à la fois un aspect esthétique, un toucher agréable, une faible odeur, une résistance à la transpiration et une bonne adhérence aux substrats en PC/ABS.
Dispositifs médicaux
Le TPE de qualité médicale peut être utilisé pour la fabrication de tubes, de joints d'étanchéité, de chambres de perfusion, de masques faciaux, de zones de préhension et de connecteurs ; toutefois, la sécurité doit être vérifiée pour chaque formulation et chaque utilisation finale. Les fournisseurs de matériaux de qualité médicale fournissent généralement des rapports d’essais spécifiques conformes à la norme ISO 10993 ou des documents réglementaires, mais ces documents ne remplacent pas automatiquement l’évaluation des risques et la validation requises pour le dispositif médical final. La documentation relative au TPE de qualité médicale de Teknor Apex établit également un lien explicite entre la conformité et des gammes de produits et formulations spécifiques, plutôt qu’avec le terme général “ TPE ”.”
Composants industriels et robotiques
Le TPE peut être utilisé pour la fabrication de soufflets, de soufflets anti-poussière, de pieds antivibratoires, de raccords flexibles, de gaines de câbles, de revêtements de protection pour capteurs et de butées mécaniques. Pour les applications industrielles, il convient de vérifier spécifiquement la compatibilité avec les lubrifiants, les agents nettoyants, les contraintes cycliques et la température ambiante.
Biens de consommation et outils
Le TPE est largement utilisé dans la fabrication de brosses à dents, de rasoirs, d'ustensiles de cuisine, d'outils électriques, de jouets et d'équipements sportifs, où il apporte un toucher souple et des propriétés antidérapantes. Lorsque ces produits entrent en contact avec la peau, les aliments ou les enfants, il est nécessaire de vérifier leur conformité aux réglementations en vigueur sur le marché cible.
Paramètres clés pour le moulage par injection de plastique TPE
Il n'existe pas de jeu de paramètres universel pour le TPE applicable à tous les systèmes. Les plages indiquées ci-dessous constituent un point de départ pour les essais de moulage ; les réglages destinés à la production en série doivent être basés sur la fiche technique (TDS) fournie par le fournisseur du matériau.
| Systèmes de matériaux | Références courantes concernant la température de fusion | Conditions de séchage | Principaux risques liés au traitement |
|---|---|---|---|
| TPS de type SBS/SEBS | 170–230 °C | La plupart des qualités standard ne nécessitent pas cela ; les qualités spéciales absorbant l'humidité constituent une exception. | Flash, retrait, adhérence au moule, dégradation thermique |
| TPO | 180–230 °C | En général, ce n'est pas nécessaire | Traces de coulure, lignes de soudure et irrégularités de surface |
| TPV | 190–240 °C | Non requis pour la plupart des qualités ; pour les formulations spéciales, se reporter à la fiche technique (TDS) | Surface rugueuse, remplissage insuffisant |
| TPU | 190–230 °C | Un sèche-linge avec fonction déshumidificatrice est généralement nécessaire | Hydrolyse, fils d'argent, bulles, fragilité |
| TPC | 210–250 °C | Il faut généralement le laisser sécher complètement | Hydrolyse, temps de rétention trop long |
| TPA | 220–280 °C | En général, il faut le faire sécher | Absorption d'humidité, dégradation et variations dimensionnelles |
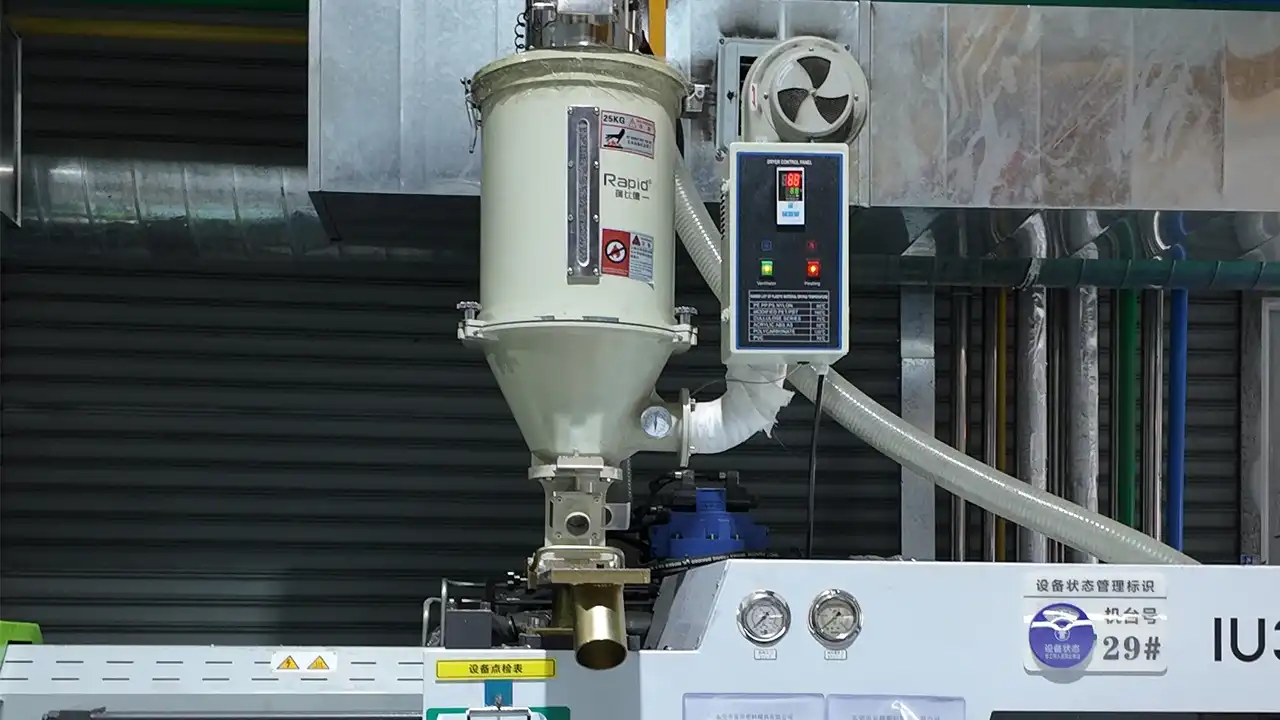
Ne partez pas du principe que la matière est entièrement sèche simplement parce que la trémie a été chauffée. Pour le TPU, le TPC et le TPA, le point de rosée et la température de l'air de séchage, la durée de séchage, l'épaisseur de la couche de matière ainsi que le temps d'exposition de la matière après son entrée dans la machine ont tous une incidence sur la teneur en humidité finale.
Procédé de moulage par injection de plastique TPE
Vérification et prétraitement des matériaux
Avant de lancer la production en série, vérifiez le nom du matériau, la désignation complète de la nuance, le numéro de lot, la couleur, la proportion de matière recyclée et les exigences en matière de séchage. En cas de changement de matériau, nettoyez soigneusement la trémie, la vis et le circuit de distribution à chaud afin d'éviter toute contamination croisée entre différents composés TPE ou d'autres résines.
Plastification et contrôle de la masse fondue
La plupart des TPE présentent un comportement de fluidification sous cisaillement, ce qui signifie que leur viscosité diminue à des vitesses de cisaillement élevées, ce qui permet de remplir des sections plus fines. Cependant, des vitesses d'injection élevées ne peuvent pas compenser une conception inadéquate des points d'injection et des évents. Des vitesses excessivement élevées peuvent entraîner des brûlures, des projections et des bavures.
La température dans la partie arrière du cylindre ne doit généralement pas être réglée à un niveau trop élevé, car cela peut facilement entraîner la formation de ponts au niveau de l'entrée d'alimentation ou un ramollissement prématuré du matériau. Évitez de laisser du plastique TPE dans le cylindre ou le canal chaud pendant de longues périodes lorsque la machine est à l'arrêt.
Remplissage et maintien de la pression
La vitesse d'injection doit être rapide, stable et ne pas entraîner de cisaillement excessif. La pression de maintien n'est nécessaire que jusqu'à ce que l'entrée de matière se solidifie. Une pression de maintien excessive ne résout pas tous les problèmes de retrait ; au contraire, elle peut entraîner la formation de bavures, des contraintes internes et des difficultés de démoulage.
Refroidissement et démoulage
Même lorsque la surface du TPE souple a refroidi, l'intérieur peut encore être sujet à des déformations. Une éjection prématurée peut laisser des marques de broches d'éjection, des rayures ou entraîner une déformation permanente. Le moule doit être équipé de broches d'éjection plus grandes, de plaques d'éjection ou d'un système d'éjection assistée par air afin de réduire la pression localisée.
Éléments clés à prendre en compte pour la conception des pièces en TPE et des moules
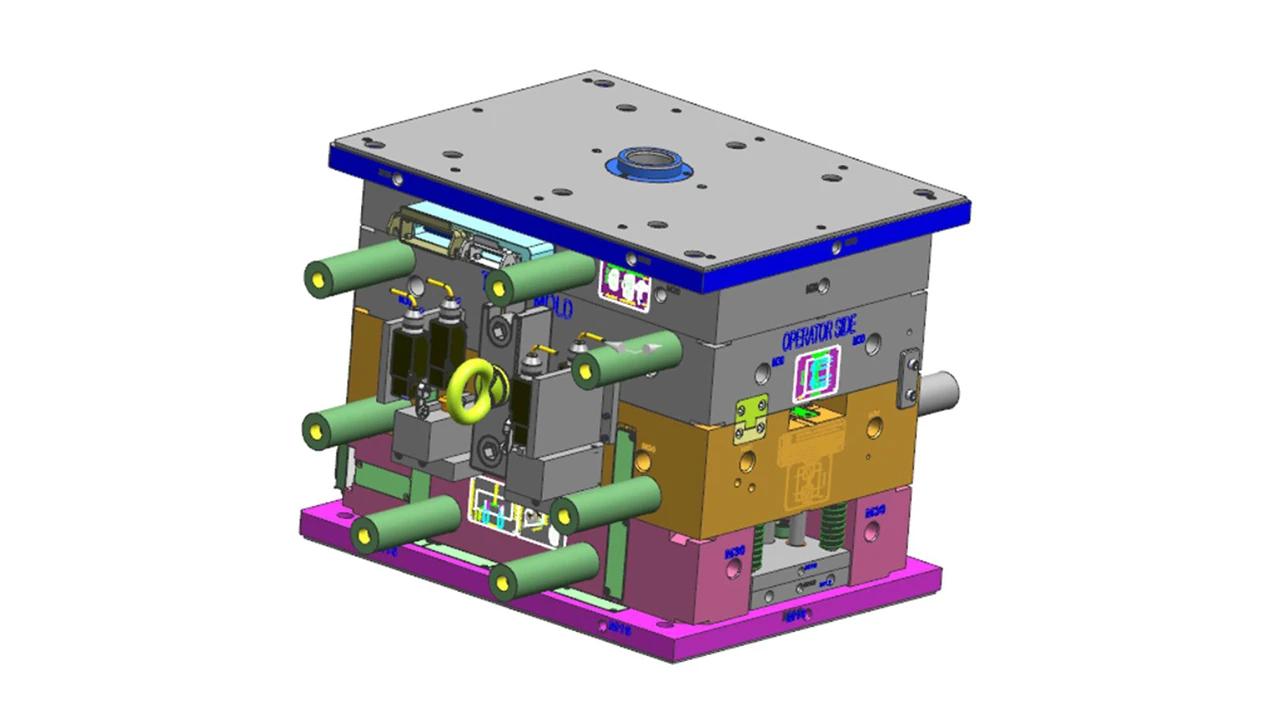
Maintenir une épaisseur de paroi uniforme
Des variations brusques de l'épaisseur des parois peuvent entraîner une stagnation de l'écoulement, de la cavitation, des marques d'affaissement et un refroidissement inégal. En règle générale, une épaisseur comprise entre 1 et 3 mm peut servir de fourchette de conception préliminaire pour de nombreuses pièces en TPE de petite et moyenne taille, mais l'épaisseur réelle dépend toujours de la longueur d'écoulement, de la dureté et de la fonctionnalité.
Les parties épaisses doivent être évidées
L'augmentation de l'épaisseur n'améliore pas nécessairement la fiabilité des pièces souples. Des zones trop épaisses peuvent allonger le temps de refroidissement, accroître le retrait et réduire la stabilité dimensionnelle. Une meilleure approche consiste généralement à assurer un soutien à l'aide de nervures, de congés et de cadres rigides.
Prévoir des angles d'attaque suffisants
Les matériaux souples présentent un coefficient de frottement élevé et ont tendance à adhérer au noyau. Pour les zones où le noyau doit être retiré sur une longue distance, il est recommandé de commencer par tester un angle de dépouille de 3° à 5° d’un seul côté ; les surfaces fortement texturées nécessitent des angles de dépouille plus importants.
La ventilation doit être suffisamment fine
Pour les plastiques TPE à base de styrène, Avient recommande une profondeur typique de rainure d'évent d'environ 0,012 à 0,025 mm. Des évents trop profonds peuvent entraîner la formation de bavures, tandis que des évents trop peu profonds peuvent provoquer des brûlures, des moulages incomplets et une résistance réduite de la ligne de soudure.
Gates devrait donner la priorité à la pénétration des zones les plus denses
L'emplacement des points d'injection doit garantir un écoulement aussi équilibré que possible, tout en évitant les zones soumises à de fortes contraintes et les surfaces esthétiquement critiques. Les matériaux souples ont tendance à former des filaments ; par conséquent, les points d'injection cachés et les points d'injection ponctuels doivent être validés pour chaque grade spécifique.
Causes courantes de défaillance dans le surmoulage de plastique TPE
La cause la plus fréquente de défaillance dans le surmoulage n'est pas une pression d'injection insuffisante, mais plutôt un mauvais choix de combinaison de matériaux dès le départ.
Il est généralement facile de trouver un TPE à base de polyoléfine adapté au collage sur des substrats en PP ; en revanche, l'ABS, le PC, le PC/ABS et le PA nécessitent des grades modifiés par des adhésifs, développés spécifiquement pour ces matériaux polaires. Les métaux ou les matériaux à faible énergie de surface requièrent souvent des liaisons mécaniques, un traitement de surface ou l'application d'un apprêt.
La fiabilité du collage dépend également des éléments suivants :
- Que la surface du support contienne de l'huile, un agent de démoulage ou de l'humidité ;
- Si la température du substrat est suffisante ;
- Le temps de maintien entre les cycles de moulage par injection secondaire ;
- La température de fusion du TPE favorise-t-elle la diffusion interfaciale ? ;
- L'épaisseur du surmoulage et le sens d'écoulement ;
- Que les trous traversants, les contre-dépouilles et les rainures soient conçus pour assurer un verrouillage mécanique ;
- Exfoliation, transpiration et variations de température dans les conditions réelles d'utilisation du produit.
Les tableaux de compatibilité ne permettent que d'affiner le choix des matériaux ; ils ne remplacent en aucun cas les essais sur moule. Pour les produits critiques, il convient de réaliser des échantillons d'essai à partir du substrat définitif et du TPE définitif afin de les soumettre à des essais de pelage à 90° ou 180°, de vieillissement et d'exposition aux conditions environnementales. Pour plus d'informations sur les méthodes de conception structurelle, voir “Qu'est-ce que le surmoulage ? Processus, conception et applications.”
Défauts courants dans le moulage par injection de TPE et leurs solutions
| Défauts | Causes courantes | Domaines d'inspection prioritaires |
|---|---|---|
| Flash | Faible viscosité du matériau, dégazage excessif et force de serrage insuffisante | Réduire la vitesse et la température au niveau de la zone concernée, puis inspecter la ligne de joint |
| Pénurie de matériaux | Température de fusion faible, petite entrée de matière et purge insuffisante | Améliorer la fluidité effective, agrandir l'entrée de coulée et optimiser l'évacuation des gaz |
| Sentier | Les variations de la vitesse de remplissage, les changements brusques d'épaisseur de paroi et un mauvais positionnement de la buse d'injection | Optimisation des courbes de vitesse et des trajectoires d'écoulement |
| Calciné | Air stagnant, air comprimé à haute vitesse, matériaux laissés en place trop longtemps | Augmenter le débit d'évacuation en fin de ligne afin de réduire le temps de séjour |
| Des fils argentés ou des bulles | Absorption d'humidité ou dégradation thermique du matériau | Vérifiez le taux d'humidité réel et le système de séchage |
| Marque « Thimble » | La pièce est trop molle, le refroidissement est insuffisant et la zone d'éjection est trop petite | Allongez le temps de refroidissement, augmentez le diamètre de la tige d'éjection ou utilisez une plaque d'éjection |
| S'en tenir aux conventions | Angle de dépouille insuffisant, noyau trop bien enrobé, surface trop lisse | Augmentez la pente, ajustez la texture et utilisez la fonction de purge d'air |
| Délamination du revêtement en caoutchouc | Incompatibilité des matériaux, contamination du substrat ou basse température | Modifier le type d'adhésif et ajouter des verrouillages mécaniques |
| Déformation | Différences au niveau de la contraction du flux, pression de maintien excessive et refroidissement inégal | Régler les circuits d'injection, de maintien de la pression et de refroidissement |
TPE ou PVC : lequel choisir ?
Lorsqu'on compare le TPE et le PVC, il ne faut pas se concentrer uniquement sur le prix unitaire des matériaux. Il convient plutôt de comparer les performances, la conformité réglementaire ainsi que les coûts de transformation et d'assemblage tout au long du cycle de vie du produit.
| Éléments de comparaison | Plastique TPE | PVC souple |
|---|---|---|
| Récupération élastique | Généralement mieux | Selon le système de plastifiants utilisé, des modifications peuvent survenir au fil du temps |
| Flexibilité à basse température | La plupart des modèles compatibles ont donné de bons résultats | Certaines formulations durcissent à basse température |
| Résistance au feu | Une formulation ignifuge spécifique est nécessaire | Le PVC possède une bonne résistance intrinsèque au feu |
| Densité du matériau | Généralement plus bas | Généralement plus élevé |
| Méthode de plastification | Basés sur des structures en élastomère ou des systèmes de formulation | La souplesse est obtenue principalement grâce à l'utilisation de plastifiants. |
| Surmoulage | Il est possible de mettre au point des formulations adhésives adaptées à des matériaux tels que le PP, l'ABS, le PC et le PA | Il adhère facilement aux supports en PVC |
| Risques liés au traitement | Les principaux problèmes sont l'absorption d'humidité, le retrait, les bavures et l'adhérence au moule. | La surchauffe entraîne sa dégradation et la libération de gaz corrosifs |
| Réutilisation des déchets de production | Il est généralement plus facile de nettoyer un seul type de matériau | Il peut être recyclé, mais le tri et le contrôle de la stabilité thermique sont plus complexes |
| Coût | Les qualités standard sont généralement de meilleure qualité que le PVC souple. | Généralement plus bas |
| Principaux avantages | Rembond, sensation, performances à basse température, revêtement en caoutchouc souple et dur | Systèmes de câbles et de gaines économiques, ignifuges et ayant fait leurs preuves |
Si un produit met l'accent sur la résilience, la souplesse à basse température, un revêtement souple ou rigide, une faible densité ou une stratégie de fabrication sans PVC, j'ai tendance à privilégier le TPE.
Si, dans le cadre d’un projet, les coûts des matières premières ou les propriétés intrinsèques d’ignifugation revêtent une importance majeure, ou si les produits et les systèmes de certification existants reposent déjà sur le PVC souple, ce dernier peut constituer le choix le plus judicieux. Le PVC souple moderne peut également utiliser des plastifiants sans phtalates ; par conséquent, l’idée selon laquelle “ tout le PVC est nocif ” ne devrait pas servir de fondement au choix des matériaux.
De même, le TPE n'est pas intrinsèquement sûr, exempt d'additifs ou biodégradable. Il convient de vérifier la composition spécifique du TPE plutôt que de se fier à la dénomination générale de la catégorie de matériau. Pour plus d'informations sur les propriétés et les contraintes de transformation du PVC, veuillez consulter l'article de Dimud consacré aux matériaux en PVC ainsi que les données pertinentes figurant dans le base de données sur les matériaux destinés au moulage par injection.
Comment maîtriser le coût total d'un projet impliquant du plastique TPE ?
Se fier uniquement à des comparaisons de prix au kilogramme peut facilement conduire à un mauvais choix de matériau. Le coût unitaire réel comprend :
Coût unitaire = Consommation de matière + Durée du cycle d'injection + Amortissement du moule + Pertes dues aux rebuts + Traitement secondaire + Assemblage + Contrôle qualité
Un TPE moins cher pourrait, au final, s'avérer plus coûteux qu'un TPE offrant des performances plus stables s'il nécessite des temps de refroidissement plus longs, génère des bavures excessives ou entraîne une délamination lors du surmoulage. À l'inverse, un TPE de qualité « collage », dont le prix unitaire est plus élevé, pourrait en réalité réduire le coût total du produit en supprimant le recours aux adhésifs, aux vis et à l'assemblage manuel.
Pour les start-ups et les projets de nouveaux produits, je recommande de procéder à une validation par petits lots avec des matériaux réels avant de s'engager dans la fabrication de moules à plusieurs cavités et la mise en place de solutions d'automatisation. Pour les produits arrivés à maturité, l'accent doit être mis sur l'évaluation des temps de cycle, du nombre de cavités, des stratégies de recyclage des matières, du retrait automatisé des pièces et de l'intégration dans le processus d'assemblage.
Dimud accompagne l'ensemble du processus — de la conception pour la fabrication (DFM) au développement des moules, en passant par la validation des essais et la production en série — grâce à son services de moulage par injection de matières plastiques.
FAQ
Le TPE présente des caractéristiques de performance proches de celles du caoutchouc, mais son traitement s'apparente davantage à celui d'un thermoplastique. Il est élastique, mais peut être chauffé jusqu'à fusion et transformé par moulage par injection ou par extrusion.
Il n'existe pas de matériau unique qui soit universellement supérieur. Lorsque la résilience, la souplesse à basse température et le surmoulage sont requis, le TPE est généralement un meilleur choix ; lorsque l'on recherche un faible coût, une résistance intrinsèque au feu ou un système en PVC éprouvé, le PVC souple peut s'avérer plus adapté.
On ne peut pas affirmer de manière générale que tous les caoutchoucs TPE sont sans danger. L'adéquation ne peut être confirmée qu'après avoir démontré qu'une nuance spécifique répond aux exigences en matière de contact alimentaire, d'usage médical, de biocompatibilité ou de restrictions chimiques pour l'application prévue, et qu'elle a fait l'objet de la validation nécessaire du produit fini.
Une pièce en plastique TPE entière n’est pas comparable à une particule de microplastique, mais la découpe, l’usure, le vieillissement ou une élimination inappropriée peuvent entraîner la formation de particules de polymère de moins de 5 mm. Le fait qu’un matériau puisse être refondu ne signifie pas qu’il est biodégradable. La Commission européenne définit également les microplastiques comme des particules de plastique généralement inférieures à 5 mm et difficiles à éliminer de l'environnement.
Passer des noms de matériaux à des solutions de production en série vérifiables
Lorsqu'on choisit un TPE, la vraie question n'est pas “ Quel est le meilleur TPE ? ”, mais plutôt :
Quel degré de souplesse cette pièce doit-elle présenter ? À quelle température fonctionnera-t-elle ? Avec quels fluides entrera-t-elle en contact ? Pendant combien de temps doit-elle conserver sa force d'étanchéité ? Sur quel substrat sera-t-elle surmoulée ? Quel est le volume de production visé ? À quel marché le produit est-il destiné ?
Ce n'est qu'une fois ces questions résolues qu'il est possible de déterminer avec précision le système de matériaux, la dureté, le niveau d'adhérence, la structure du moule et les normes d'essai du plastique TPE.
Dimud dispose de compétences intégrées dans la fabrication de moules, l'usinage CNC, le moulage par injection et l'assemblage électronique. Pour les projets impliquant du TPE, nous pouvons réaliser une analyse DFM dès la phase de conception du produit afin d'évaluer la compatibilité des matériaux, les structures de surmoulage, le retrait, la ventilation, le démoulage et les temps de cycle de production en série. Cela aide nos clients à passer en douceur de la validation du prototype à une production stable, plutôt que de découvrir – une fois le moule terminé – que les matériaux ne se lient pas entre eux ou que les pièces ne fonctionnent pas de manière fiable à long terme.