Если вашему изделию требуются мягкость на ощупь, упругая восстановляемость, амортизация, герметизирующие свойства или возможность литья с наложением мягких и твердых материалов, то ТПЭ, как правило, является материалом выбора для литья под давлением. Однако “TPE” — это ни конкретный сорт, ни смола с фиксированными свойствами; скорее, это обозначение целого семейства термопластичных эластомеров, различные типы которых значительно различаются по термостойкости, маслостойкости, остаточной деформации при сжатии, износостойкости и стоимости.
Поэтому простого указания “TPE 70A” при выборе материала далеко не достаточно. Два материала TPE с одинаковой твёрдостью могут значительно отличаться друг от друга: один может подходить для литья под давлением на PP, а другой — только для ABS; один может выдерживать длительный контакт со смазочным маслом, а другой — разбухать и размягчаться всего за несколько дней.
Эта статья поможет инженерам-разработчикам, специалистам по закупкам, командам НИОКР и стартапам, занимающимся производством аппаратного обеспечения, решить ряд практических вопросов:
- Что такое пластик TPE?
- Как выбрать между различными типами ТПЭ?
- Какие проекты подходят — а какие не подходят — для использования пластика TPE?
- Как можно управлять рисками, связанными с литьем под давлением из ТПЭ, многослойным литьем и серийным производством?
- Чем TPE отличается от ПВХ?
Что такое TPE?
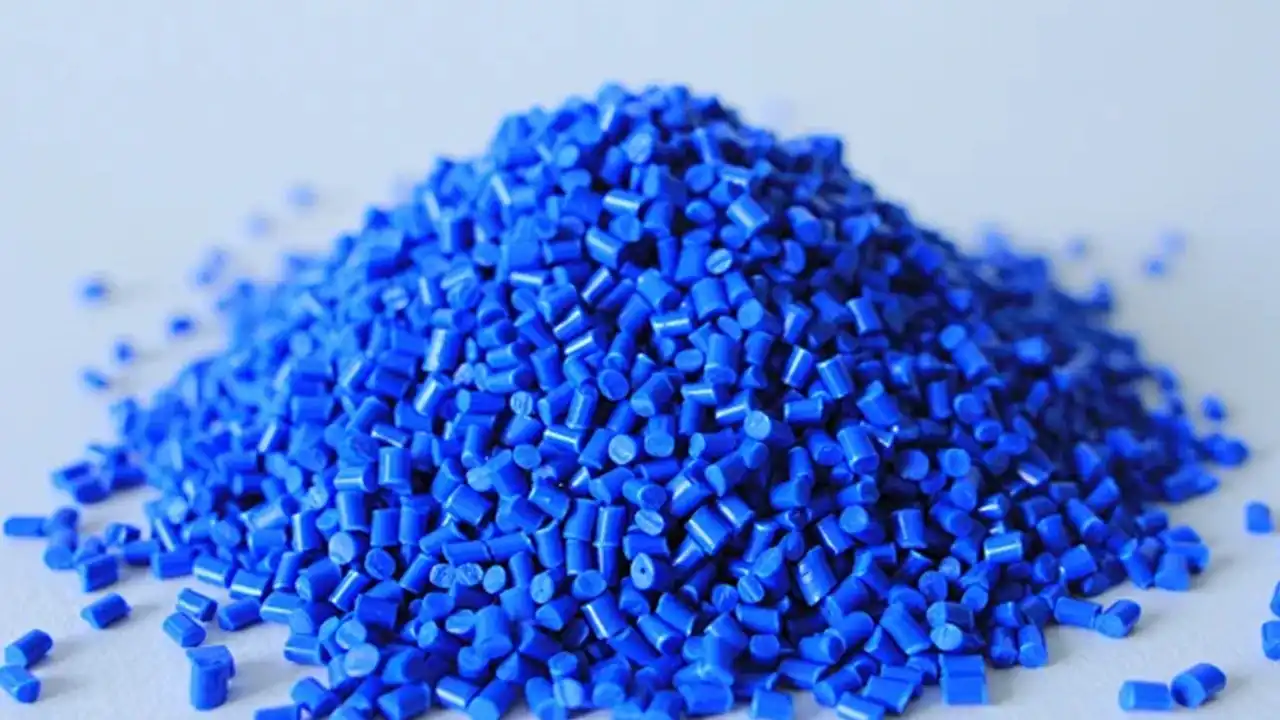
TPE — это сокращение от «термопластичный эластомер». Пластик TPE при комнатной температуре обладает резиноподобной мягкостью, эластичностью и упругостью, однако при нагревании он плавится, течет и поддается литью под давлением так же, как и обычные термопласты.
В этом заключается главное техническое преимущество материала TPE: он в определенной степени сочетает в себе свойства эластомеров и термопластов.
Традиционная резина, как правило, требует вулканизации. По завершении вулканизации молекулярные цепи образуют постоянную сшитую структуру, и материал нельзя переплавить. Эластичность пластика TPE обусловлена обратимой физической структурой: при нагревании жесткая фаза размягчается, позволяя материалу течь; при охлаждении структура восстанавливается, и эластичность возвращается. В результате его можно обрабатывать с помощью таких технологий, как литье под давлением, экструзия, выдувное формование, двухцветное литье под давлением и накладная литьевая формовка.
“Резина TPE” — это распространенный неформальный термин, используемый на рынке для подчеркивания резиноподобных тактильных свойств и эластичности материала, однако, строго говоря, пластик TPE не является тем же самым, что натуральный каучук, EPDM, NBR или силиконовая резина.
TPR и TPE также не являются двумя параллельными понятиями. Термин TPR обычно относится к термопластичным эластомерам на основе стирола в системах SBS или SEBS, которые представляют собой отдельную ветвь семейства TPE. Чтобы узнать больше о взаимосвязи между этими двумя понятиями, вы можете ознакомиться со статьёй компании Dimud Руководство по пластику TPR.
Как устроен пластик TPE?
Большинство ТПЭ-пластиков содержат как “твердые фазы”, так и “мягкие фазы”.”
Мягкая фаза отвечает за растяжение, изгиб, амортизацию и упругость; твёрдая фаза образует структуры, напоминающие физические поперечные связи при комнатной температуре, что ограничивает постоянное скольжение молекулярных цепей и позволяет материалу возвращаться к исходной форме после деформации.
При нагревании ТПЭ до технологических температур твёрдая фаза размягчается или плавится, в результате чего исходная физическая сшитая структура временно исчезает; это позволяет материалу под действием шнека проходить через литниковый канал и заполнять полость формы. При охлаждении твёрдая фаза вновь агрегирует, восстанавливая эластичность и стабильность размеров изделия.
Структура TPV несколько отличается. TPV, как правило, состоит из частиц динамически вулканизированной резины EPDM, диспергированных в термопластичной матрице, например из полипропилена (PP). Хотя резиновая фаза химически сшита, сплошная термопластичная матрица сохраняет способность к течению в расплавленном состоянии, что позволяет перерабатывать материал TPE с использованием стандартного оборудования для термопластов.
Именно по этой причине различные составы ТПЭ нельзя сравнивать исключительно по показателю твердости. На конечные свойства влияют базовые полимеры, пластифицирующие масла, содержание полипропилена, наполнители, антипирогены, УФ-стабилизаторы, цветовые мастербатчи и модификаторы адгезии.
Основные свойства и технические характеристики пластика TPE
| Технические характеристики | Общие проявления или симптомы | Влияние на конструкцию изделия |
|---|---|---|
| Твердость | Приблизительно по шкале Шор А 5–95, при этом некоторые марки достигают значений по шкале Шор D | Определяет тактильные ощущения, степень деформации, процесс извлечения из формы и давление уплотнения |
| Плотность | 0,85–1,30 г/см³ | Влияет на вес детали и стоимость материала на единицу объёма |
| Прочность на разрыв | 2–50 МПа | Значения TPU и TPC, как правило, выше, чем у стандартного TPS |
| Относительное удлинение при разрыве | 200%–800% | Он не может самостоятельно обеспечить долгосрочную устойчивость |
| Рабочая температура | От -50 °C до более 150 °C, в зависимости от системы | Между стандартной системой TPS и высокопроизводительной системой TPC/TPA существуют значительные различия |
| Коэффициент усадки при литье под давлением | Примерно от 0,31 TP3T до 2,51 TP3T для стирольных систем | SEBS и ультрамягкие составы, как правило, демонстрируют более значительную усадку |
| Химическая стойкость | От хорошего к великолепному | При испытаниях необходимо учитывать различные комбинации масла, топлива, моющих средств и времени контакта |
| Устойчивость к ультрафиолетовому излучению | Зависит от полимера и стабилизатора | SBS не подходит для прямого и длительного использования на открытом воздухе |
| Окрашиваемость | В целом лучше | TPS натурального цвета особенно хорошо подходит для эстетического оформления потребительских товаров |
| Электроизоляционные свойства | В целом неплохо | Тип все равно необходимо выбирать с учетом напряжения, температуры и требований UL |
При реализации проектов мы, как правило, не ограничиваемся оценкой только прочности на разрыв. Для ручек, кнопок, уплотнений или деталей, гасящих вибрацию, более значимыми показателями являются:
- Твёрдость по Шору А или Шору D (см. стандарты ASTM D2240 или ISO 868);
- Остаточная деформация при сжатии (необходимо указать температуру, степень сжатия и продолжительность);
- Прочность на разрыв и относительное удлинение при разрыве;
- Прочность на разрыв;
- Устойчивость к истиранию;
- Стойкость к низким температурам и старение под воздействием высоких температур;
- Прочность на отрыв (адгезия к основанию);
- Устойчивость к воздействию ультрафиолета, озона, пота, масел и смазок, а также чистящих средств;
- Требования стандарта UL 94, требования к контакту с пищевыми продуктами или требования к биосовместимости.
По моему опыту, простое указание поставщику, что вам нужен “пластик TPE 70A”, не является надлежащей спецификацией материала. Твердость — это лишь отправная точка, а не окончательный критерий при выборе материала.
Преимущества пластика TPE
Не требует вулканизации; подходит для высокопроизводительного серийного производства
Традиционная резина требует периода вулканизации, тогда как пластик TPE в основном принимает нужную форму за счёт охлаждения после впрыскивания в форму. Для мелких и средних деталей с хорошо спроектированной конструкцией производственные циклы, как правило, короче, а автоматизацию легче внедрить.
Возможность совместного формования мягких и твёрдых материалов
Пластик TPE можно наносить методом литья под давлением на конструкции из PP, ABS, PC, PC/ABS, PA или металла для обеспечения противоскользящих, уплотняющих, амортизирующих и изолирующих свойств. Грамотно разработанное решение по литью под давлением позволяет обойтись без клея, винтов или отдельных мягких компонентов, что снижает затраты на сборку и количество потенциальных точек отказа.
Твердость, текстура и цвет можно регулировать
Регулируя содержание базового полимера, масла, наполнителей и добавок в составе ТПЭ, можно добиться различных уровней твердости — от гелеобразного до полужесткого — а также создать сухую, шелковистую, высокофрикционную или матовую текстуру.
Производственные отходы можно переплавить
Пластиковый материал литниковых каналов из ТПЭ и материал испытательных форм, который является однородным, чистым и не подвергался сильному термическому разложению, как правило, можно повторно использовать в контролируемых пропорциях. Однако термин “пригодный для повторной переработки” не означает, что его можно перерабатывать бесконечно. Термическая история, загрязнение, цвет и многокомпонентная структура могут ограничивать долю переработанного материала, которую можно использовать.
Помогает сократить количество деталей
При соответствующих объемах производства технология литья под давлением с использованием терполиэфирных эластомеров (TPE) позволяет объединить в одном изделии жесткий каркас, поверхность с мягким на ощупь покрытием, уплотняющий край и амортизирующую конструкцию. Хотя себестоимость материала может возрасти, общие затраты, связанные со сборкой, хранением запасов и контролем качества продукции, могут снизиться.
Ограничения пластика TPE
Пластик TPE не является универсальной заменой силикона, EPDM или всех видов мягкого ПВХ.
Свойством ТПЭ, которое чаще всего переоценивают, является его долговечная герметичность. То, что деталь быстро восстанавливает форму при нажатии рукой, еще не означает, что она сохранит уплотняющую способность после 1000 часов сжатия при температуре 80 °C. Ощущение материала при комнатной температуре и его остаточная деформация при сжатии в условиях высокой температуры — это два совершенно разных показателя.
К другим распространенным ограничениям относятся:
- Стандартные марки TPS обладают ограниченной термостойкостью, маслостойкостью и устойчивостью к воздействию растворителей;
- Сверхмягкие марки подвержены прилипанию к пресс-форме, деформации и образованию следов от выталкивающих штифтов;
- ТПЭ с низкой твёрдостью, как правило, характеризуются более высокой усадкой и худшей стабильностью размеров;
- Высокие температуры, сильное сдвиговое напряжение или чрезмерное время пребывания могут привести к деградации, появлению запахов и изменению цвета;
- Масла или низкомолекулярные компоненты в некоторых составах могут мигрировать на поверхность;
- Материалы не сцепляются между собой просто потому, что оба относятся к категории “TPE”;
- Специализированные марки необходимы для обеспечения огнестойкости, применения в медицинских целях, контакта с пищевыми продуктами, а также для соблюдения требований к низкому уровню запаха;
- ТПО, как правило, не подходят для использования в качестве несущих конструктивных элементов, требующих высокой жесткости.
Какие бывают виды ТПЭ-пластика?
Ниже перечислены шесть основных типов ТПЭ, широко используемых в промышленности.
| Тип | Основные особенности | Типовые применения | Основные ограничения |
|---|---|---|---|
| TPS, TPE-S или SBC | Мягкий, легко поддается окрашиванию, относительно недорогой и простой в обработке | Ручки, игрушки, пуговицы и предметы повседневного обихода с резиновым покрытием | Средняя термостойкость, маслостойкость и остаточная деформация при сжатии |
| TPO | Низкая плотность, устойчивость к воздействию погодных условий и хорошая химическая стойкость | Отделочные элементы салона и кузова автомобилей, защитные детали и архитектурные элементы | Как правило, они менее эластичны и мягче на ощупь, чем TPS |
| TPV | Устойчив к высоким температурам, воздействию атмосферных факторов и усталостным нагрузкам, обладает хорошей долговечностью | Автомобильные уплотнения, втулки, сильфоны и прокладки | Она стоит дороже, чем стандартная система TPS, а возможности по дизайну относительно ограничены |
| TPU | Устойчив к истиранию, разрыву, обладает высокой прочностью и обладает достаточной маслостойкостью | Ролики, защитные кожухи, кабели, движущиеся детали | Гигроскопичный; как правило, перед литьем под давлением его необходимо тщательно высушить |
| TPC или TPE-E | Термостойкий, износостойкий, маслостойкий и обладающий превосходными динамическими характеристиками | Автомобильные сильфоны, шланги и промышленные фитинги | Твёрдость, как правило, высокая, а стоимость материала относительно высокая |
| TPA, PEBA или COPA | Гибкость при низких температурах, малый вес и усталостная прочность | Медицинские катетеры, спортивное снаряжение, прецизионные гибкие трубки | Высокая стоимость; строгие требования к контролю процессов сушки и переработки |
TPS: Наиболее распространённый TPE с мягким на ощупь покрытием
К TPS относятся SBS, SIS, SEBS и другие системы стирольных блок-сополимеров. SBS отличается более низкой стоимостью и простотой переработки, однако демонстрирует относительно низкую стойкость к УФ-излучению и термическому старению. SEBS, будучи гидрогенизированным, демонстрирует превосходную стойкость к атмосферным воздействиям, высоким температурам и окислению, что делает его более подходящим для производства высококачественных потребительских товаров, медицинских составов и компонентов, предназначенных для длительного использования.
TPO: Подходит для легких конструкций и наружного применения
Материал TPO изготавливается преимущественно на основе полиолефинов и отличается низкой плотностью, а также хорошей водостойкостью, химической стойкостью и атмосферостойкостью. Хотя TPO часто используется для изготовления автомобильных бамперов, внутренних облицовочных элементов и крупных защитных деталей, он, как правило, не является лучшим выбором, когда требуется особо мягкое тактильное ощущение.
TPV: Ближе к резине для долговечной эксплуатации
TPV особенно хорошо подходит для деталей, требующих многократного сжатия, устойчивости к термическому старению, атмосферостойкости и долгосрочного сохранения формы. Если проект связан с автомобильными уплотнителями, защитными чехлами под капотом или промышленными сильфонами, я, как правило, отдаю предпочтение оценке TPV, а не методу проб и ошибок с использованием недорогого TPS.
ТПУ: Превосходная износостойкость и механическая прочность
TPU зачастую оказывается более надежным материалом, чем стандартная резина TPE, когда детали должны выдерживать истирание, растяжение, удары или многократные изгибы. Он подходит для таких областей применения, как ролики, приводные ремни, спортивное снаряжение, защитные чехлы для мобильных телефонов и оболочки кабелей. Однако ТПУ чувствителен к влаге; недостаточная сушка может привести к появлению серебристых полос, пузырьков воздуха и гидролизу молекулярных цепей.
TPC и TPA: для проектов с более высокими предельными показателями производительности
Материалы TPC и TPA подходят для условий эксплуатации, характеризующихся высокой степенью износа, широким диапазоном температур, низкотемпературными ударами или контактом с маслами. Ввиду более высокой стоимости сырья и сложности технологической обработки эти материалы не являются подходящим выбором в тех случаях, когда единственной целью является достижение “лучших тактильных ощущений”.”
При каких условиях следует выбирать пластик TPE для литья под давлением?
При оценке пластмасс TPE, как правило, следует уделить приоритетное внимание следующим областям применения:
Данный продукт должен обладать мягкостью на ощупь или противоскользящими свойствами
Рукоятки инструментов, зоны захвата на медицинском оборудовании, регуляторы и спортивное снаряжение могут быть оснащены мягкими на ощупь поверхностными покрытиями, которые повышают коэффициент трения и комфорт. В данном контексте твердость не является единственным фактором; характеристики трения необходимо также проверять в условиях сухих и мокрых рук, а также при наличии пота и масляных загрязнений.
Данный продукт требует амортизации, поглощения ударов или шумоподавления.
Пластик TPE может использоваться для поглощения ударов и вибраций в таких областях, как ограничители хода роботов, амортизирующие прокладки для электронных устройств, детали салона автомобилей, предотвращающие шум, а также защитные детали для транспортировки.
Деталь подвергается многократному изгибу или упругой деформации
Эластомеры TPE подходят для изготовления заглушек кабелей, гибких шарниров, пылезащитных колпачков и кнопок. Однако при проектировании следует избегать острых углов и локальных концентраций напряжений; в противном случае даже самые качественные материалы могут разорваться в местах наибольшей уязвимости.
Для данного продукта требуется комплексная аппаратно-программная разработка
Если необходимо прочно закрепить гибкие элементы на жесткой раме, следует учитывать следующее: услуги по литью с нанесением покрытия или двухкомпонентное литье под давлением. Средние объемы производства, как правило, подходят для технологии литья с нанесением покрытия, тогда как стабильные проекты с большими объемами позволяют легче распределить затраты на приобретение двухцветной пресс-формы.
Проекту необходимо оперативно нарастить объемы производства
После доработки конструкции и утверждения материалов пластик TPE можно надежно производить с использованием многогнездных форм и автоматизированного оборудования, что делает его подходящим для постепенного перехода от мелкосерийного тестирования к массовому производству.
При каких обстоятельствах не следует выбирать пластик TPE?
Деталь должна выдерживать длительное воздействие высоких температур при сжатии
При выборе уплотнений для работы в условиях высоких температур, паровых клапанов и компонентов, подвергающихся многократной стерилизации при высоких температурах, в первую очередь следует рассматривать силиконовый каучук, FKM, EPDM или специальный TPV. Тот факт, что стандартный пластик TPE может выдерживать определенную температуру в течение короткого периода времени, еще не означает, что он подходит для длительного использования при этой температуре.
Изделие находится в постоянном контакте с топливом, ароматическими растворителями или высококоррозионными средами
Стандартные составы SBS и SEBS могут подвергаться набуханию, размягчению или снижению эксплуатационных характеристик. Такие материалы следует подвергнуть испытаниям на погружение в жидкость и провести сравнение с TPU, TPC, TPV, FKM или другими инженерными материалами.
Эта деталь принимает на себя основную конструктивную нагрузку
Пластик TPE подходит для обеспечения эластичности, но не может заменить PA, PBT, PC или металл при восприятии основных конструктивных нагрузок. Изделия, сочетающие в себе твёрдые и мягкие материалы, как правило, должны состоять из жёсткого основного материала, воспринимающего нагрузку, а пластик TPE должен обеспечивать поверхностные и упругие свойства.
Требования к допускам очень строгие
Сверхмягкие детали подвержены усадке, последующей усадке, воздействию силы зажима и температуры окружающей среды. Установление для пластиков TPE с низкой твёрдостью допусков, сопоставимых с допусками для деталей из POM или металла, как правило, приводит к высоким затратам на настройку пресс-форм и отбор образцов.
Спрос очень низкий, а дизайн ещё не доработан
Если требуется всего несколько прототипных деталей, как правило, нецелесообразно сразу же разрабатывать форму для литья под давлением. Вместо этого можно сначала воспользоваться технологиями мягкой 3D-печати, вакуумного литья или механической обработки, чтобы проверить конструкцию с использованием альтернативных материалов, а затем прибегнуть к литью под давлением небольшими партиями для проверки материалов серийного производства.
Не было обнаружено ни одной конкретной марки, соответствующей нормативным требованиям
“Нельзя полагаться на термины ”TPE пищевого назначения“ и ”TPE медицинского назначения» исключительно на основании устных заявлений поставщиков. Не следует приступать к серийному производству без указания конкретных марок материала, подтверждений соответствия, возможности отслеживания партий и проведения необходимых испытаний.
Каковы области применения пластика TPE?
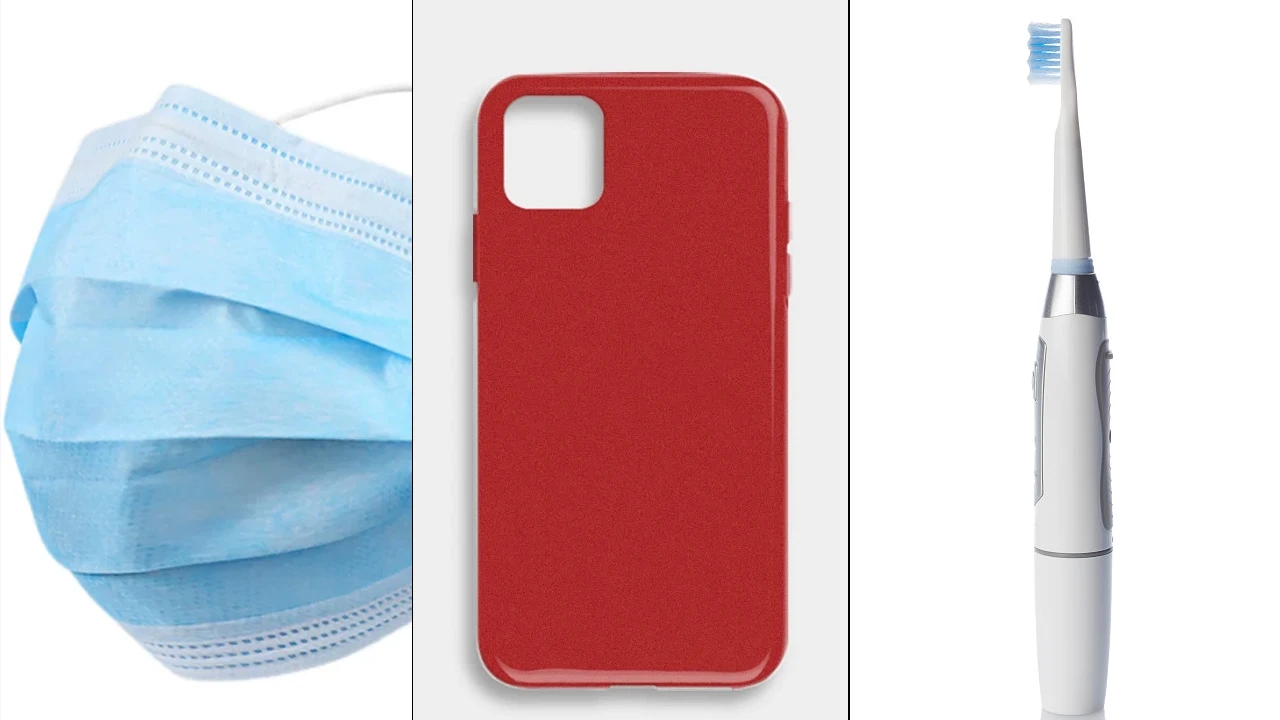
Автомобильные запчасти
Пластик TPE может использоваться для изготовления дверных уплотнителей, рукавов для жгутов проводов, подставок для стаканов, пылезащитных крышек, ручек в салоне, амортизирующих прокладок, окантовки стекол и гибких деталей в моторном отсеке. При применении в салоне необходимо учитывать запах, содержание летучих органических соединений (ЛОС) и образование тумана; при применении снаружи автомобиля — воздействие ультрафиолета, озона и циклические перепады температур; а при применении в моторном отсеке также необходимо проверить устойчивость к воздействию масла и старению при высоких температурах.
Бытовая электроника
К числу типичных областей применения относятся компоненты наушников, чехлы для мобильных телефонов, кнопки, браслеты для носимых устройств, чехлы для зарядных устройств и противоскользящие накладки. Проекты в сфере бытовой электроники часто требуют сочетания эстетической привлекательности, приятных тактильных ощущений, низкого уровня запаха, устойчивости к поту и хорошей адгезии к основаниям из PC/ABS.
Медицинские приборы
Пластик TPE медицинского назначения может использоваться для изготовления трубок, уплотнителей, капельных камер, лицевых масок, зон захвата и соединителей; однако необходимо проверить безопасность конкретных составов и конечных видов использования. Поставщики материалов медицинского назначения, как правило, предоставляют конкретные протоколы испытаний в соответствии с ISO 10993 или нормативную документацию, однако эти документы не заменяют автоматически оценку рисков и валидацию, необходимые для конечного медицинского изделия. В документации компании Teknor Apex по ТПЭ медицинского назначения также четко указывается, что соответствие требованиям относится к конкретным линейкам продукции и составам, а не к общему термину “ТПЭ”.”
Промышленные и робототехнические компоненты
Пластик TPE можно использовать для изготовления сильфонов, пылезащитных манжет, виброгасящих опор, гибких соединителей, кабельных оболочек, защитных покрытий датчиков и механических упоров. При промышленном применении необходимо тщательно проверять совместимость с смазочными материалами, чистящими средствами, а также учитывать циклические нагрузки и температуру окружающей среды.
Потребительские товары и инструменты
Пластик TPE широко используется в производстве зубных щеток, бритв, кухонной посуды, электроинструментов, игрушек и спортивного инвентаря, поскольку обеспечивает мягкость на ощупь и обладает противоскользящими свойствами. В случаях, когда эти изделия вступают в контакт с кожей, пищевыми продуктами или детьми, необходимо убедиться в их соответствии соответствующим нормативным требованиям целевого рынка.
Основные параметры литья под давлением из ТПЭ
Не существует универсального набора параметров для пластика TPE, применимого ко всем системам. Приведенные ниже диапазоны подходят в качестве отправной точки для пробного литья; настройки для серийного производства должны основываться на техническом паспорте (TDS), предоставленном поставщиком материала.
| Материальные системы | Распространенные справочные данные по температуре плавления | Требования к сушке | Основные риски, связанные с обработкой данных |
|---|---|---|---|
| Система TPS типа SBS/SEBS | 170–230 °C | Для большинства стандартных марок это не требуется; исключение составляют специальные влагопоглощающие марки | Вспышка, усадка, прилипание к форме, термическая деградация |
| TPO | 180–230 °C | Обычно в этом нет необходимости | Следы стекания, швы сварки и неровности поверхности |
| TPV | 190–240 °C | Для большинства марок не требуется; в случае специальных составов см. техническое описание продукта (TDS) | Неровная поверхность, недостаточная заделка |
| TPU | 190–230 °C | Обычно требуется осушитель | Гидролиз, серебряные нити, пузырьки, хрупкость |
| TPC | 210–250 °C | Как правило, его необходимо тщательно высушить | Гидролиз, чрезмерно длительное время удержания |
| TPA | 220–280 °C | Обычно его нужно высушить | Поглощение влаги, деградация и изменения размеров |
Не следует полагать, что материал полностью высох только потому, что бункер нагрет. В случае с TPU, TPC и TPA на конечную влажность влияют точка росы и температура сушильного воздуха, время сушки, толщина слоя материала, а также время пребывания материала в машине после его поступления.
Процесс литья под давлением из ТПЭ
Проверка и предварительная обработка материала
Перед запуском серийного производства необходимо проверить название материала, полное обозначение марки, номер партии, цвет, долю вторичного сырья и требования к сушке. При смене материала следует тщательно очистить бункер, шнек и горячеканальную систему, чтобы предотвратить перекрестное загрязнение между различными составами TPE или другими полимерами.
Пластификация и регулирование расплава
Большинство ТПЭ демонстрируют сдвиговое разжижение, то есть их вязкость снижается при более высоких скоростях сдвига, что позволяет заполнять более тонкие участки. Однако высокие скорости впрыска не могут компенсировать неправильную конструкцию литниковых каналов и вентиляционных отверстий. Чрезмерно высокие скорости могут привести к появлению подгораний, брызг и обломов.
Температуру в задней части цилиндра, как правило, не следует устанавливать слишком высокой, так как это может легко привести к образованию мостиков на входе в питатель или к преждевременному размягчению материала. Не следует оставлять ТПЭ-пластик в цилиндре или системе горячеканального литья на длительное время при остановке машины.
Наполнение и поддержание давления
Скорость впрыска должна быть высокой, стабильной и не сопровождаться чрезмерным сдвигом. Поддержание давления необходимо только до тех пор, пока впускной канал не затвердеет. Чрезмерное давление удержания не решает всех проблем, связанных с усадкой; напротив, оно может привести к образованию облоя, внутренним напряжениям и затруднениям при извлечении изделия из формы.
Охлаждение и извлечение из формы
Даже после охлаждения поверхности мягкого пластика TPE его внутренние слои могут оставаться подверженными деформации. Преждевременное извлечение может привести к появлению следов от выталкивающих штифтов, царапин или необратимой деформации. Для снижения локального давления в пресс-форме следует использовать выталкивающие штифты большего размера, выталкивающие пластины или выталкивание с помощью воздуха.
Основные аспекты, которые следует учитывать при проектировании деталей из ТПЭ и пресс-форм
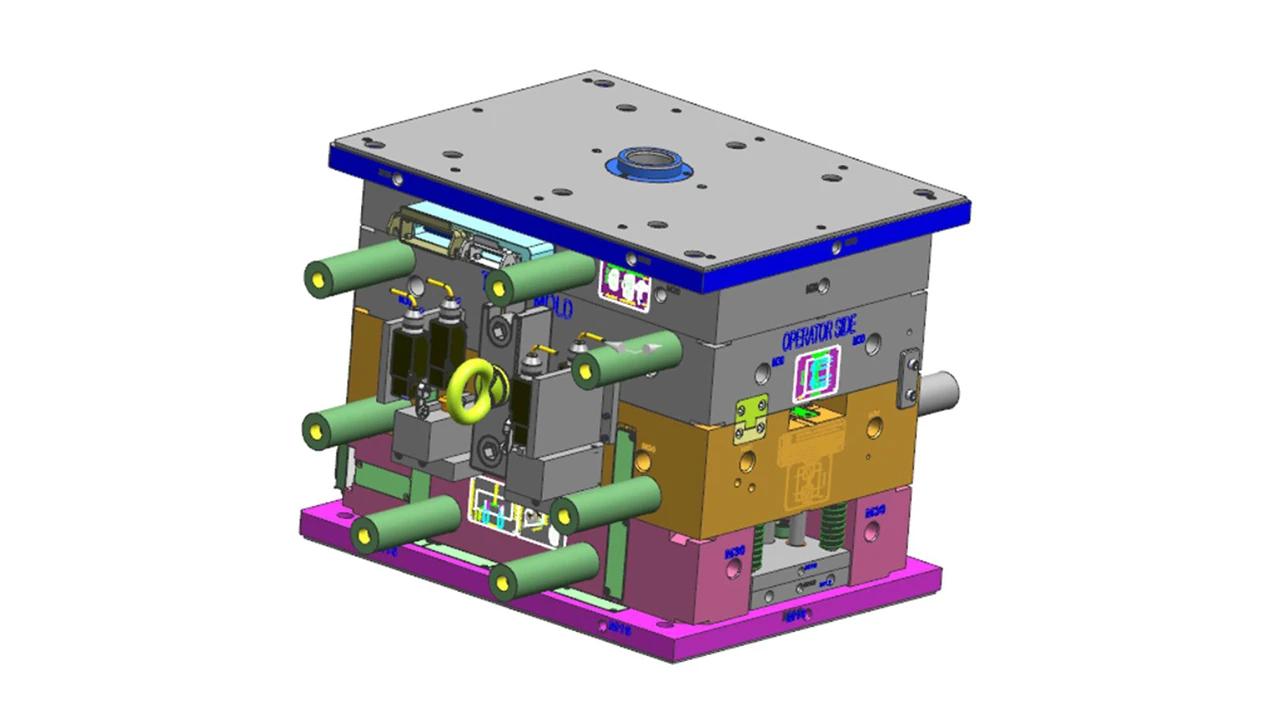
Обеспечить равномерную толщину стенки
Резкие изменения толщины стенок могут привести к застою потока, кавитации, образованию вмятин и неравномерному охлаждению. Как правило, для многих мелких и средних деталей из ТПЭ в качестве предварительного диапазона при проектировании можно использовать значения 1–3 мм, однако фактическая толщина всё же зависит от длины потока, твёрдости и функциональных характеристик.
Толстые участки следует выдолбить
Увеличение толщины не всегда повышает надежность мягких деталей. Чрезмерно толстые участки могут увеличить время охлаждения, усилить усадку и снизить стабильность размеров. Как правило, более эффективным подходом является обеспечение жесткости с помощью ребер, скруглений и жестких каркасов.
Обеспечить достаточные углы тяги
Мягкие материалы характеризуются высоким коэффициентом трения и склонны прилипать к сердечнику. Для участков с длительным вытягиванием сердечника рекомендуется сначала проверить эффективность угла наклона 3°–5° с одной стороны; поверхности с глубокой текстурой требуют более значительных углов наклона.
Освещение должно быть достаточно ярким
Для терполиэтиленовых (TPE) пластиков на основе стирола компания Avient рекомендует стандартную глубину канавки для выпуска газа на конце детали примерно 0,012–0,025 мм. Слишком глубокие канавки могут привести к образованию облоя, а слишком мелкие — к подгоранию, неполному заполнению формы и снижению прочности линии сварки.
Гейтсу следует уделять приоритетное внимание проникновению в более густонаселённые районы
Расположение литниковых каналов должно обеспечивать максимально сбалансированный путь течения, при этом следует избегать зон повышенных напряжений и поверхностей, от которых зависит внешний вид изделия. Мягкие материалы склонны к образованию нитей, поэтому скрытые литниковые каналы и точечные литниковые каналы необходимо проверять на соответствие конкретным маркам материала.
Распространенные причины неудач при литье под давлением с нанесением покрытия из ТПЭ
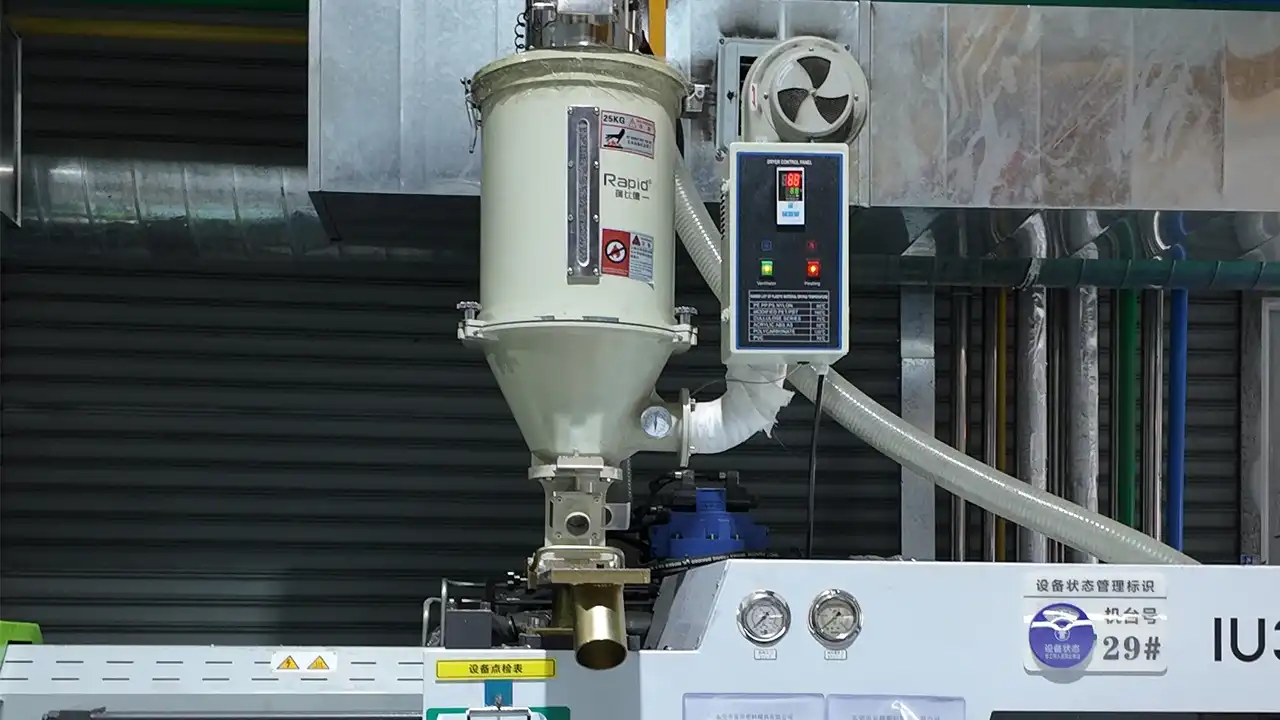
Наиболее распространённой причиной неисправностей при литье с нанесением покрытия является не недостаточное давление впрыска, а неправильный подбор материалов с самого начала.
Как правило, найти подходящий термопластичный эластомер (TPE) на основе полиолефина для склеивания с полипропиленовыми (PP) подложками не составляет труда; однако для склеивания с ABS, PC, PC/ABS и PA требуются модифицированные клеем марки, разработанные специально для этих полярных материалов. Металл или материалы с низкой поверхностной энергией часто требуют применения механических соединений, обработки поверхности или грунтовки.
Надежность склеивания также зависит от:
- Независимо от того, содержит ли поверхность подложки масло, разделительное средство или влагу;
- Достаточна ли температура подложки;
- Время выдержки между циклами вторичного литья под давлением;
- Способствует ли температура расплава ТПЭ межфазной диффузии;
- Толщина надформованного слоя и направление течения;
- Определяется ли, что сквозные отверстия, подрезы и канавки предназначены для обеспечения механической фиксации;
- Отслоение покрытия, воздействие пота и перепады температуры в реальных условиях эксплуатации изделия.
Таблицы совместимости могут лишь помочь сузить круг возможных материалов; они не заменяют испытания в пресс-форме. Для критически важных изделий необходимо изготовить испытательные образцы с использованием конечной основы и конечного ТПЭ-пластика для проведения испытаний на отрыв под углом 90° или 180°, старение и воздействие окружающей среды. Дополнительную информацию о методах конструирования см. в разделе “Что такое овермолдинг? Процесс, дизайн и применение.”
Распространенные дефекты при литье под давлением из ТПЭ и способы их устранения
| Дефекты | Распространенные причины | Приоритетные области проверки |
|---|---|---|
| Flash | Низкая вязкость материала, чрезмерная дегазация и недостаточное усилие зажима | Снизьте скорость и температуру в данной зоне и проверьте линию разъединения |
| Нехватка материалов | Низкая температура плавления, небольшой литниковый канал и недостаточная вентиляция | Повысить эффективность текучести, увеличить литниковый канал и улучшить вентиляцию |
| Тропа | Колебания скорости наполнения, резкие изменения толщины стенок и неправильное расположение литника | Оптимизация скоростных кривых и траекторий потока |
| Обугленный | Застоявшийся воздух, сжатый воздух, движущийся с высокой скоростью, материалы, оставленные на месте слишком надолго | Увеличить вытяжку в конце технологической линии для сокращения времени пребывания |
| Серебряные нити или пузырьки | Поглощение влаги или термическое разложение материала | Проверьте фактическое содержание влаги и систему сушки |
| Отметка «Наперсток» | Деталь слишком мягкая, охлаждение недостаточное, а площадь выталкивания слишком мала | Увеличьте время охлаждения, увеличьте диаметр выталкивающего штифта или используйте выталкивающую пластину |
| Следование стереотипам | Недостаточный угол наклона, сердечник плотно обтянут, поверхность слишком гладкая | Увеличьте уклон, отрегулируйте текстуру и обеспечьте отвод воздуха |
| Отслоение резинового покрытия | Несовместимость материалов, загрязнение подложки или низкая температура | Измените класс адгезии и добавьте механические фиксаторы |
| Деформация | Различия в сужении потока, чрезмерное давление удержания и неравномерное охлаждение | Отрегулируйте контуры заслонки, поддержания давления и охлаждения |
TPE или ПВХ: что выбрать?
При сравнении ТПЭ и ПВХ не следует ориентироваться исключительно на цену за единицу материала. Вместо этого необходимо сравнивать эксплуатационные характеристики, соответствие нормативным требованиям, а также затраты на переработку и сборку на протяжении всего жизненного цикла продукта.
| Элементы сравнения | Пластик TPE | Гибкий ПВХ |
|---|---|---|
| Эластичное восстановление | Как правило, лучше | В зависимости от системы пластификаторов со временем могут происходить изменения |
| Гибкость при низких температурах | Большинство совместимых моделей показали хорошие результаты | Некоторые составы затвердевают при низких температурах |
| Огнестойкость | Требуется специальная огнезащитная смесь | ПВХ обладает хорошей врождённой огнестойкостью |
| Плотность материала | Обычно ниже | Как правило, выше |
| Метод пластификации | На основе эластомерных структур или систем компаундов | Мягкость достигается в первую очередь за счет использования пластификаторов |
| Овермолдинг | Можно разработать составы клеев для таких материалов, как ПП, АБС, ПК и ПА | Он легко сцепляется с ПВХ-основаниями |
| Риски, связанные с обработкой данных | Основными проблемами являются впитывание влаги, усадка, облойки и прилипание к форме | Перегрев приводит к его разложению и выделению коррозионных газов |
| Повторное использование производственных отходов | Очистка одного материала, как правило, проще | Его можно переработать, но сортировка и контроль термической стабильности представляют собой более сложные задачи |
| Стоимость | Стандартные марки, как правило, имеют более высокие показатели, чем мягкий ПВХ | Обычно ниже |
| Основные преимущества | Отскок, ощущения, характеристики при низких температурах, мягкое и твёрдое резиновое покрытие | Экономичные, огнестойкие и проверенные на практике системы кабелей и трубок |
Если при выборе материала приоритет отдается таким характеристикам, как износостойкость, гибкость при низких температурах, мягкое или твердое покрытие, низкая плотность или отсутствие ПВХ в составе, я, как правило, отдаю предпочтение ТПЭ.
Если в рамках проекта первостепенное значение придается стоимости сырья или врождённой огнестойкости, либо если существующие продукты и системы сертификации уже основаны на использовании мягкого ПВХ, то ПВХ может оказаться более разумным выбором. В современном мягком ПВХ также могут использоваться пластификаторы, не содержащие фталатов, поэтому предположение о том, что “весь ПВХ вреден”, не должно служить основанием для выбора материала.
Аналогичным образом, пластик TPE сам по себе не является безопасным, не содержит добавок и не поддается биологическому разложению. Необходимо проверять конкретный состав TPE, а не полагаться на общее название категории материала. Информацию о свойствах и ограничениях при переработке ПВХ можно найти в статье компании Dimud, посвященной материалам из ПВХ, а также в соответствующих данных в база данных материалов для литья под давлением.
Как можно контролировать общую стоимость проекта по производству изделий из ТПЭ?
Если ориентироваться исключительно на сравнение цен за килограмм, это может легко привести к неправильному выбору материала. Истинная стоимость единицы продукции включает в себя:
Себестоимость единицы продукции = Расход материалов + Время цикла литья + Амортизация пресс-формы + Потери на брак + Вторичная обработка + Сборка + Контроль качества
Более дешевый сорт ТПЭ в конечном итоге может обойтись дороже, чем сорт с более стабильными эксплуатационными характеристиками, если он требует более длительного времени охлаждения, приводит к образованию избыточных обломов или вызывает отслоение при литье под давлением. И наоборот, ТПЭ, предназначенный для склеивания, с более высокой ценой за единицу может фактически снизить общую стоимость продукции за счет устранения необходимости в использовании клеев, винтов и ручной сборки.
Для стартапов и проектов по разработке новых продуктов я рекомендую проводить валидацию небольшими партиями с использованием реальных материалов, прежде чем приступать к изготовлению многогнездных пресс-форм и внедрению решений по автоматизации. В случае с уже наработанными продуктами основное внимание следует уделить оценке продолжительности цикла, количества гнезд, стратегий повторного использования отходов, автоматизированного извлечения деталей и интеграции в процесс сборки.
Dimud обеспечивает поддержку всего процесса — от проектирования с учетом технологичности (DFM), разработки пресс-форм и проверочного производства до серийного производства — с помощью своей услуги литья пластмасс под давлением.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
По своим эксплуатационным характеристикам TPE больше напоминает резину, а по способу переработки — термопласт. Этот материал обладает эластичностью, но его можно нагревать до состояния плавления и перерабатывать методами литья под давлением или экструзии.
Не существует единого материала, который был бы универсально лучше всех остальных. Если требуются такие свойства, как ударная вязкость, гибкость при низких температурах и возможность литья с нанесением покрытия, то, как правило, лучшим выбором станет термопластичный эластомер (TPE); если же нужна низкая стоимость, врождённая огнестойкость или проверенная система на основе ПВХ, то более подходящим вариантом может оказаться мягкий ПВХ.
Нельзя утверждать в общем плане, что все виды резины TPE являются безопасными. Пригодность можно подтвердить только после того, как будет доказано, что конкретный сорт соответствует требованиям, предъявляемым к материалам, контактирующим с пищевыми продуктами, медицинским материалам, биосовместимости или химическим ограничениям для предполагаемого применения, и пройдет необходимую валидацию готового изделия.
Цельная деталь из ТПЭ — это не то же самое, что частица микропластика, однако в результате резки, износа, старения или ненадлежащей утилизации могут образовываться частицы полимера размером менее 5 мм. Тот факт, что материал поддается переплавке, не означает, что он поддается биологическому разложению. Европейская комиссия также определяет микропластик как пластиковые частицы, размер которых, как правило, не превышает 5 мм и которые трудно удалить из окружающей среды.
От названий материалов к проверенным решениям для массового производства
При выборе ТПЭ-пластика главный вопрос заключается не в том, “какой ТПЭ лучше всего”, а в том:
Насколько гибкой должна быть эта деталь? При какой температуре она будет эксплуатироваться? С какими средами она будет контактировать? Как долго она должна сохранять уплотняющее усилие? На какую основу будет нанесено литье? Каков планируемый объем производства? Для какого рынка предназначен данный продукт?
Только после получения ответов на эти вопросы можно точно определить состав материала TPE, его твердость, степень адгезии, конструкцию пресс-формы и стандарты испытаний.
Димуд обладает комплексными возможностями в области изготовления пресс-форм, обработки на станках с ЧПУ, литья под давлением и сборки электроники. В рамках проектов по производству ТПЭ мы можем проводить анализ DFM, начиная с этапа проектирования изделия, для оценки совместимости материалов, конструкций с накладным литьем, усадки, вентиляции, извлечения изделий из формы и времени цикла массового производства. Это помогает заказчикам плавно перейти от проверки прототипа к стабильному производству, а не обнаруживать — уже после завершения изготовления пресс-формы — что материалы не сцепляются или что детали не могут надежно функционировать в долгосрочной перспективе.